Equipamento auxiliar e sistemas integrados
e-mail [email protected] Idioma EN ES PT

Solução

Linha contínua de peletização por fio, classificação em linha e ensacamento automatizado

Sistema integrado de resfriamento contínuo de fios, corte de precisão, classificação por peneira e ensacamento automatizado para linhas de compounding de plásticos de engenharia.

  • Resfriamento
  • Peletização
  • Tratamento pós-peletização
  • Armazenagem e ensacamento
  • Modernização de linha existente
  • Nova linha de produção
  • PEAD (polietileno de alta densidade)
  • PA66 (poliamida 66)
  • PBT (politereftalato de butileno)
  • PC (policarbonato)
  • PET (politereftalato de etileno)
  • PP (polipropileno)
  • Grânulos
  • Umidade superficial alta no material
  • Capacidade da linha limitada pelos auxiliares
  • Alimentação manual e transporte interno
  • Grânulos fora de especificação e finos
Escopo da solução
Sistema multifunção
Fluxo e instalação
Contínuo · Em linha
Capacidade
300–2000 kg/h

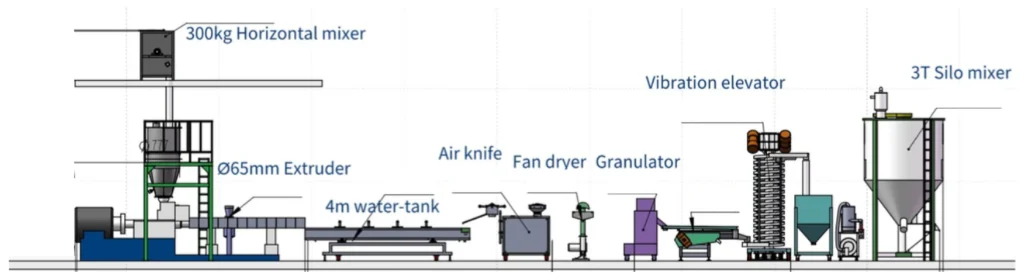
Esta solução turnkey entrega um sistema de peletização por fio e ensacamento automatizado totalmente integrado e de alta capacidade, projetado especificamente para linhas de compounding de médio e grande porte que processam plásticos de engenharia (PA6, PA66, PBT, PC, POM), masterbatch e compostos com alto teor de carga. Centrada em um sistema integrado de peletização por fio (com tina de resfriamento em água inoxidável, secagem por faca de ar de alta velocidade, corte em peletizador rotativo ou de pórtico de serviço pesado e classificação por peneira vibratória linear), ele se acopla perfeitamente a uma estação totalmente automatizada de pesagem e ensacamento em big-bags (FIBC) ou sacos valvulados de 25 kg.

Linhas tradicionais de extrusão por fio sofrem com rupturas frequentes dos fios, comprimento irregular dos grânulos, excesso de finos e caudas e estações manuais de ensacamento que limitam a capacidade global do compounding. Os operadores lutam para guiar os fios manualmente até as tinas de água, o que leva a resfriamento irregular, arraste de água para a câmara de corte e desgaste das facas. Além disso, o ensacamento manual cria gargalos severos de mão de obra, imprecisão de peso e emissão de poeira. Esta solução automatiza o fluxo pós-matriz, do resfriamento e da secagem dos fios ao corte de precisão, à classificação e ao ensacamento em big-bag com células de carga, permitindo operação contínua 24/7.

Fotos

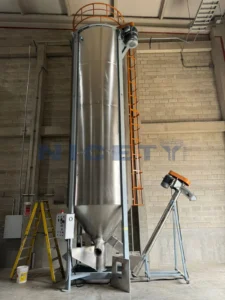
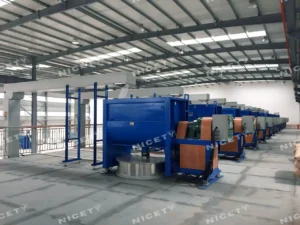
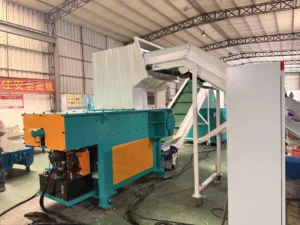
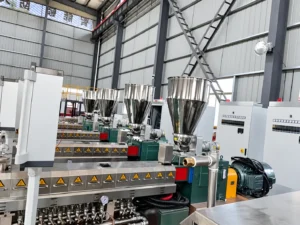
A seção na oficina

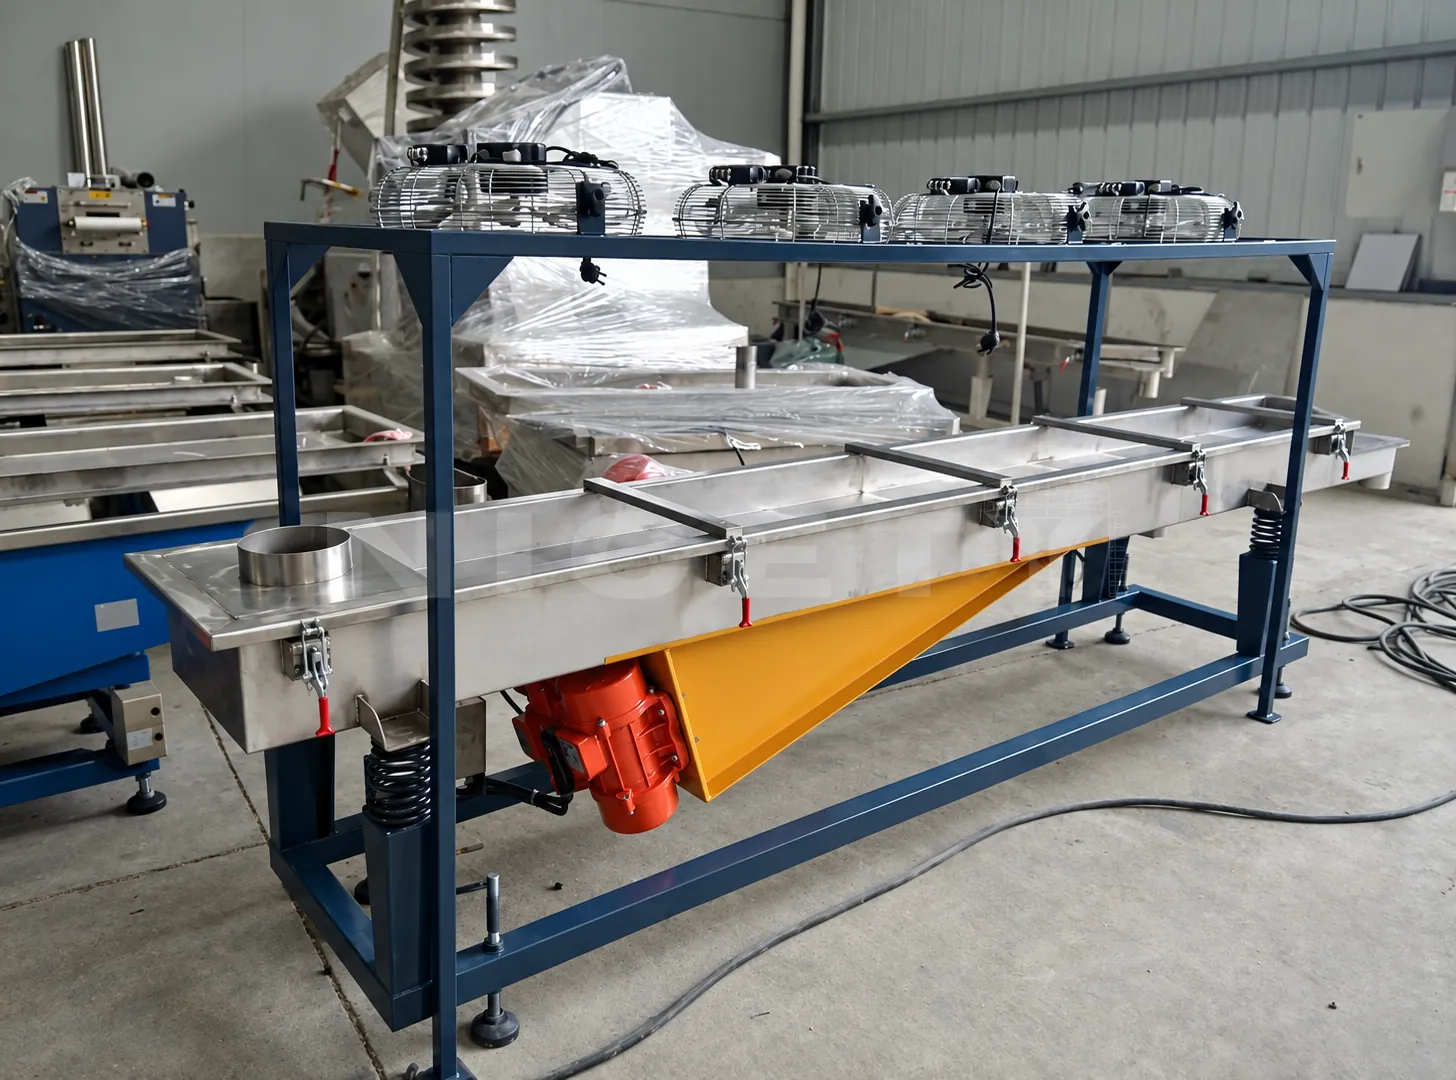
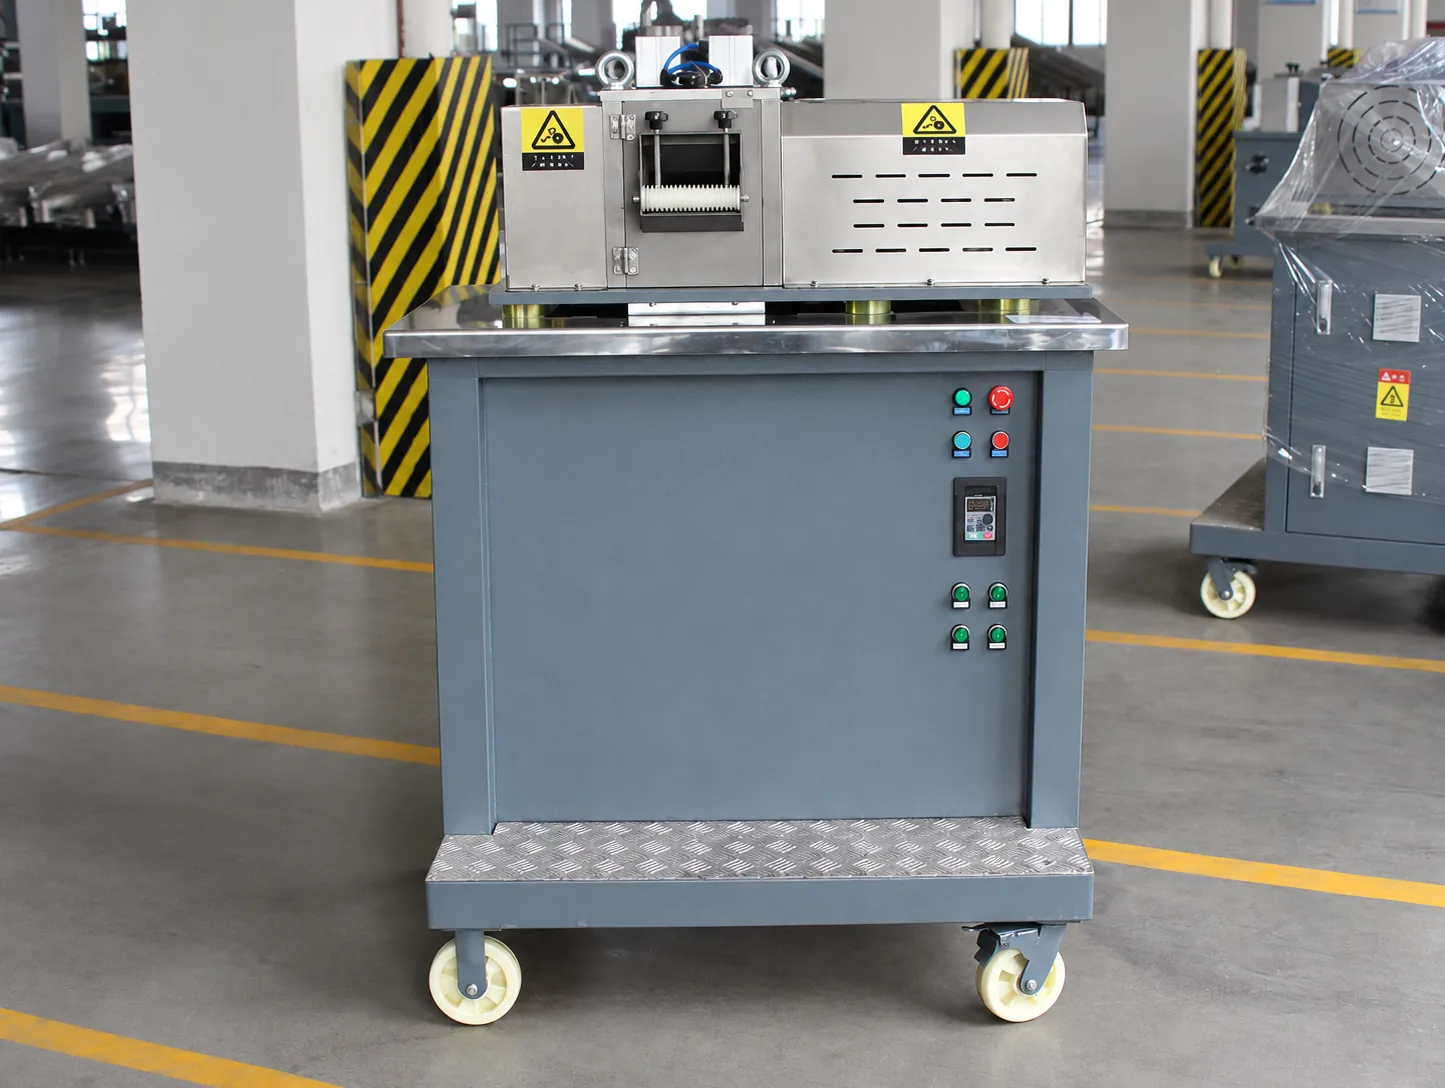
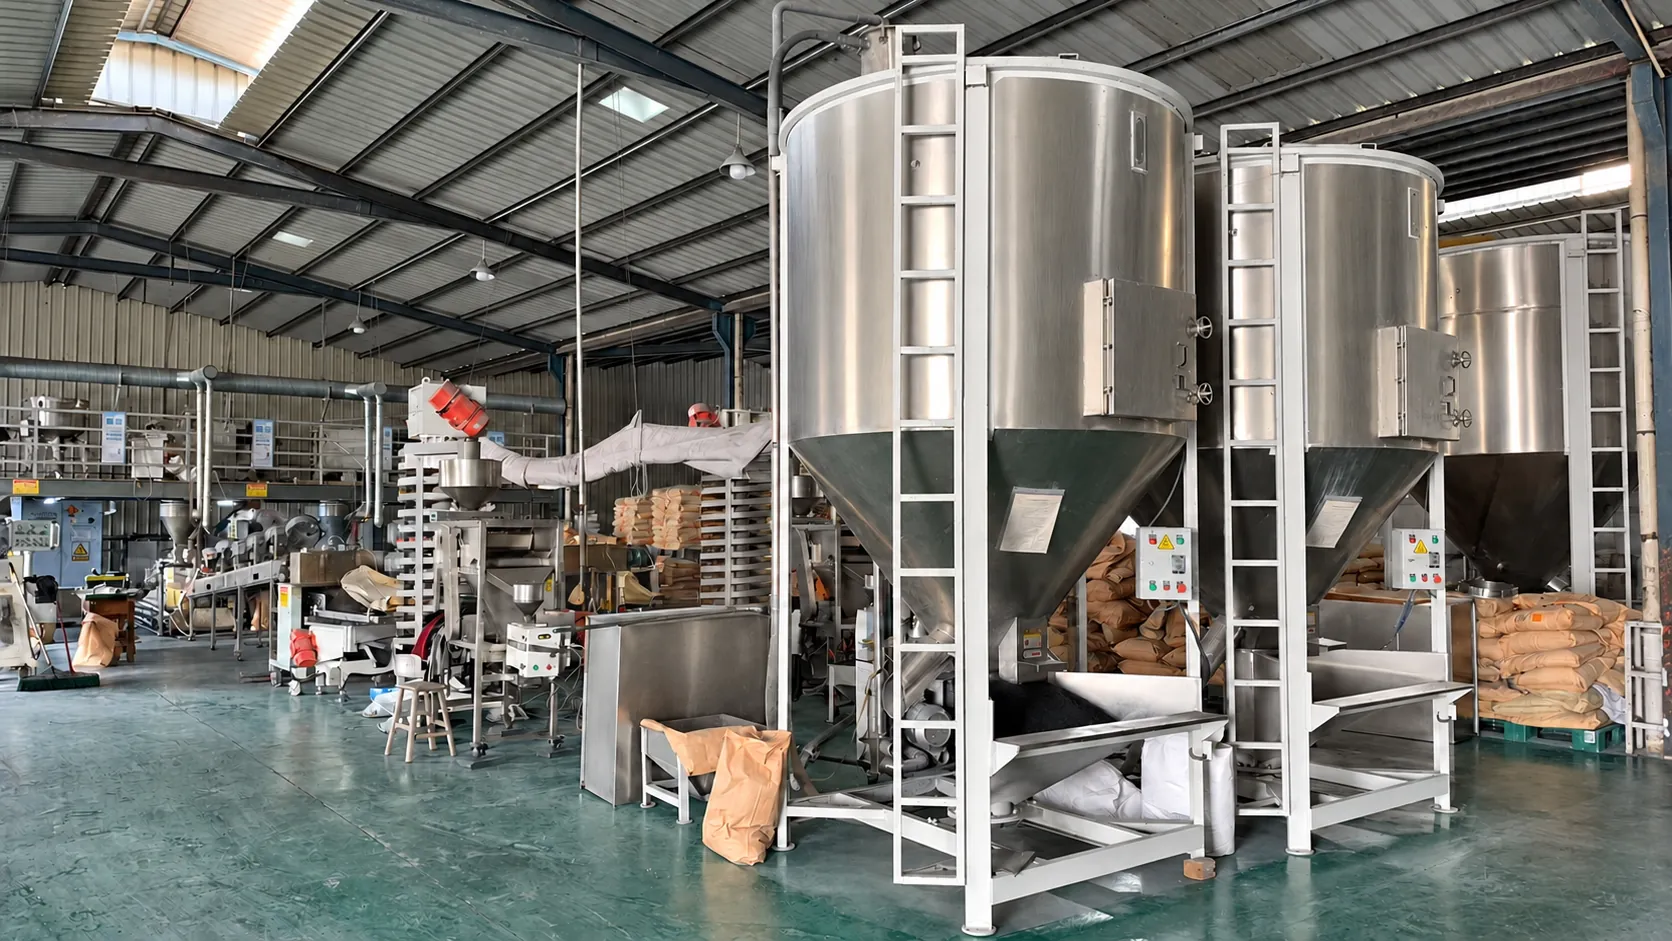
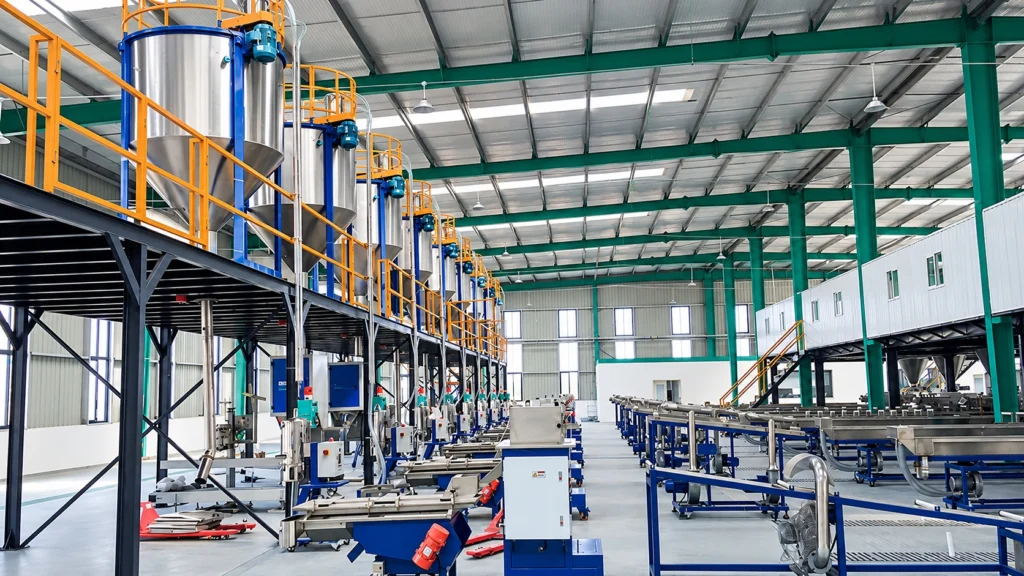
Vistas da seção como ela é construída, na nossa oficina ou no local. Abra uma imagem para ver o enquadramento completo.

O problema

O que a seção muda

Elimina ruptura de fios, cortes irregulares e gargalos de ensacamento, elevando a produtividade da linha de compounding e a exatidão do ensacamento.

Onde o cliente começa

Instalações de compounding com linhas de fio enfrentam alto custo de mão de obra e gargalos operacionais persistentes. Dois a três operadores por linha ficam presos a pegar os fios quentes na cabeça da matriz, puxá-los pelas tinas de água, alimentá-los à mão nos peletizadores e recolher os grânulos cortados em sacos sobre balanças de plataforma.

O escorregamento dos fios nos rolos úmidos gera comprimentos de corte irregulares (de 1,5 mm a 6,0 mm), produzindo muitos finos e fios longos em “osso de cachorro”. O ensacamento manual desacelera a embalagem, gera derramamentos de grânulos no piso, pesos imprecisos e lesões por esforço repetitivo nos trabalhadores.

Por que ocorre o problema

A peletização por fio depende de manter tensão e temperatura precisas e constantes entre a face da matriz e os rolos de alimentação do peletizador. Se os fios entrarem na tina muito frios, tornam-se quebradiços como vidro, causando estilhaçamento, finos em lascas e trincas nas facas de carboneto, que são caras.

Por outro lado, se os fios não forem resfriados o suficiente ou levarem água para a câmara de corte, os núcleos macios do polímero se deformam sob a pressão dos rolos, produzindo cortes chanfrados e fios longos, enquanto grânulos úmidos entopem os respiros do molde a jusante. Além disso, sem sincronismo automático de velocidade entre a extrusora e o cortador, a flecha dos fios ou picos de tensão causam rupturas frequentes, parando a linha.

Produção ou estado pretendido

Grânulos cilíndricos perfeitamente uniformes, sem pó, com cortes limpos e zero umidade, ensacados automaticamente em sacos certificados, com mão de obra mínima e zero paradas de linha.

Processo

Os passos, pela ordem em que o material flui

O equipamento aqui indicado é mantido no passo a que pertence, para que a lista e o orçamento não possam divergir.

  1. Resfriamento dos fios em tina de água com temperatura controlada

    Obrigatório

    Resfriamento

    Solidifica rapidamente os fios de polímero fundido sob imersão controlada em água, para obter a dureza ideal de corte.

    Função do equipamento

    Tina de água em aço inoxidável com rolos-guia submersos ajustáveis mantém contato uniforme com a água. A circulação interna com trocador de calor mantém a temperatura constante da tina (35 °C–55 °C), evitando estilhaçamento ou deformação macia dos fios.

  2. Secagem dos fios por facas de ar de alta velocidade

    Obrigatório

    Tratamento pós-peletização

    Remove completamente as gotas de água da superfície dos fios antes da entrada na câmara de corte do peletizador.

    Função do equipamento

    Facas de ar superior e inferior de alta velocidade sopram ar de alta pressão em contracorrente sobre os fios em movimento, eliminando o arraste de água e evitando grânulos úmidos ou escorregamento nos rolos.

  3. Corte de precisão dos fios em rotor (convencional / pórtico)

    Obrigatório

    Peletização

    Corta os fios paralelos já solidificados em grânulos cilíndricos de comprimento preciso, com faces de corte limpas e nítidas.

    Função do equipamento

    Rolos de alimentação superiores pneumáticos prendem os fios secos firmemente contra um rolo inferior motorizado, alimentando-os com precisão contra uma contra-faca de estelite e um rotor helicoidal de carboneto de tungstênio de alta velocidade (com suporte a unidades de pórtico de serviço pesado para contagens altas de fios).

  4. Classificação e despoeiramento em linha

    Obrigatório

    Tratamento pós-peletização

    Peneira eventuais dupletos maiores e finos, entregando 100% de grânulos qualificados à embalagem.

    Função do equipamento

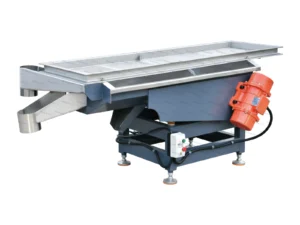
    Peneira vibratória linear com dois decks remove fios longos e despoeira os finos, descarregando grânulos uniformes no silo de alimentação da embalagem.

  5. Pesagem gravimétrica e ensacamento automatizados

    Obrigatório

    Armazenagem e ensacamento

    Dosa, pesa e enche automaticamente os grânulos acabados em big-bags (FIBC) ou sacos de 25 kg, com alta precisão.

    Função do equipamento

    Estação de ensacamento com células de carga fixa os sacos pneumaticamente, faz enchimento rápido e de afinação até o peso alvo exato e libera os sacos cheios em uma esteira de saída, sem emissão de poeira.

Material

O que entra e o que sai

Condição e requisitos de alimentação

Fios contínuos e paralelos de polímero fundido saindo da matriz da extrusora a temperaturas de 180 °C a 280 °C. Resinas: PA6, PA66, PBT, PET, PC, ABS, POM, PP, HDPE, compostos com carga e masterbatches. Diâmetro do fio de Ø2,8–4,0 mm na entrada da tina.

Condição e limites de saída

Grânulos cilíndricos de corte nítido (dimensões Ø2,5–3,0 mm x 3,0 mm de comprimento), com faces planas e lisas. Umidade superficial ≤ 0,05%, zero rebarbas de cauda e zero aglomerados. Grânulos acabados pesados e selados automaticamente em big-bags (FIBC) ou sacos de 25 kg, com verificação de precisão por células de carga.

300–2000 kg/h

Base dos valores de capacidade

Baseada em uma linha contínua de peletização por fio de 300 kg/h a 2.000 kg/h (velocidade do fio de 30 a 120 m/min, largura do rotor de 100 mm a 400 mm), combinada com um sistema automatizado de ensacamento em big-bag ou em sacos valvulados de dois bicos.

Adequação

Onde esta seção se enquadra — e onde não

Os limites fazem parte da solução: evitam que se orçamente uma máquina para um caso que não pode servir.

Adequada quando

Indispensável para compounders de masterbatch e plásticos de engenharia (PA66, PBT, PC, ABS, POM, PET) que operam linhas de dupla rosca de 300 kg/h a 2.000 kg/h.

Essencial para operações de compounding que buscam eliminar gargalos de mão de obra no fim de linha, reduzir o número de operadores e obter pesos de ensacamento precisos.

Não adequada quando

Não indicado para polímeros de baixa resistência do fundido ou elastômeros pegajosos (por exemplo, TPE/TPU de baixa dureza < 85A, EVA com alto teor de VA), cujos fios fundidos flecham, esticam e se fundem imediatamente na tina. Nesses casos deve-se usar peletização submersa.

Não indicado para aplicações de linha única com vazões muito altas, acima de 3.500 kg/h, onde gerenciar mais de 80 fios simultâneos se torna mecanicamente inviável para os operadores.

Condições ainda a confirmar

As especificações pressupõem termoplásticos sólidos, rígidos ou semirrígidos, extrudados como fios contínuos paralelos (de 10 a 60 fios, conforme a largura da cabeça da matriz e a vazão). A resistência do fundido deve ser suficiente para sustentar a tiragem contínua dos fios sem flecha ou ruptura sob a tensão da tina de água.

Para compostos de alta dureza ou abrasivos com fibra de vidro/minerais (> 30% de carga), os rolos de alimentação do peletizador devem ser de poliuretano vulcanizado resistente ao desgaste ou de aço liga com entalhe diamantado, e o rotor de corte deve ter facas de carboneto cementado (carboneto de tungstênio) maciço, ou ser usada uma configuração de peletizador de pórtico de serviço pesado para arranjos largos de fios.

Local e ligações

O que a seção pressupõe à sua volta

Serviços auxiliares

Alimentação elétrica
380 V / 415 V / 460 V, 50/60 Hz, CA trifásica.
Água
Circulação de água de processo para a tina de resfriamento: vazão de 5–15 m³/h a 20 °C–35 °C; água de reposição < 0,2 m³/h.
Ar comprimido
Ar comprimido seco e limpo a 0,6–0,7 MPa para os cilindros pneumáticos dos rolos de alimentação do peletizador e os bicos de fixação dos sacos (aprox. 0,3 m³/min).
Exaustão e ventilação
Conexão de duto de aspiração de pó (DN100) no bico de enchimento da embalagem, para capturar o ar deslocado.

Potência elétrica total conectada: 25 kW a 65 kW (incluindo motor do peletizador, soprador de secagem, peneira vibratória e ensacadeira).

Limitações do local

Área ocupada
Layout linear reto: aproximadamente 12–20 m de comprimento por 2,5–3,5 m de largura, da matriz da extrusora até a esteira de embalagem.
Altura livre
Altura livre vertical de teto de 3,8 m a 5,0 m acima da estação de embalagem.
Ambiente
Planta industrial padrão de plásticos, em ambiente interno; piso de concreto com canaleta de drenagem ao longo da tina.

O espaço ao redor da estação de embalagem deve permitir o acesso de empilhadeira para retirada dos paletes.

Interfaces

Mecânico
Calha de entrada da tina com altura ajustável, posicionada diretamente sob a matriz da extrusora; calha de grânulos flangeada ligando a peneira ao silo de embalagem.
Controle
Interface Profinet / Modbus TCP entre o acionamento dos rolos de alimentação do peletizador e o CLP da extrusora, para sincronismo automático da tiragem dos fios.
Montante e jusante
A montante: cabeça de matriz de fios da extrusora. A jusante: transporte de sacos acabados ou célula de paletização robotizada.

Objetivos

O que se avalia na seção

Os valores são objetivos acordados por projeto, e não uma promessa geral.

Uniformidade do comprimento dos grânulos (±0,2 mm do alvo)
≥ 98,0% % Medição com paquímetro digital em 200 grânulos aleatórios amostrados na saída da peneira
Umidade superficial dos grânulos descarregados
≤ 0,05% (500 ppm) % Ensaio em analisador de umidade halogênio a 105 °C por 10 minutos
Exatidão do peso de ensacamento (saco de 25 kg)
± 0,2% (± 50 g) % Verificação em balança verificadora estática certificada em 20 sacos consecutivos

Como é avaliada a aceitação

O teste de aceitação exige uma rodada contínua de extrusão de 8 horas sem interrupção com o composto alvo (por exemplo, PA66 com 30% de fibra de vidro ou PP com 60% de CaCO3) na vazão máxima da linha. A distribuição de comprimento dos grânulos deve mostrar ≥ 98,0% dentro de ±0,2 mm do comprimento alvo (tipicamente 3,0 mm), sem rebarbas de cauda.

A umidade superficial residual dos grânulos descarregados deve registrar ≤ 0,05% (500 ppm). A unidade de embalagem deve pesar e selar automaticamente sacos de 25 kg com exatidão de ±0,2% (±50 g por saco) ou big-bags de 1.000 kg com ±0,1%, sem intervenção manual do operador durante os enchimentos.

Escopo de fornecimento

O que está incluído na entrega — e o que não está

O escopo confirmado consta do orçamento; este é o limite da seção conforme foi projetada.

Incluído no escopo do fornecimento

  • Sistema de peletização por fio de serviço pesado Pacote turnkey de peletização incluindo tina de resfriamento em água inoxidável com guias submersas, unidade de secagem com facas de ar duplas de alta velocidade, cortador rotativo (ou peletizador de pórtico de serviço pesado) e peneira classificadora vibratória linear em linha.
  • Tina de resfriamento de fios em aço inoxidável com guias submersas Tanque SUS304 de chapa pesada, rolos-guia de fios com altura ajustável, vertedouros de água e trocador de calor de placas para controle da temperatura da tina.
  • Soprador de secagem dos fios por facas de ar de alta velocidade Facas de ar duplas ajustáveis, superior e inferior, soprador centrífugo de alta pressão e bandeja de captação de água com conexão de dreno.
  • Peneira classificadora vibratória linear de grânulos Peneira vibratória inoxidável de dois decks, que remove aglomerados/dupletos maiores e despoeira finos antes da embalagem.
  • Estação automatizada de ensacamento em big-bag (FIBC) / sacos de 25 kg Plataforma de pesagem com células de carga, bicos de fixação pneumática dos sacos, comporta de corte automatizada e porta de extração de pó.

Não incluído no escopo do fornecimento

  • Extrusora de dupla rosca a montante e bomba de engrenagem de fundido A extrusora, os elementos de rosca, o aquecimento do cilindro e os trocadores de tela hidráulicos pertencem ao contrato da extrusora.
  • Envolvedora de paletes e robô paletizador Robô paletizador automático e linha de envolvedora stretch, salvo cotação expressa no pacote completo de embalagem.
  • Fornecimento de água gelada da planta para a tina de resfriamento O chiller que fornece água ao trocador da tina de fios é responsabilidade do cliente.
  • Sacos de embalagem impressos e paletes de madeira/plástico O fornecimento de sacos vazios, big-bags e paletes de expedição é responsabilidade do cliente.

Antes do preço

O que confirmamos antes de isto se tornar um orçamento

  1. 01 Especificação da cabeça da matriz da extrusora e número de fios Número de furos da matriz de fios, diâmetro do furo (tipicamente Ø3,0–3,5 mm), altura da linha de centro da face da matriz e temperatura do fundido.
  2. 02 Reologia do composto e dados de carga Tipo de polímero base, índice de fluidez (MFI), tipo e percentual de carga (por exemplo, CaCO3, talco, fibra de vidro, negro de fumo).
  3. 03 Requisitos de formato da embalagem Se a embalagem final exige sacos de boca aberta de 25 kg, sacos valvulados de 25 kg ou big-bags de 1.000 kg (FIBC).
  4. 04 Dimensões do piso da fábrica e layout de drenagem de água Comprimento linear disponível da matriz da extrusora até a área de embalagem, posição das canaletas de piso e fornecimento de ar comprimido da planta.

Solicitar orçamento Envie estes pontos com o seu contato; assim a seção pode ser orçamentada com base na sua linha, e não numa suposição.

Detalhes

Mais detalhes

Principal problema de produção
  • Umidade superficial alta no material
  • Capacidade da linha limitada pelos auxiliares
  • Alimentação manual e transporte interno
  • Grânulos fora de especificação e finos
Próximo passo

Solicitar orçamento

Informe-nos o material, o processo e o resultado que você precisa alcançar. Os detalhes técnicos podem ser completados mais tarde, em conjunto com a nossa equipe de vendas.

Solicitar orçamento
Solicitar orçamento