Equipamento auxiliar e sistemas integrados
e-mail [email protected] Idioma EN ES PT

Aplicação

Linha de compounding de masterbatch de carga com carbonato de cálcio de alta concentração (75%–85% CaCO3)

Perfil de aplicação industrial para compounding de masterbatch de carga com carbonato de cálcio de alta concentração (75%–85% CaCO3), revestimento superficial e peletização em anel de água.

  • Fabricantes de masterbatch
  • Plantas de compounding de plásticos
  • Extrusão e processamento no estado fundido
  • Alimentação e transferência de material
  • Mistura
  • Peletização
  • Tratamento pós-peletização
  • Plásticos modificados
  • PE (polietileno)
  • PP (polipropileno)
  • Grânulos

Masterbatches com carga de carbonato de cálcio (CaCO3) e talco representam os compostos de aditivos de maior volume produzidos na indústria global de conversão de plásticos. Amplamente utilizados em sacolas tipo camiseta de PE, filmes de cobertura agrícola (mulching), sacos tecidos de PP, embalagens termoformadas para alimentos e componentes injetados automotivos, esses masterbatches de carga funcional incorporam de 70% a 85% em massa de pó mineral microfino a uma resina poliolefínica de baixa viscosidade como veículo (tipicamente LLDPE, LDPE ou homo-PP).

Produzir masterbatch de carga em alta concentração com vazões competitivas apresenta desafios severos de reologia, mecânica e movimentação de materiais. O carbonato de cálcio ultrafino (tipicamente 800 a 2500 mesh, com tamanho médio de partícula d50 de aproximadamente 1,5–5,0 µm) possui área superficial específica enorme e superfície naturalmente hidrofílica, o que o torna completamente incompatível com fundidos de poliolefina hidrofóbicos. Se alimentado sem modificação superficial de alta intensidade, as partículas minerais se aglomeram em agrupamentos microscópicos compactos, causando entupimento severo do filtro do fundido, altos valores de pressão de filtro (FPV > 5 bar/g) e pontos brancos visíveis (microfuros) ou rasgos em filmes soprados finos.

Além disso, pós minerais micronizados arrastam enormes volumes de ar ocluído. Quando alimentados em extrusoras de dupla rosca corrotante com teores acima de 75%, o ar arrastado fluidifica o pó, resultando em ponteamento severo na garganta de alimentação, ebulição eruptiva no respiro de vácuo e escorregamento no transporte pela rosca. Ademais, fundidos de poliolefina altamente carregados exibem resistência de tração do fundido praticamente nula na face da matriz; a peletização convencional por fio em calha de água falha completamente porque os fios se rompem e rasgam sob a mínima tensão.

Este cenário de aplicação especializado detalha o fluxo de engenharia completo para a produção de masterbatch de carga com 75%–85% de CaCO3/talco: revestimento superficial aerodinâmico em alta velocidade com ácido esteárico e agentes de acoplamento a 105 °C–115 °C, alimentação gravimétrica multicomponente com desaeração por alimentação lateral de alto torque, compounding em dupla rosca corrotante intermeshing com blocos de amassamento específicos, e peletização em anel de água na face da matriz em sistema fechado, com secagem centrífuga e classificação em múltiplas bandejas em linha.

Fotos

O cenário na prática

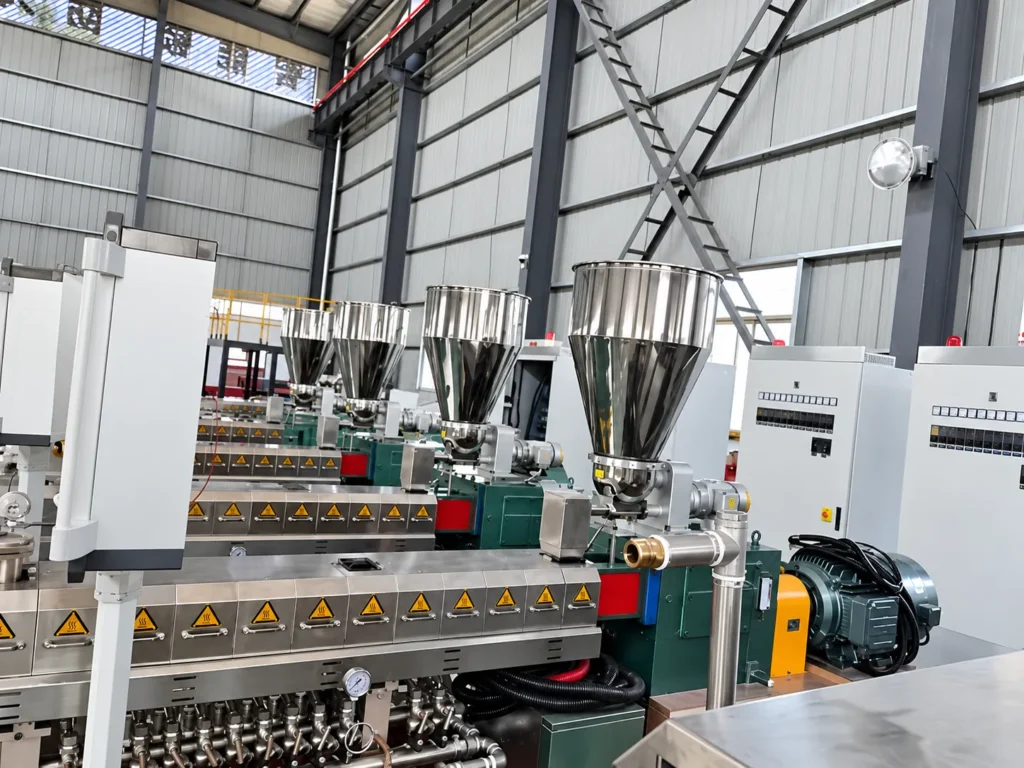
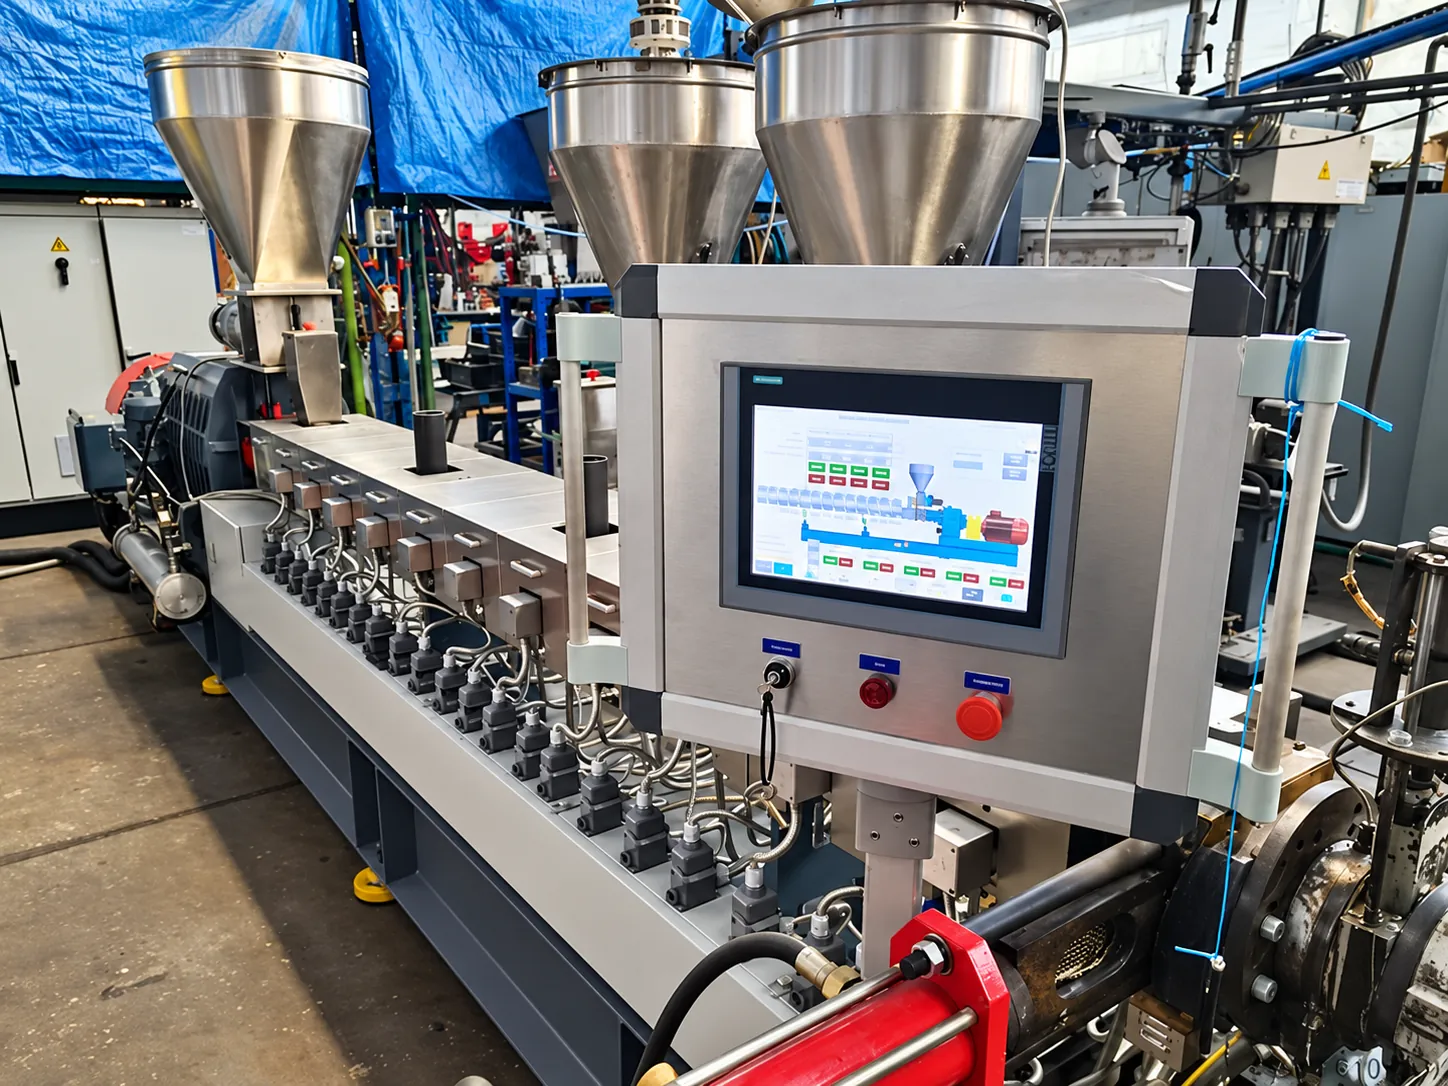
Fotos do tipo de cenário autorizadas para publicação; as imagens de um projeto concreto figuram no seu registro de projeto.

O cenário

Quem o opera, o que produz e o que deve cumprir

A quem se destina

Produtores de masterbatch de carga e compounders por contrato que fornecem a conversores de sacos tecidos e ráfia de PP, plantas de filme e sacolas de PE, extrusoras de tubos e injetoras; fábricas de fita de ráfia e sacos tecidos que operam seu próprio masterbatch cativo para conter o custo de matéria-prima; e traders de resina que agregam uma linha de masterbatch de carga para ampliar a oferta.

Produção típica

Grânulos de masterbatch com carga mineral sobre veículo poliolefínico, com o teor mineral dentro da faixa de 75–85% para a qual a linha foi dimensionada, embalados em sacos de 25 kg ou big bags FIBC. Os grânulos são avaliados pela consistência de carga (cinzas em relação à receita), dispersão sem grumos e comportamento de livre escoamento no ponto de dosagem do cliente — e não pela aparência em uma amostra de saco.

Objetivo de produção

Manter a carga mineral declarada lote após lote, manter o lado do pó da planta limpo e pesado com precisão, e peletizar um fundido rígido e altamente carregado sem rompimentos, entupimentos ou poeira — para que o masterbatch se dilua suavemente no processo de filme, fita ou moldagem do cliente e sua economia de custo sobreviva ao contato com o próprio equipamento de dosagem do cliente.

Processo

O fluxo típico, passo a passo

O fluxo é a forma habitual do cenário; as máquinas de cada passo são escolhidas por projeto — ver as soluções abaixo.

  1. Recepção e armazenamento de pó à prova de poeira

    O carbonato de cálcio revestido — e o talco quando o grau exigir — é recebido em sacos ou silos e movimentado em equipamentos fechados com extração nos pontos de transferência. Pó manuseado a céu aberto é a causa usual de pesagem suja e pré-misturas contaminadas.

  2. Revestimento superficial e pré-mistura no misturador de alta velocidade

    Quando o pó é revestido internamente, a etapa quente dispersa o ácido esteárico ou agente de acoplamento sobre a superfície mineral e a etapa fria resfria o lote até uma descarga de livre escoamento. Em linhas que compram pó já revestido, esta etapa se reduz a uma breve mistura. Algumas linhas dispensam totalmente a etapa de revestimento a quente e compram pó totalmente revestido.

  3. Dosagem gravimétrica multicomponente

    Grânulos de veículo e pré-mistura revestida são dosados na proporção definida para a extrusora. Com cargas tão altas, a economia da receita se decide na balança, então um erro de dosagem é tratado como perda de rendimento, não como ajuste fino.

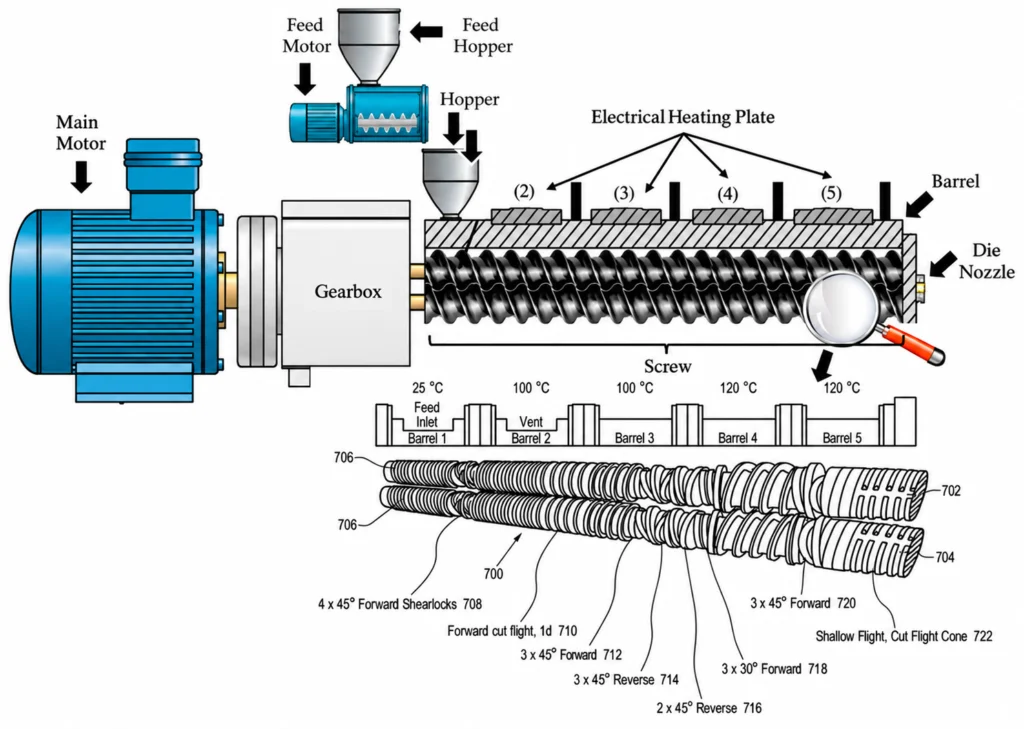
  4. Compounding em dupla rosca

    O veículo funde e o mineral revestido é distribuído nele; o arranjo da rosca é mantido tão suave quanto o alvo de dispersão permite, porque o caminho do fundido já trabalha contra uma receita abrasiva e altamente carregada.

  5. Desaeração a vácuo de ar e umidade

    A faixa de respiro remove o ar e a umidade superficial que receitas ricas em pó inevitavelmente levam ao fundido. Omitir essa etapa ou operá-la subdimensionada aparece como produção instável e grânulos porosos, e não como um alarme.

  6. Filtração do fundido antes da matriz

    Um trocador de tela entre a extrusora e a matriz retém grãos, resíduos de revestimento e contaminação acidental antes que o fundido atinja a face da matriz — a etapa que mantém pontos fora dos graus de filme e fita e evita que uma tela carregada pare a linha.

  7. Peletização em anel de água na face da matriz e secagem

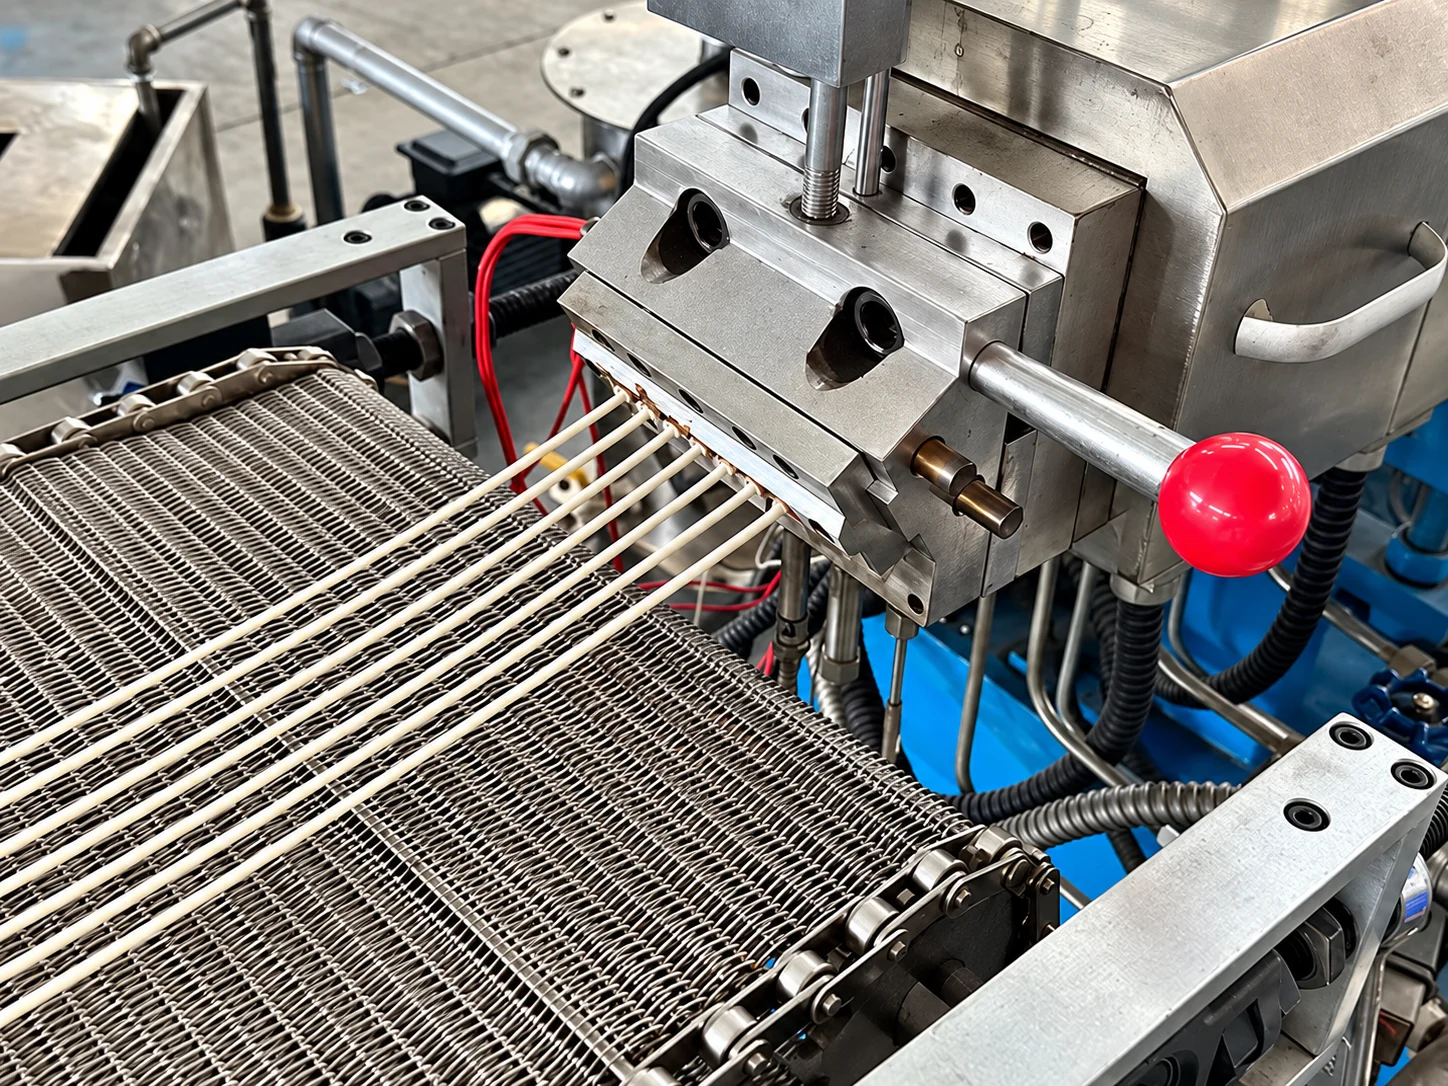
    O fundido altamente carregado é cortado na face da matriz contra um anel de água rotativo e os grânulos são secos por centrifugação imediatamente. Com resistência do fundido tão baixa, a peletização por fio não é alternativa realista na maioria dos graus.

  8. Classificação e ensaque

    Finos e duplas são peneirados antes que os grânulos cheguem ao silo ou ao saco. Linhas sem armazenamento em silo ensacam direto da classificação; de um modo ou de outro, masterbatch poeirento é exatamente o que o equipamento de dosagem do cliente sofre depois.

Para onde ir a seguir

O que a Nicety fabrica para este cenário

Aqui só são listadas as nossas próprias soluções e máquinas. Uma linha completa pode também precisar de equipamentos que não fabricamos — isso é especificado por projeto.

Soluções para este cenário

Equipamentos e máquinas auxiliares

Equipamento

Misturador de Compostos

Misturador de compostos de alta velocidade (turbomisturador / misturador aquecedor) com impelidor aerodinâmico de alto cisalhamento para pré-mistura a seco de PVC, pré-mistura de…

Equipamento

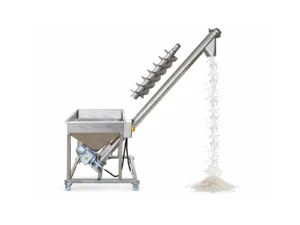
Transportador helicoidal

Transportador helicoidal mecânico e elevador de rosca à prova de poeira para transferência horizontal e inclinada de grânulos plásticos, flocos de moagem, pós e…

Equipamento

Peletizadora de dupla rosca

Extrusora de dupla rosca corrotante paralela, modular e de alto torque, para masterbatch, carga mineral, liga de polímeros e extrusão reativa.

Equipamento

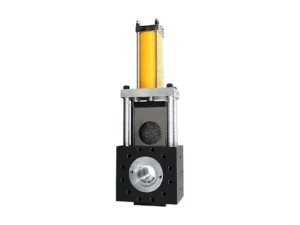
Trocador de Telas para Extrusora

Trocador de telas hidráulico de serviço pesado para extrusora, para filtração contínua de massa fundida em alta pressão, com vazamento zero e deslocamento rápido…

Equipamento

Peletizadora de anel de água

Sistema de peletização de alta eficiência com corte no cabeçote e anel de água para uma peletização sem fios e econômica de PE, PP,…

Equipamento

Secador centrífugo vertical

Máquina desidratadora centrífuga vertical contínua de alta eficiência para a separação rápida da umidade superficial de granulados de plástico, micropellets e material moído lavado.

Equipamento

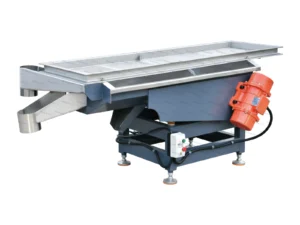
Peneira Vibratória Linear

Peneira vibratória linear industrial para linhas de peletização de plásticos, com classificação multifração contínua para reter aglomerados e eliminar finos e pó.

Material

O que é alimentado à linha

As propriedades aqui indicadas são as que determinam as questões sobre o equipamento — são confirmadas por projeto, a partir de amostras quando é relevante.

Carbonato de cálcio pesado, normalmente revestido (tratado com estearato); quando o pó é comprado sem revestimento, a etapa de revestimento é feita internamente com ácido esteárico ou um agente de acoplamento. O talco substitui ou acompanha o carbonato nos graus que exigem rigidez ou superfície fosca. O veículo é uma poliolefina compatível com o próprio processo do cliente — LLDPE ou LDPE para diluição em filme, homo-PP para ráfia e graus de injeção — com pequenas adições de auxiliares de processamento e antioxidantes conforme a receita. A finura do pó, o tipo de revestimento e a umidade são confirmados no grau realmente comprado antes de qualquer dimensionamento, porque o comportamento de transporte, o desgaste e a dosagem seguem o pó, e não o nome do produto.

Requisitos

O que o processo exige e o que se avalia na qualidade

Requisitos críticos do processo

1. Manuseio fechado do pó da recepção à dosagem: o carbonato de cálcio revestido é recebido em sacos ou silos e movimentado em equipamentos selados, com extração de pó nos pontos de transferência. Cada quilograma perdido para o ar da fábrica é ao mesmo tempo perda de rendimento e problema de limpeza, e o manuseio aberto do pó é a causa usual de pré-misturas inconsistentes.

2. Qualidade do revestimento antes do compounding: a camada de molhagem na superfície mineral decide como o pó se comporta no fundido. Quando o pó é revestido internamente, a dispersão do agente de revestimento na etapa de mistura a quente é controlada por temperatura e tempo de residência; um pó subrevestido reaparece a jusante como carregamento de filtro e pontos na superfície.

3. Gestão de ar e umidade no respiro: receitas ricas em pó levam muito ar e umidade superficial para a extrusora. A faixa de respiro precisa remover ambos continuamente, porque um fundido com ar disperso perde estabilidade de produção e qualidade de grânulo muito antes de alguém ver um defeito visível.

4. Gestão de desgaste no caminho do fundido: com esta carga mineral o fundido é abrasivo, então a metalurgia, as seções do cilindro e o plano de peças de reposição são definidos já com o desgaste em mente desde o primeiro dia, e não após a primeira reforma.

5. Disciplina de filtração antes da matriz: as telas são trocadas em uma pressão diferencial definida, e não quando o problema aparece, de modo que a face da matriz e o processo a jusante do cliente fiquem protegidos sem que a etapa de filtração dite o plano de turnos.

6. Peletização adequada a um fundido rígido e de baixa resistência: o corte na face da matriz com resfriamento imediato e secagem completa dos grânulos substitui a peletização por fio, e o classificador remove finos e duplas antes que os grânulos cheguem ao silo ou ao saco.

Requisitos de qualidade

A verificação concentra-se no que os clientes de carga realmente pagam: carga mineral confirmada por teor de cinzas em relação à receita declarada, grãos grossos controlados por resíduo de peneira, umidade no ensaque baixa o suficiente para o armazenamento e a dosagem do cliente, índice de fluidez dentro da janela do grau e grânulos de livre escoamento sem duplas ou finos. Os números de aprovação/reprovação e os métodos de ensaio são fixados com o cliente para cada grau — este perfil deliberadamente não cita limites genéricos, porque as tolerâncias seguem a aplicação a jusante.

Seleção

O que determina o equipamento neste cenário

São as questões em que se baseia um orçamento — respondê-las desde o início encurta a primeira rodada.

Recepção e armazenamento de pó em sistema fechado
Estações de despejo de sacos com extração de pó ou entrega por silo; o lado do pó é projetado antes do lado da extrusora, porque todo número a jusante segue o pó.
Conjunto de pré-mistura a quente/frio em alta velocidade
Etapa quente para dispersão do revestimento quando o pó é revestido internamente; etapa fria para descarregar uma pré-mistura de livre escoamento e fria o suficiente para não empedrar na transferência.
Grupo de dosagem gravimétrica
Pesagem separada para grânulos de veículo e pré-mistura, para que a proporção da receita se mantenha ao longo de todo o turno, com registros que o operador possa reconciliar no fim do turno.
Extrusora de dupla rosca dimensionada para serviço abrasivo
Metalurgia e seções de cilindro orientadas ao desgaste, respiro para ar e umidade e flange de filtração na linha do fundido antes da matriz.
Trocador de tela hidráulico
Troca de placa em pressão diferencial definida com o fundido em fluxo, para que a filtração proteja a matriz sem ditar o ritmo da produção.
Peletizador em anel de água na face da matriz com secadora centrífuga
Corte na face da matriz contra um anel de água rotativo, com grânulos secos imediatamente e de forma suficiente para fluírem ao silo ou ao saco sem empelotar.
Classificação e ensaque
Peneiramento vibratório de finos e duplas antes do ensaque em sacos ou do enchimento de FIBC conforme o padrão de expedição.

Adequação

Onde este cenário se enquadra — e onde não

Os limites fazem parte do cenário: evitam que se orçamente um equipamento para um caso que não pode servir.

Melhor opção quando

Produtores e compounders por contrato que fornecem masterbatch de carga para sacos tecidos e fita de ráfia de PP, filme e sacolas de PE, tubos e moldagem por injeção — especialmente quando o masterbatch é comprado para reduzir custo por tonelada de produto acabado em vez de agregar função, e quando o comprador o avalia por consistência de carga e grânulos de livre escoamento.

Requer avaliação quando

Graus com predominância de talco ou ultrafinos, veículos além das poliolefinas padrão (inclusive veículos degradáveis ou de base biológica), posições de contato com alimentos, ou receitas que precisam entregar cor, UV ou outro desempenho funcional além do enchimento — esses casos levam a linha além de um arranjo padrão de masterbatch de carga e merecem avaliação própria.

Não adequada quando

Produtores cujo produto real é masterbatch de cor ou de aditivo — outra lógica de dispersão, outra disciplina de troca. Operações de dry-blend de PVC, que seguem uma rota de pó sem nenhuma etapa de peletização. E compradores que querem alta carga sem orçar manuseio fechado de pó ou peças de desgaste — a fração mineral que torna o produto barato é a mesma que penaliza uma planta aberta e mal equipada.

Variantes

Como o cenário se divide

Uma variante só é documentada quando o processo e a decisão diferem efetivamente.

Graus para filme com veículo PE

Em que difere

Veículo LLDPE ou LDPE, com o masterbatch diluído em filme soprado ou fundido no conversor.

Diferença de processo

Veículos de PE retêm mais resistência do fundido que o PP, então alguns produtores ainda usam peletização por fio nos graus de PE; a rota de anel de água na face da matriz é escolhida quando a carga é levada ao topo da faixa e a estabilidade do fio se torna não confiável.

Diferença de produção

Grânulos para filme avaliados acima de tudo por dispersão e pontos, já que o filme do conversor é fino o suficiente para mostrar tudo o que o masterbatch deixou passar.

Graus para ráfia e injeção com veículo PP

Em que difere

Veículo homo-PP, com o masterbatch diluído em fita tecida e artigos moldados.

Diferença de processo

O corte na face da matriz é a escolha normal, porque graus de PP com essa carga perdem resistência de fio rapidamente; secagem e classificação são acompanhadas de perto, já que linhas de fita punem imediatamente masterbatch poeirento ou empelotado.

Diferença de produção

Grânulos ajustados para linhas de fita e injetoras: carga consistente para a tenacidade da fita, livre escoamento para dosagem volumétrica no lado do cliente.

Antes do contato

O que precisamos saber para orçamentar este cenário

  1. 01 Especificação do pó Finura (mesh), status de revestimento — revestido na compra ou a revestir internamente, e com qual agente — além de umidade e densidade aparente do pó efetivo.
  2. 02 Receita e proporção do veículo Polímero veículo e sua proporção, o pacote de aditivos e a carga mineral declarada que o masterbatch deve carregar.
  3. 03 Método de aceitação de qualidade Como a carga (cinzas), os grãos e a umidade serão verificados, e as tolerâncias que os clientes do cliente aplicam.
  4. 04 Padrão de embalagem e expedição Saco ou FIBC, tamanhos de lote e se os grânulos ficam em silos antes da expedição.

Solicitar orçamento Envie estes pontos com o seu contato; assim o cenário pode ser orçamentado com base na sua linha, e não numa suposição.

Próximo passo

Solicitar orçamento

Informe-nos o material, o processo e o resultado que você precisa alcançar. Os detalhes técnicos podem ser completados mais tarde, em conjunto com a nossa equipe de vendas.

Solicitar orçamento
Solicitar orçamento