Equipamento auxiliar e sistemas integrados
e-mail [email protected] Idioma EN ES PT

Solução

Sistema de mistura convectiva suave em misturador de fitas e dosagem de líquidos para trocas rápidas de formulação

Sistema de mistura convectiva em misturador horizontal de fitas e atomização de líquidos para elastômeros termossensíveis, pré-misturas de masterbatch e trocas de cor rápidas.

  • Compounding
  • Alimentação e transferência de material
  • Mistura
  • Modernização de linha existente
  • Nova linha de produção
  • Plásticos modificados
  • Resina
  • Borracha
  • Elastômero termoplástico
  • TPE (elastômero termoplástico)
  • TPU (poliuretano termoplástico)
  • Grânulos
  • Pó
  • Contaminação cruzada entre materiais
  • Tempo longo de troca e limpeza
  • Aderência e aglomeração
  • Distribuição irregular de aditivos
Escopo da solução
Sistema multifunção
Fluxo e instalação
Por lotes · Ambos
Capacidade
400–2500 kg/h

Esta solução implanta uma seção de mistura por batelada de alta robustez e baixo cisalhamento, com trocas de formulação rápidas, projetada especificamente para plantas de compounding e de masterbatch que produzem compostos elastoméricos (TPE, TPU, EVA), masterbatches com carga mineral e concentrados de cor com aditivos ligantes líquidos (óleos minerais, agentes de acoplamento de silano, corantes líquidos).

Os compounders de plásticos que operam com trocas frequentes de receita e formulações termossensíveis enfrentam dois gargalos: os misturadores verticais de alta velocidade geram calor de fricção excessivo, que amolece os grânulos elastoméricos de baixo ponto de fusão ou derrete aditivos cerosos em grumos pegajosos, enquanto a contaminação cruzada de cor e de carga mineral entre bateladas exige horas de desmontagem manual do equipamento. Além disso, a pulverização irregular ou a molhagem deficiente dos agentes de acoplamento líquidos provoca empedramento de pó seco nas paredes do vaso, dispersão inconsistente dos aditivos e altos índices de refugo na partida da extrusora. Esta solução integra uma estação automática de descarga de sacos estanque ao pó, um alimentador de rosca inclinado, um misturador horizontal de fitas com bicos de atomização de líquidos e descarga contornada sem zonas mortas, e um pulmão intermediário com proteção de grelha magnética, permitindo homogeneização convectiva completa em 3 a 5 minutos sem elevação de temperatura por fricção e reduzindo as trocas de cor para menos de 15 minutos.

Fotos

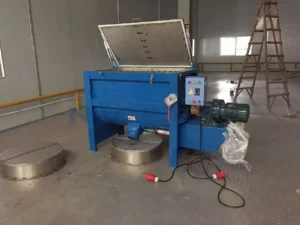
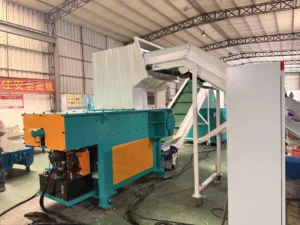
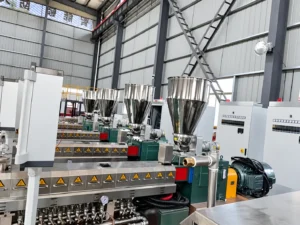
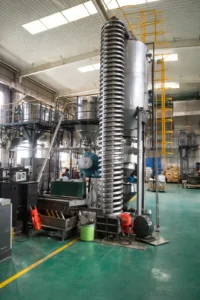
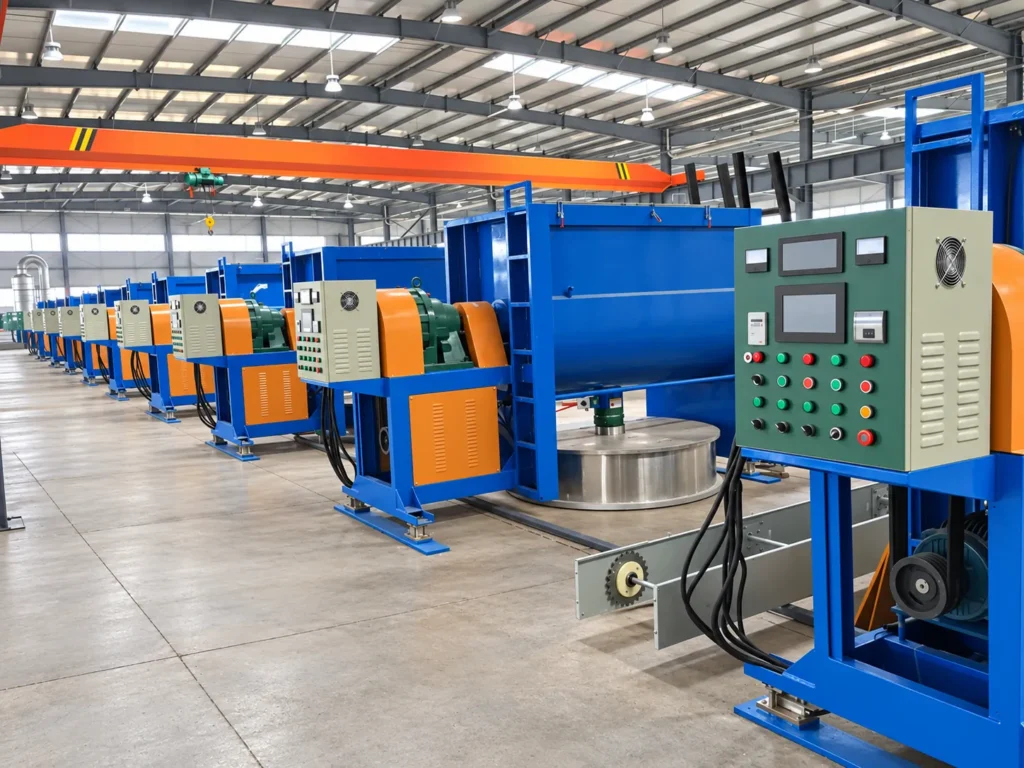
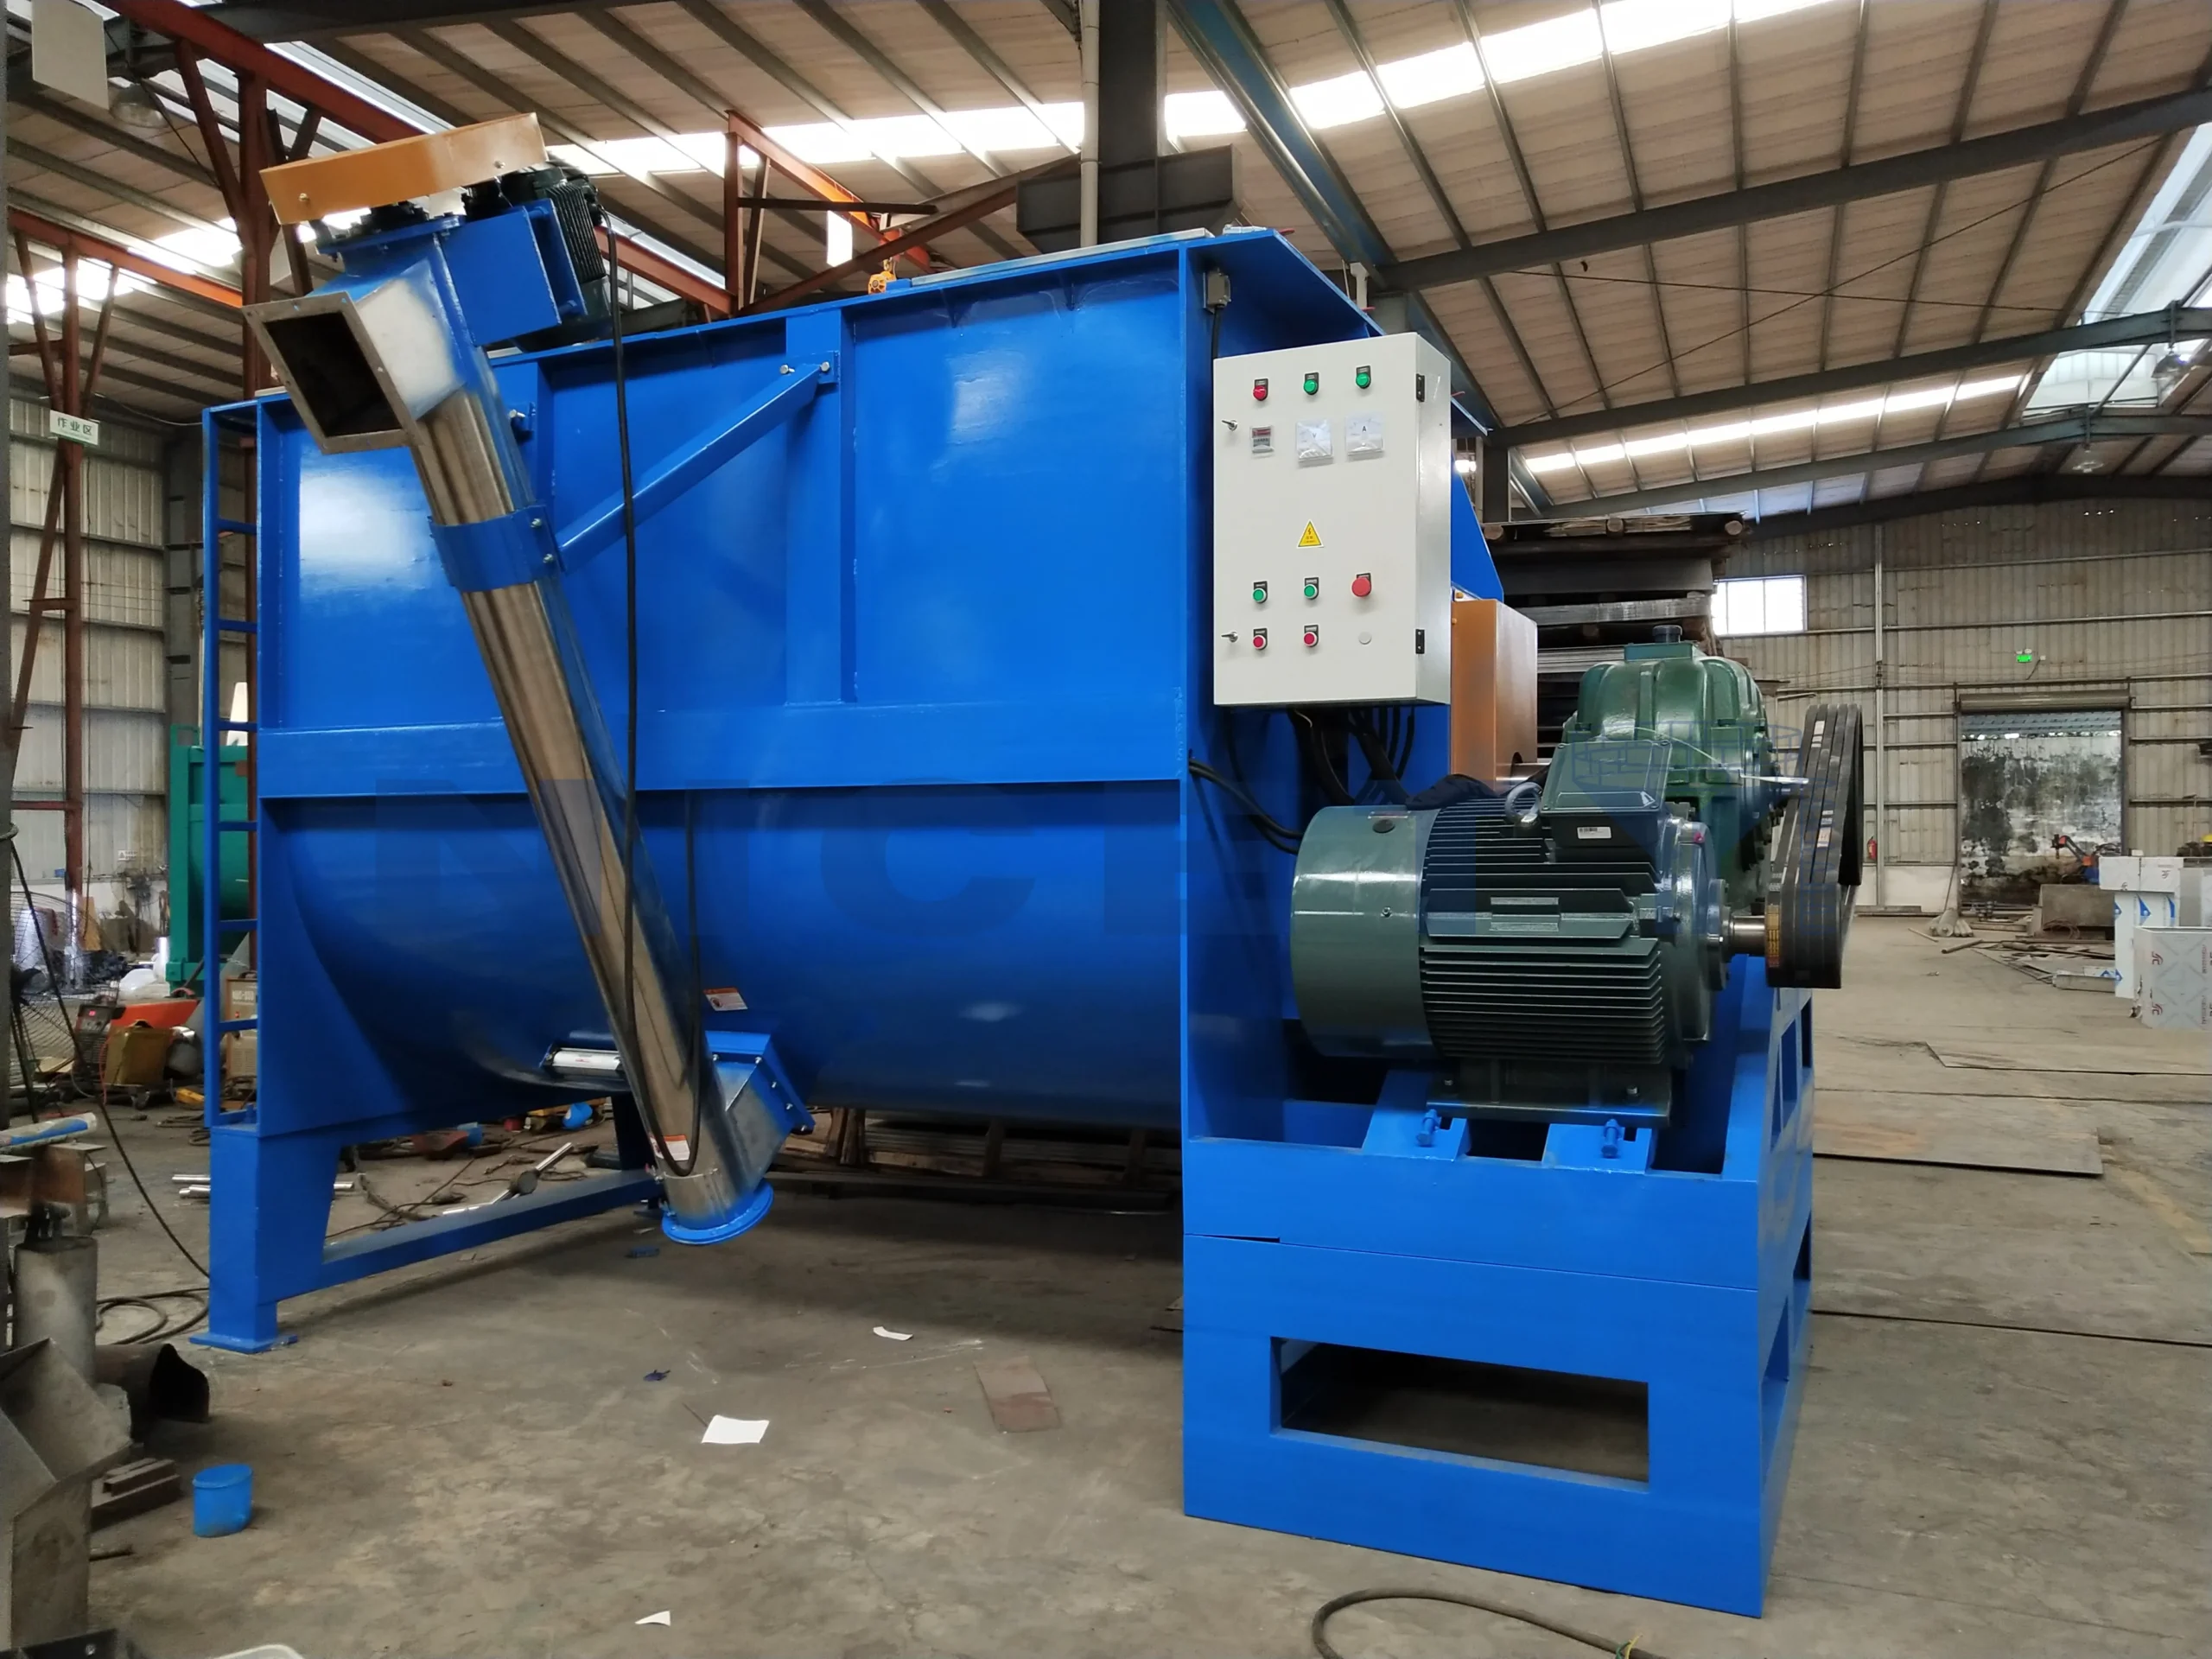
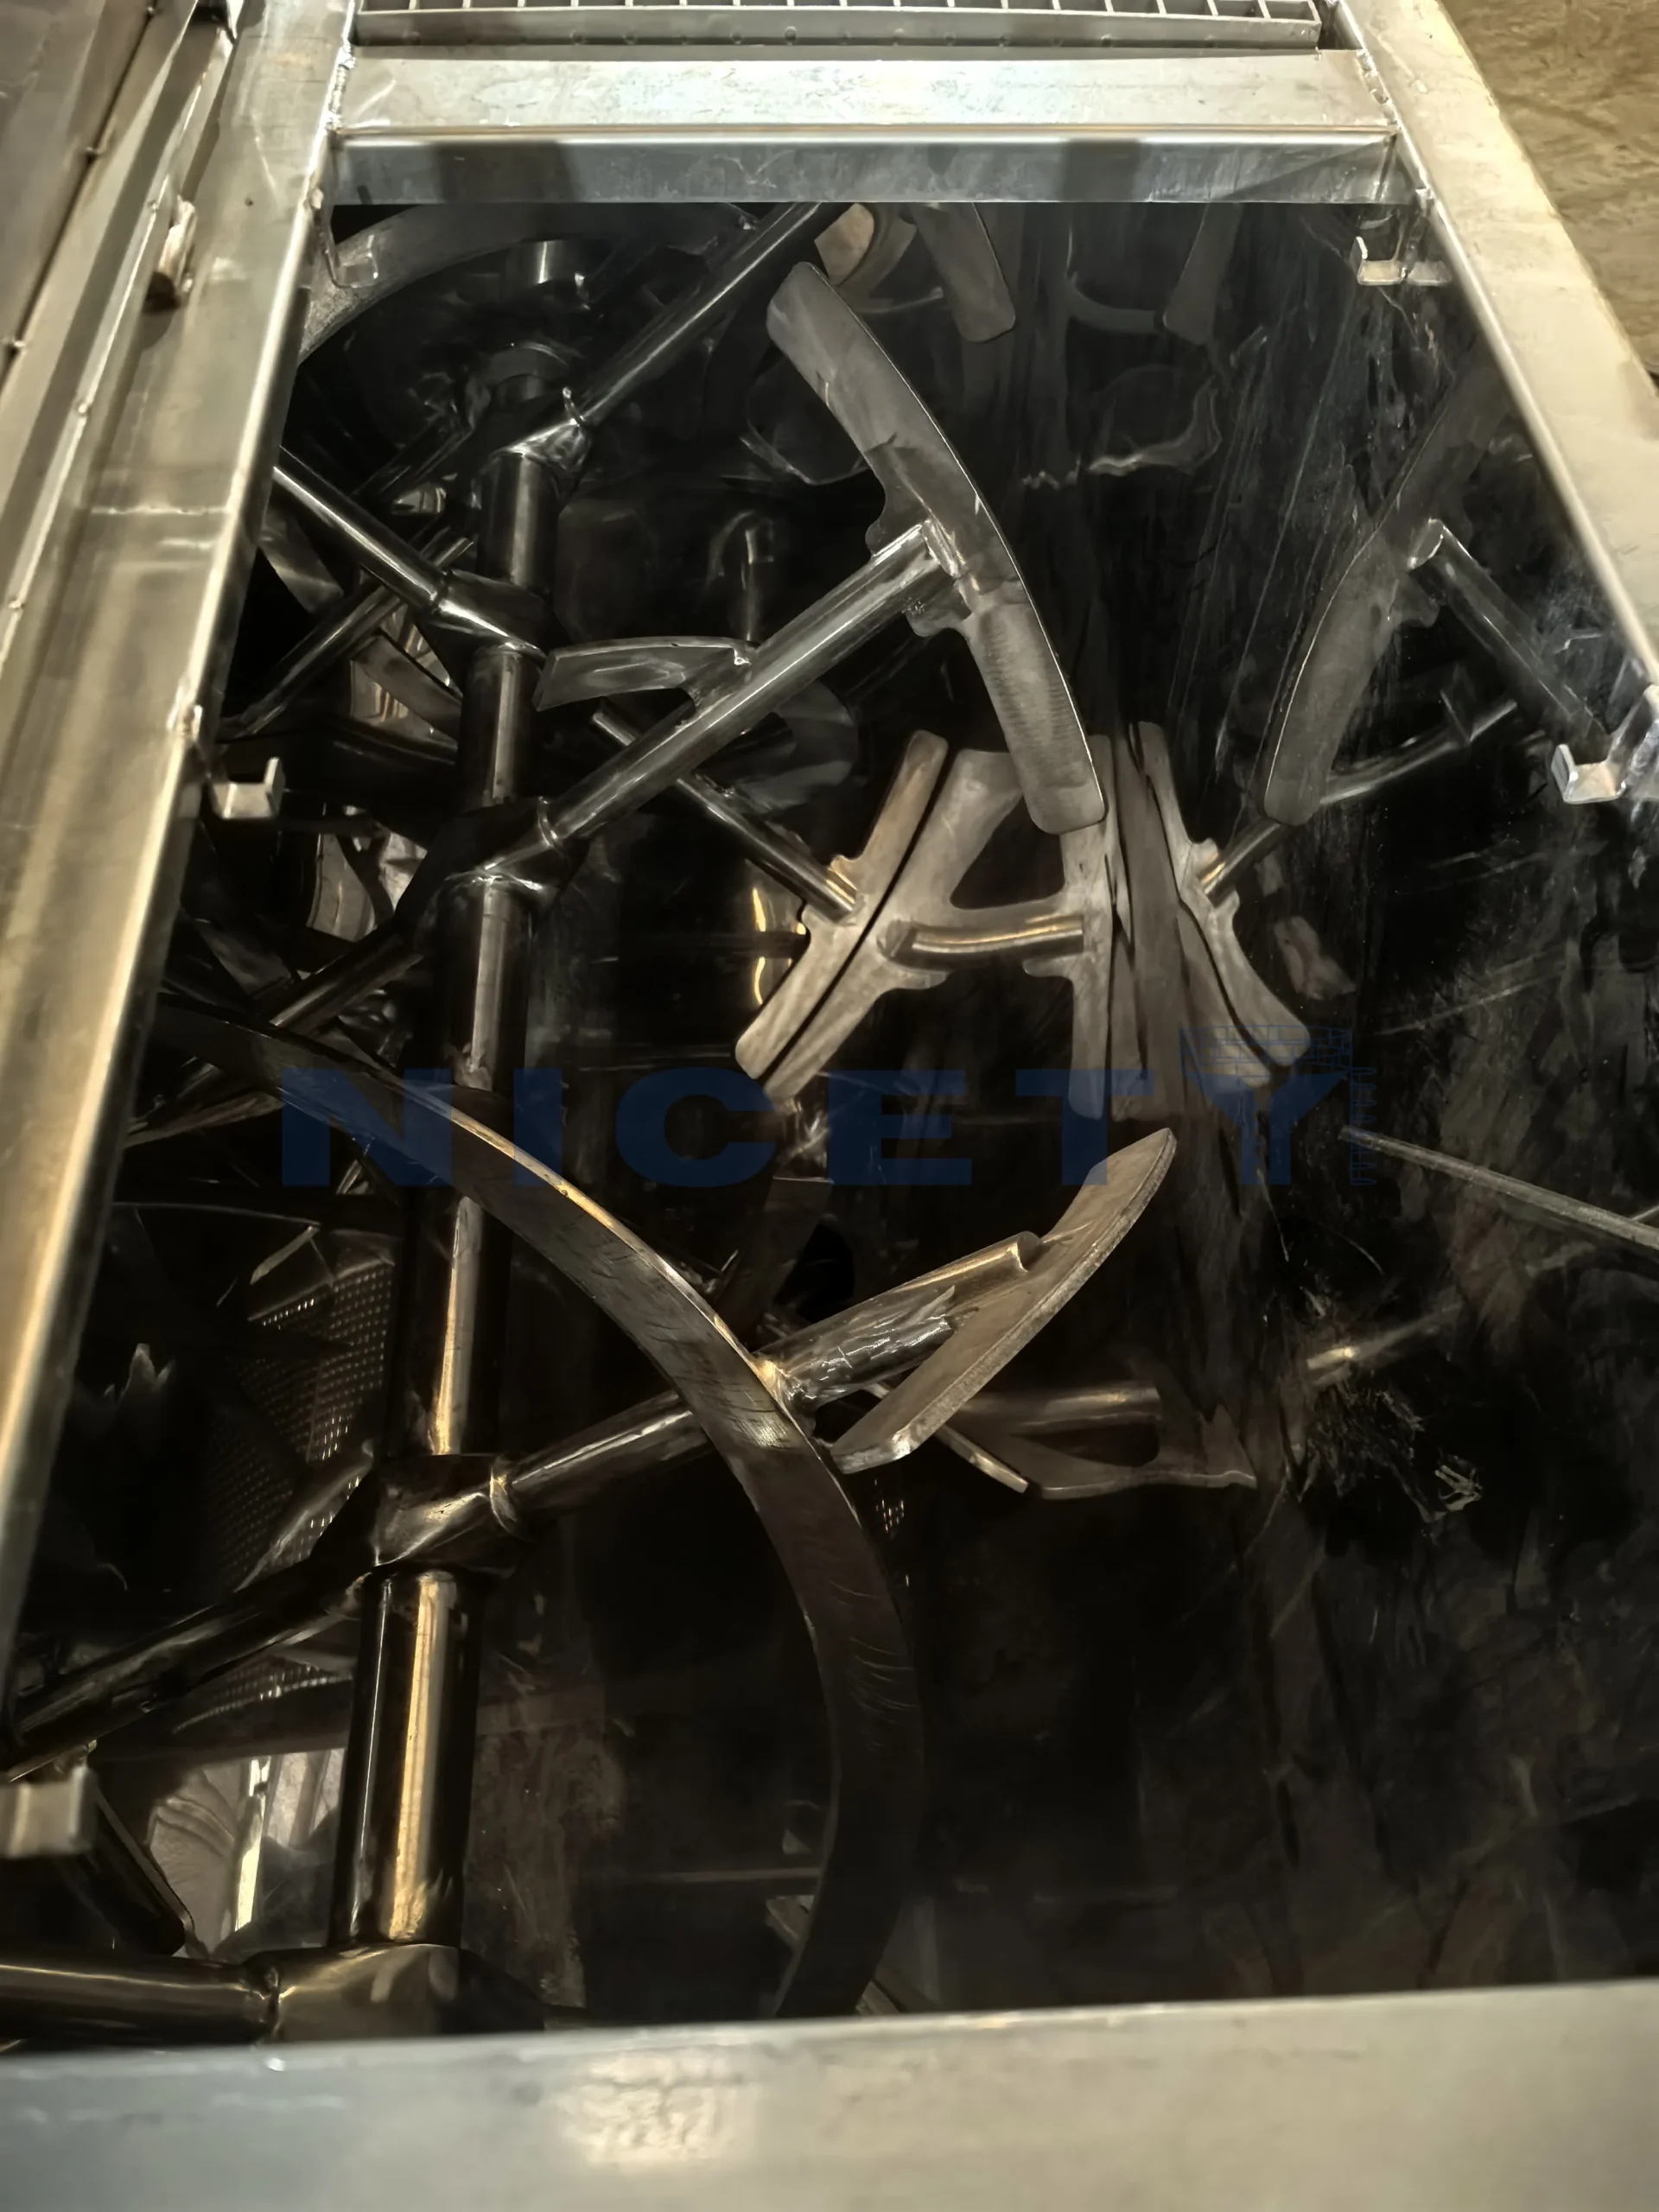
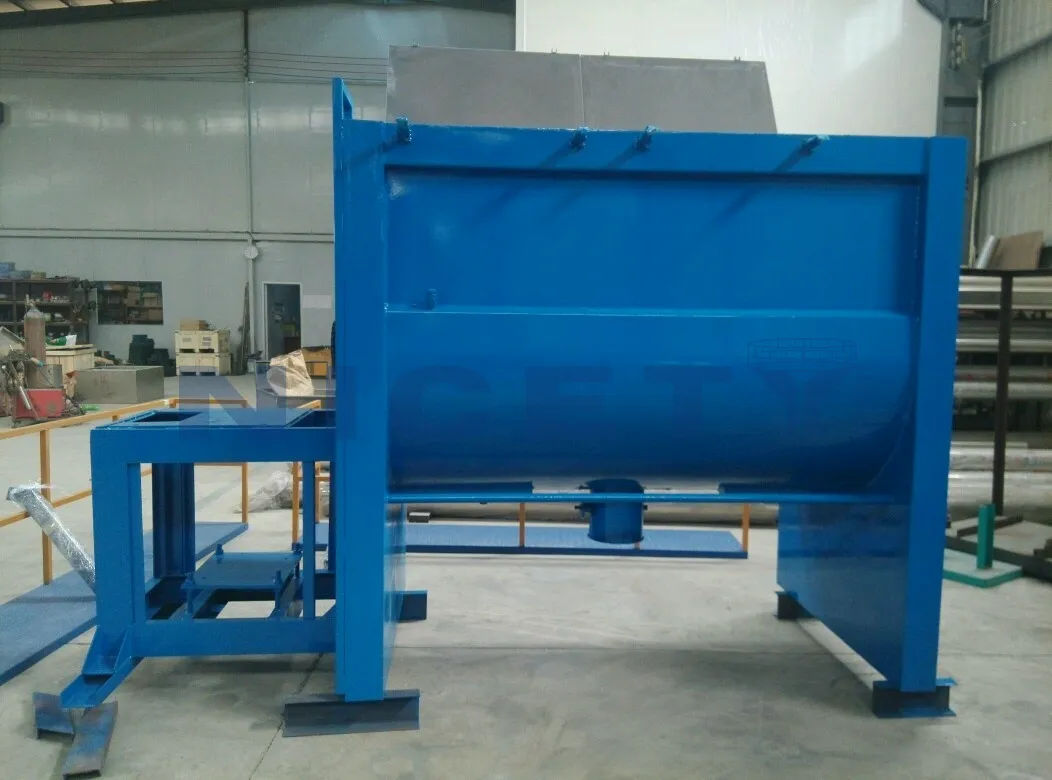
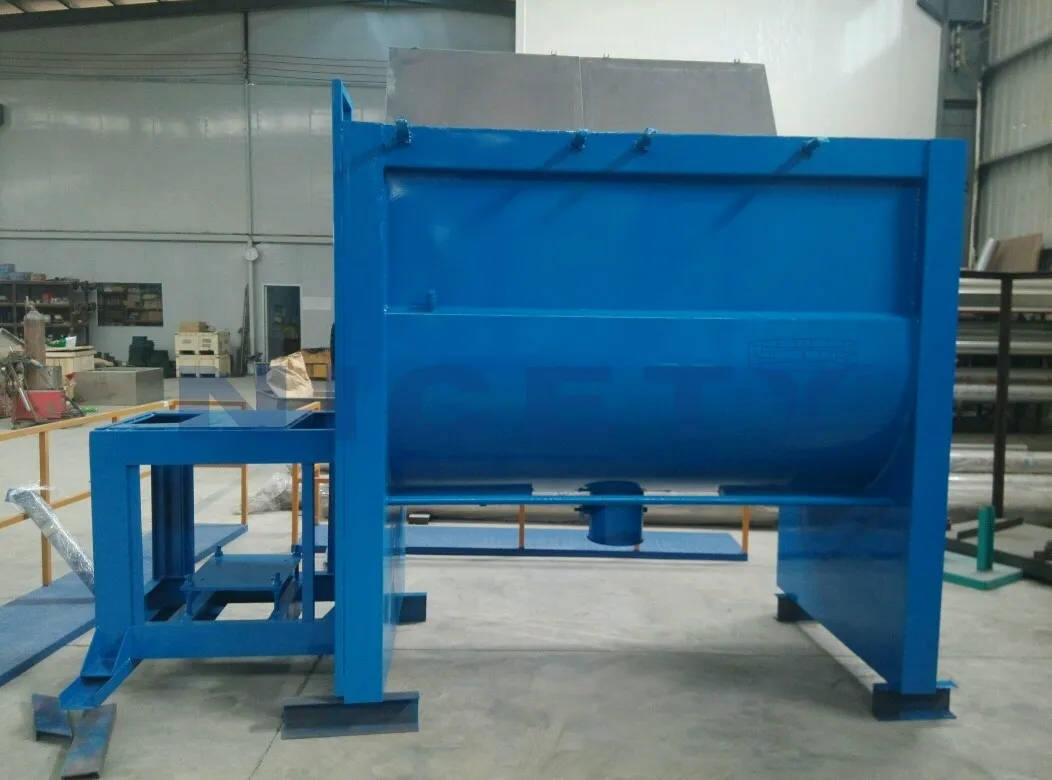
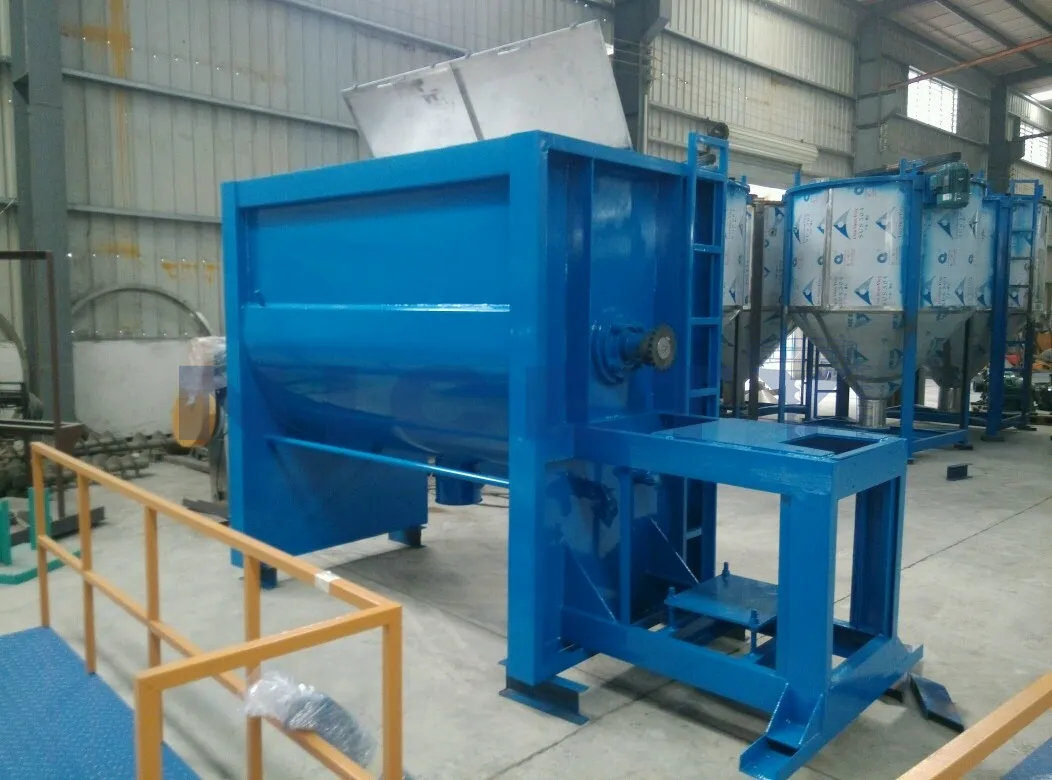
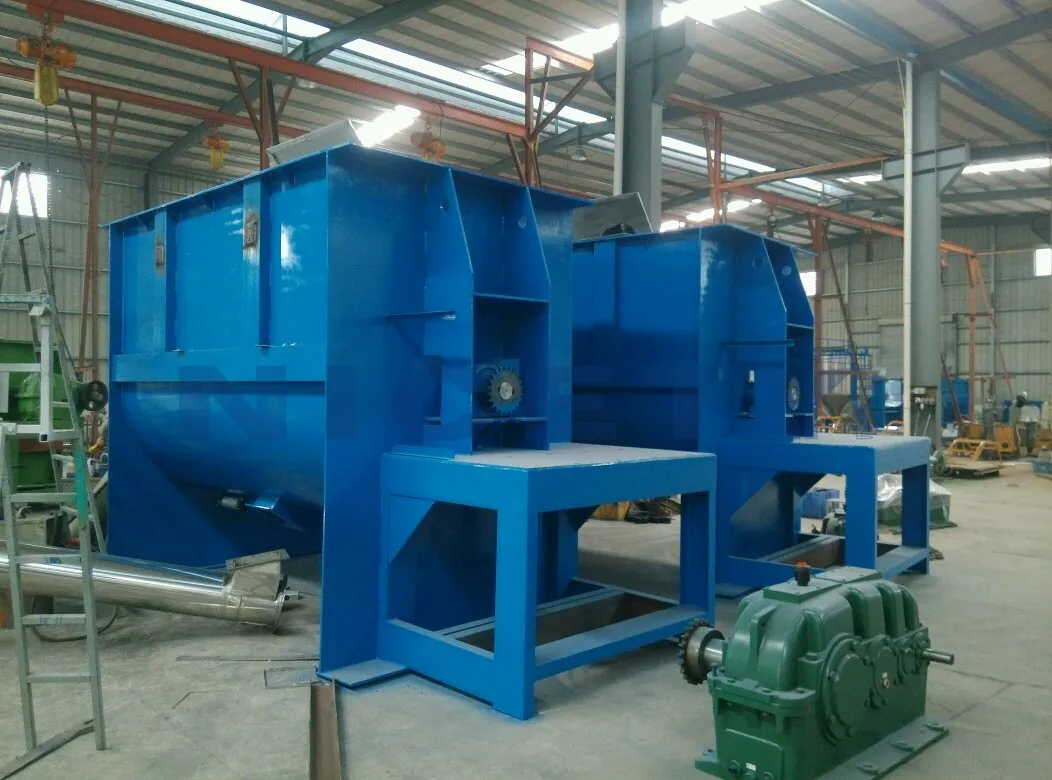
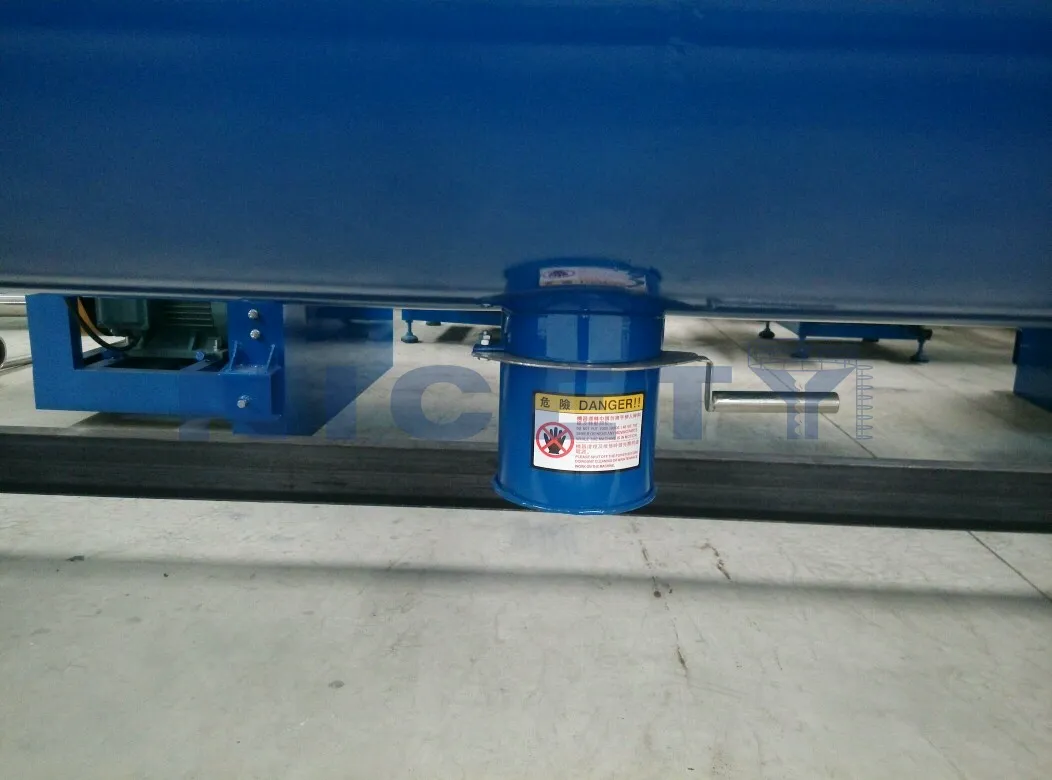
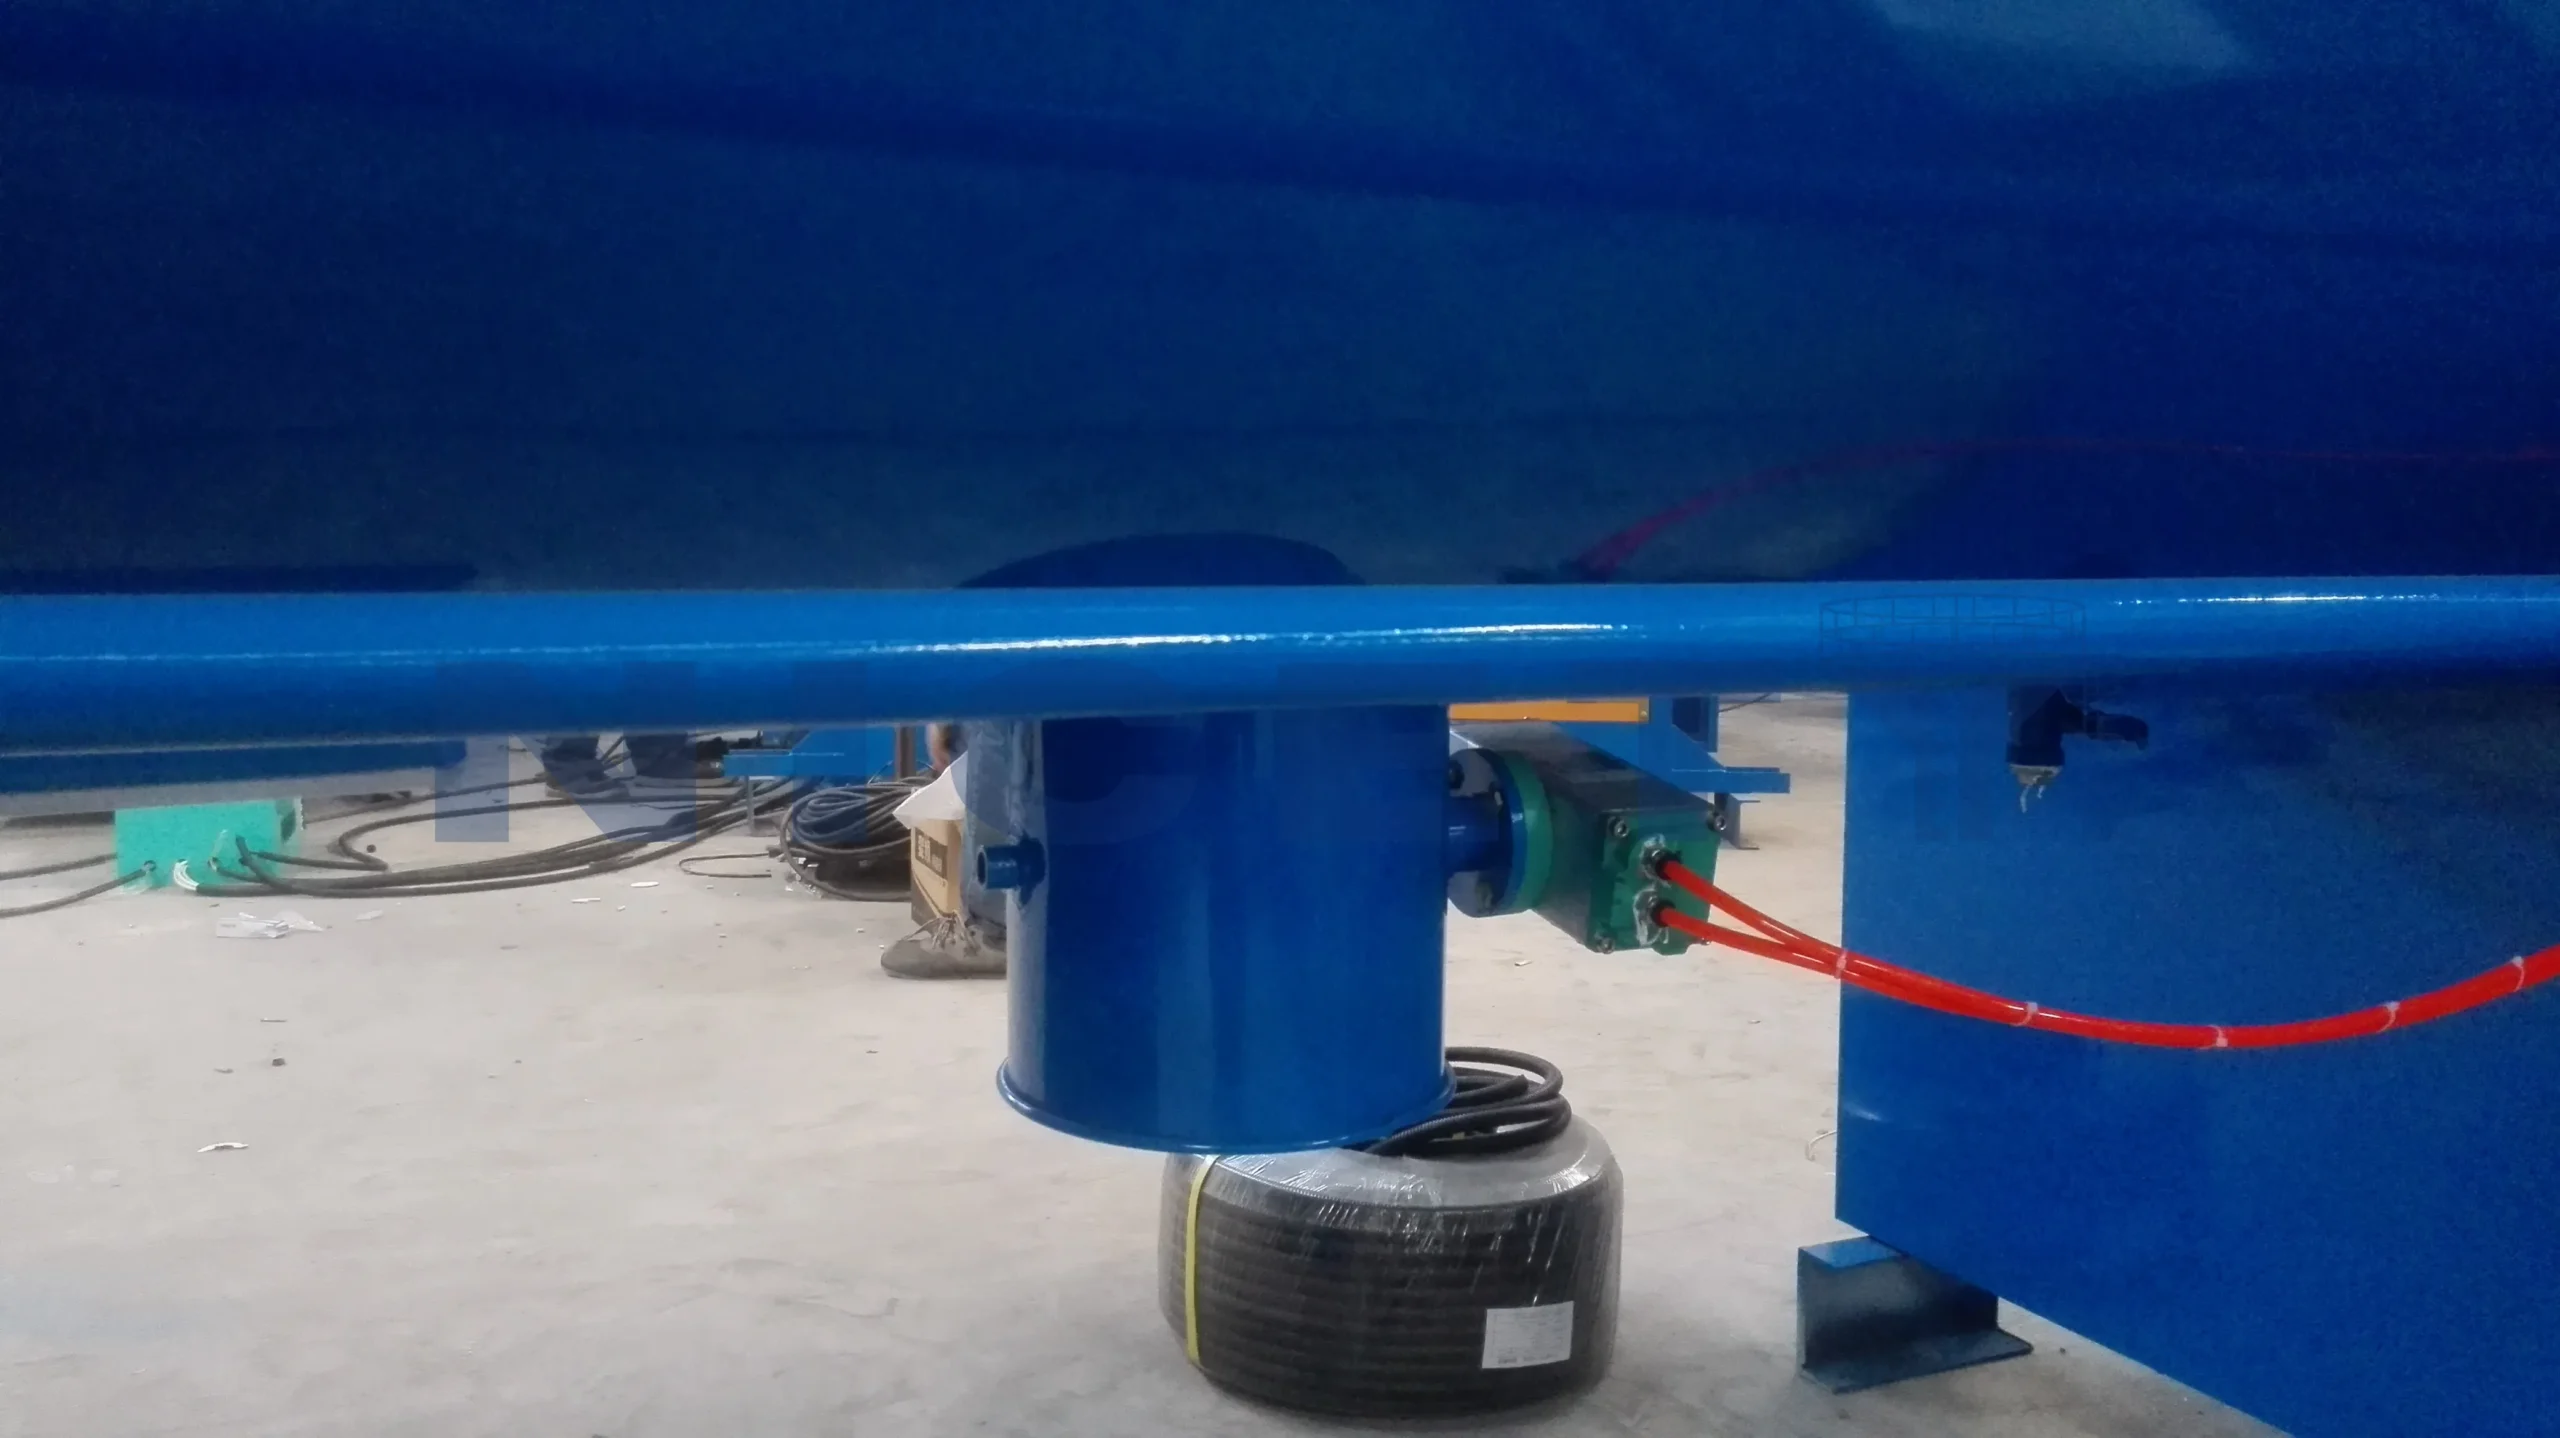
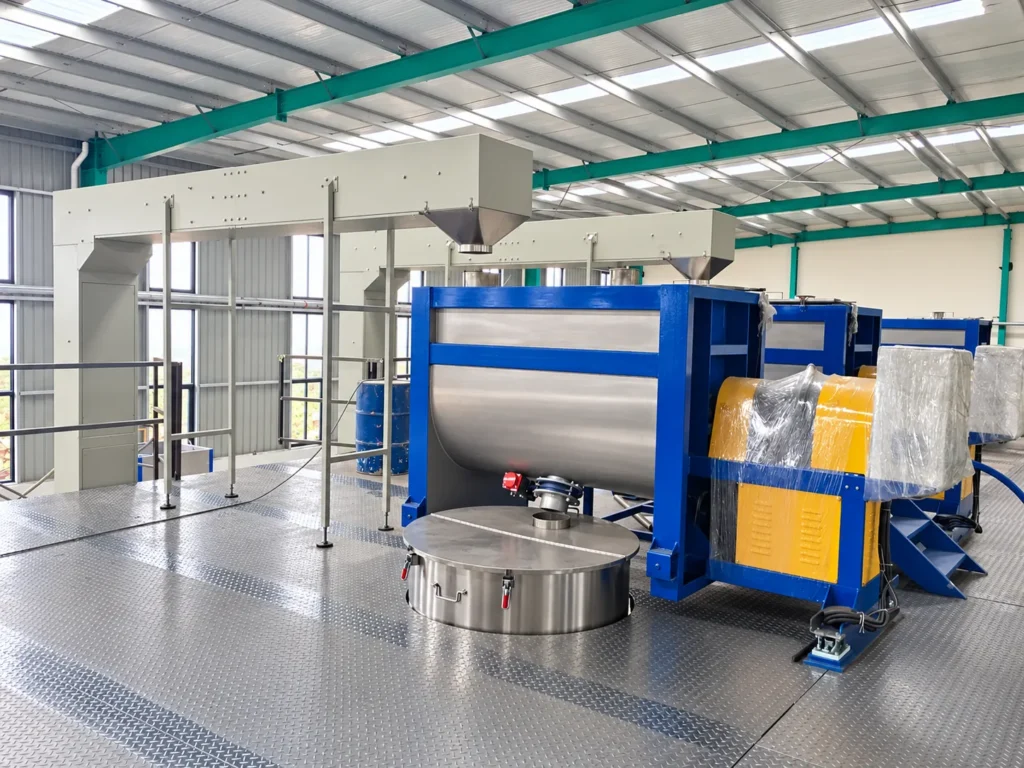
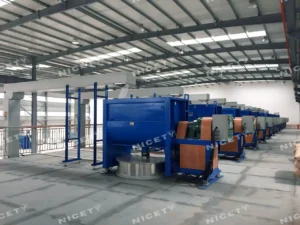
A seção na oficina

Vistas da seção como ela é construída, na nossa oficina ou no local. Abra uma imagem para ver o enquadramento completo.

O problema

O que a seção muda

Elimina a fusão por fricção, o acúmulo de líquido e a contaminação cruzada, reduzindo o tempo de limpeza em cada troca de receita para menos de 15 minutos.

Onde o cliente começa

Fabricantes de masterbatch e de compostos elastoméricos recorrem a misturadores verticais de alta velocidade ou ao reviramento manual no piso para a pré-mistura. Os misturadores verticais geram calor de fricção intenso, que provoca o amolecimento de polímeros de baixo ponto de fusão (EVA, TPE), que grudam nas pás e formam bolas de massa impossíveis de misturar.

Ao trocar de cor ou de formulação, os operadores gastam de 45 a 90 minutos esfregando as paredes do misturador vertical e desmontando os eixos das pás para evitar que pontos negros arruínem bateladas de cores claras. O despejo manual de plastificantes líquidos cria poças no fundo do vaso, resultando em segregação de grânulos oleosos e escorregamento na boca de alimentação da extrusora.

Por que ocorre o problema

Os misturadores de alta velocidade baseiam-se na formação de vórtices aerodinâmicos e em colisões partícula a partícula em alta velocidade, gerando cisalhamento por fricção intenso que eleva rapidamente a temperatura entre 40 °C e 80 °C. Em polímeros termossensíveis com baixos pontos de fusão ou de transição vítrea, isso provoca fusão localizada, empastamento das pás e aglomeração pegajosa.

Já nos misturadores de fitas, as fitas helicoidais de fluxo contrário dobram, cisalham transversalmente e fluidizam as partículas axialmente em baixas velocidades periféricas (1,5–2,5 m/s), com calor de fricção praticamente nulo. Quando os agentes de acoplamento líquidos são introduzidos por bicos atomizadores pressurizados diretamente na cortina de material fluidizado, as gotas recobrem microscopicamente cada superfície de grânulo de forma uniforme, em vez de se acumularem em tortas densas impossíveis de misturar.

Produção ou estado pretendido

Bateladas perfeitamente homogêneas e sem grumos, sem superaquecimento por fricção e com molhagem uniforme do líquido, aliadas a trocas de formulação muito rápidas que maximizam a disponibilidade da linha de compounding.

Processo

Os passos, pela ordem em que o material flui

O equipamento aqui indicado é mantido no passo a que pertence, para que a lista e o orçamento não possam divergir.

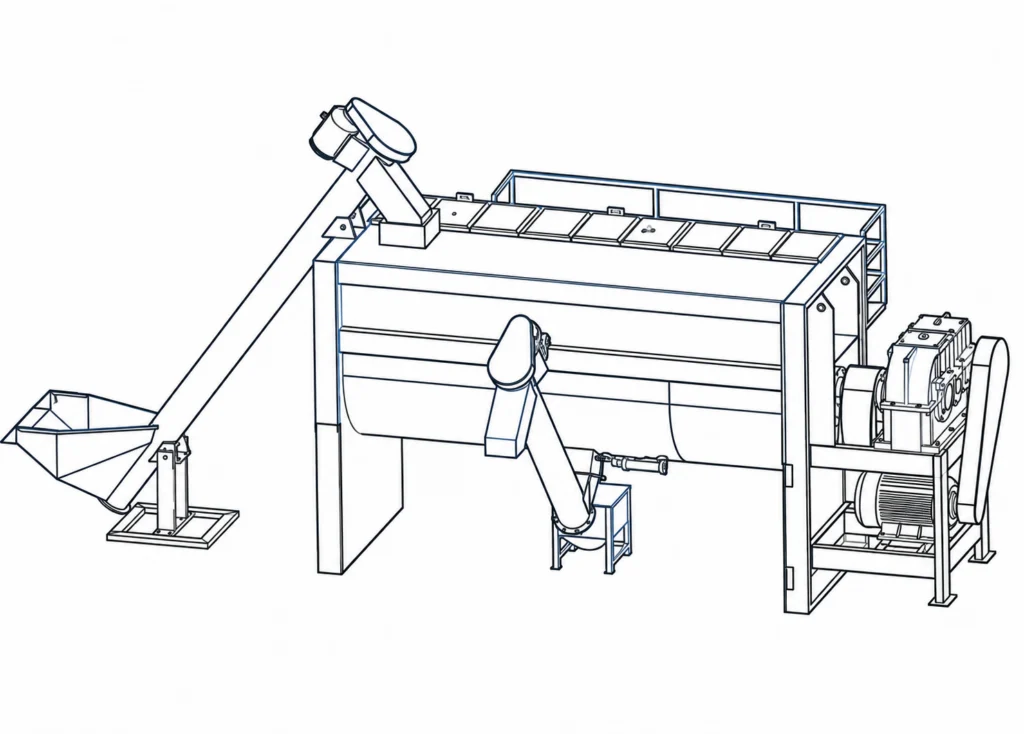
  1. Descarga de sacos com controle de poeira e transporte por rosca

    Obrigatório

    Alimentação e transferência de material

    Transfere grânulos de polímero, moído e aditivos secos para o misturador de fitas sem escape de pó.

    Função do equipamento

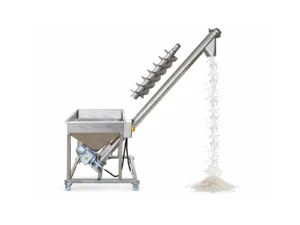
    A estação de descarga de sacos estanque ao pó captura o pó fugitivo enquanto o transportador de rosca inclinado carrega os ingredientes previamente pesados na entrada superior do misturador.

  2. Mistura convectiva suave com fitas helicoidais duplas

    Obrigatório

    Mistura

    Gera convecção axial contínua e fluidização de fluxo cruzado, alcançando macro-homogeneização sem elevação de temperatura por fricção.

    Função do equipamento

    As fitas helicoidais duplas giram em sentidos opostos: a externa varre o material para o centro e a interna o empurra para fora. A fluidização de baixo cisalhamento alcança mais de 98% de homogeneidade de mistura em 3 a 5 minutos, mantendo a temperatura da batelada dentro de 4 °C da ambiente.

  3. Atomização pressurizada de líquidos e recobrimento superficial

    Opcional

    Compounding

    Recobre uniformemente a superfície de grânulos e pós com agentes ligantes, plastificantes ou agentes de acoplamento líquidos, sem aglomeração de gotas.

    Função do equipamento

    O skid de dosagem automática atomiza os agentes líquidos em aerossol fino diretamente sobre a cortina de material fluidizado, recobrindo as partículas de forma uniforme e evitando acúmulo de líquido ou incrustação nas paredes.

  4. Descarga rasa de fundo e limpeza rápida para troca de produto

    Obrigatório

    Alimentação e transferência de material

    Esvazia rapidamente a batelada acabada sem retenção em zonas mortas e permite trocas de cor rápidas.

    Função do equipamento

    A comporta de descarga pneumática contornada abre rente ao raio do vaso. O acabamento interno liso de solda (Ra ≤ 0,8 µm) e o sopro de purga de ar permitem descarga 100% limpa em 90 segundos, viabilizando uma troca de cor completa em menos de 15 minutos.

Material

O que entra e o que sai

Condição e requisitos de alimentação

Grânulos, pós, moído e masterbatch termoplásticos sólidos: TPE, TPU, EVA, PE, PP, ABS, cargas minerais (CaCO3, talco, TiO2) e aditivos funcionais. Aditivos líquidos: óleo mineral branco, agentes de acoplamento de silano e plastificantes (até 3,0% da massa da batelada). Os materiais de entrada devem estar isentos de contaminação metálica estranha.

Condição e limites de saída

Mistura seca homogênea, recoberta de forma uniforme e completamente isenta de grumos. Zero degradação térmica (elevação de temperatura da mistura ≤ 4 °C), distribuição uniforme do aditivo líquido em todas as superfícies dos grânulos sem poças e descarga rápida em 90 segundos, com retenção residual desprezível no vaso (< 0,1%).

400–2500 kg/h

Base dos valores de capacidade

Baseada nos modelos de misturador horizontal de fitas HRM-500, HRM-1000 e HRM-2000 (volume útil efetivo de 300 L a 2.000 L por batelada), operando de 4 a 6 bateladas por hora, o que resulta em vazão líquida de mistura de 400 kg/h até 2.500 kg/h.

Adequação

Onde esta seção se enquadra — e onde não

Os limites fazem parte da solução: evitam que se orçamente uma máquina para um caso que não pode servir.

Adequada quando

Essencial para compounders que processam polímeros termossensíveis (TPE, TPU, EVA, hot melts) que amolecem e aglomeram em misturadores de alta velocidade.

Ideal para operações de masterbatch e de toll compounding com 5 a 10 trocas de receita ou de cor por dia, onde a facilidade de limpeza e a ausência de contaminação cruzada são críticas para a rentabilidade da planta.

Não adequada quando

Não indicado para pastas de borracha de alta viscosidade, termorrígidos BMC/SMC ou pastas pesadas tipo argila que exigem amassadeiras de pás em Z ou misturadores internos Banbury.

Não indicado para operações que exigem plastificação intensiva do fundido ou desaglomeração das partículas primárias de pigmento, tarefas que devem ser executadas a jusante em uma extrusora de compounding.

Condições ainda a confirmar

As especificações pressupõem grânulos, flocos, pós e moído termoplásticos secos com densidade aparente entre 0,35 kg/L e 1,20 kg/L. A vazão de aditivo líquido é calculada até 3,0% da massa da batelada; os líquidos devem ter viscosidade dinâmica ≤ 150 cP na temperatura de operação para uma atomização eficaz.

Para formulações com cargas minerais abrasivas acima de 40% (talco, quartzo ou sulfato de bário), devem ser configuradas placas de desgaste Hardox ou recobrimento de carboneto de tungstênio aspergido sobre as fitas externas.

Local e ligações

O que a seção pressupõe à sua volta

Serviços auxiliares

Alimentação elétrica
380 V / 415 V / 460 V, 50/60 Hz, CA trifásica.
Água
Não requerida para a mistura seca padrão. A camisa de resfriamento (se a opção for selecionada) requer de 3 a 5 m³/h de água de resfriamento.
Ar comprimido
Ar comprimido limpo e seco a 0,5–0,7 MPa para a comporta de descarga pneumática e os prensa-estopas purgados por ar (aprox. 0,2 m³/min).
Exaustão e ventilação
Filtro de respiro passivo na tampa superior; duto de exaustão DN150 opcional conectado ao coletor de pó central durante o carregamento de pós.

Potência elétrica total conectada: de 15 kW a 30 kW (inclui motoredutor do misturador, transportador de rosca e bomba dosadora de líquidos).

Limitações do local

Área ocupada
Aproximadamente 15–22 m² necessários para o misturador, a estação de descarga de sacos e o acesso do operador.
Altura livre
É necessária altura livre de 3,2 m a 4,5 m para a rosca de carregamento superior e a abertura da tampa de inspeção.
Ambiente
Oficina de compounding seca; temperatura ambiente de 5 °C a 40 °C; piso nivelado.

O projeto permite acesso de empilhadeira ou transpaleteira diretamente sob a comporta de descarga central.

Interfaces

Mecânico
Conexões de abraçadeira sanitária de liberação rápida nas tubulações de pulverização de líquidos; entrada flangeada padrão (DN250) e comporta de descarga pneumática contornada (DN200).
Controle
Contatos secos livres de potencial para Partida/Parada remota, alarme de fim de batelada e intertravamentos de comunicação com as tremonhas de alimentação da extrusora a jusante.
Montante e jusante
A montante: estação de descarga de sacos / transportador de rosca. A jusante: contêineres móveis de transferência, IBC ou adaptador de captação para transportador a vácuo.

Objetivos

O que se avalia na seção

Os valores são objetivos acordados por projeto, e não uma promessa geral.

Elevação de temperatura da batelada após 5 min de mistura
≤ 4,0 °C Medição com sonda térmica digital infravermelha da temperatura do núcleo da batelada
Uniformidade do aditivo e do recobrimento líquido (CV)
≤ 1,2% % Espectrofotometria e ensaio de teor de cinzas em 6 amostras estratificadas da calha
Tempo de limpeza na troca de cor
≤ 15 minutos Tempo medido para um único operador limpar a seco o vaso entre bateladas de cores contrastantes

Como é avaliada a aceitação

O teste de aceitação exige 5 bateladas de ensaio consecutivas de uma formulação de grânulos TPE/EVA termossensível com 2,0% de óleo mineral branco líquido e 20% de carga mineral. A elevação de temperatura no interior da mistura após 5 minutos de mistura contínua deve ser ≤ 4,0 °C acima da ambiente.

Uniformidade de distribuição do aditivo: amostras retiradas de 6 posições espaciais ao longo da calha devem apresentar coeficiente de variação (CV) ≤ 1,2% para o óleo e a carga mineral. A limpeza da máquina e a purga com ar seco até resíduo visível zero entre bateladas de cores contrastantes (por exemplo, de preto para branco) devem ser realizadas em ≤ 15 minutos por um único operador.

Escopo de fornecimento

O que está incluído na entrega — e o que não está

O escopo confirmado consta do orçamento; este é o limite da seção conforme foi projetada.

Incluído no escopo do fornecimento

  • Misturador horizontal de fitas com calha de precisão em SUS304 Fitas helicoidais duplas de fluxo contrário, eixo central reforçado, interior em SUS304 polido espelhado (Ra ≤ 0,8 µm) e prensa-estopas purgados por ar.
  • Skid automatizado de injeção de líquido e pulverização atomizada Bomba dosadora de deslocamento positivo, medidor de vazão mássica, bicos atomizadores pressurizados e válvulas de retenção antigotejamento.
  • Estação de descarga de sacos estanque ao pó com coletor de pó de cartuchos Tremonha de carregamento em pressão negativa, filtro de cartuchos com jato pulsante integrado, ventilador de exaustão e grelha de proteção de segurança.
  • Unidade de carregamento com transportador de rosca inclinado Transportador de rosca sanitário em aço inoxidável com porta de limpeza inferior, inversor de frequência e calha de carregamento de desconexão rápida.
  • Painel de controle mestre com CLP e temporizador automático de receita CLP Siemens com tela sensível ao toque, avanço e reversão das fitas por pulso, contagem regressiva de mistura, sincronização da dosagem de líquidos e controle da comporta pneumática.

Não incluído no escopo do fornecimento

  • Linha de extrusora de dupla rosca de compounding a jusante O equipamento de extrusão, as bombas de vácuo, os trocadores de tela e as peletizadoras fazem parte do contrato da extrusora.
  • Tanques de armazenamento de líquido a granel e tubulações de longa distância Tanques externos de óleo e tubulações de transferência da planta até a entrada do skid de dosagem de líquidos.
  • Fundações civis e estrutura metálica de piso elevado Pisos elevados, escadas e estrutura de suporte do piso são de responsabilidade do cliente.
  • Cabeamento de força da subestação até o painel de controle O cabeamento elétrico primário até o seccionador de desconexão da máquina é de responsabilidade do cliente.

Antes do preço

O que confirmamos antes de isto se tornar um orçamento

  1. 01 Receitas de formulação e especificações dos aditivos líquidos Proporções dos componentes, densidades aparentes dos grânulos, tipos de líquido (óleo mineral, silano, plastificante), viscosidades e percentuais de dosagem.
  2. 02 Tempo de ciclo por batelada e vazão diária requerida Massa alvo por batelada (kg), número de trocas de receita por turno e produção horária de mistura requerida.
  3. 03 Layout da planta, carga do piso e método de carregamento Área disponível, altura livre e se o carregamento é feito com sacos de 25 kg, big bags ou receptores pneumáticos.
  4. 04 Fornecimento de ar comprimido para válvulas e vedações pneumáticas Ar de instrumentos limpo e seco (0,5–0,7 MPa, aprox. 0,3 m³/min) para a comporta de descarga pneumática e as vedações purgadas por ar.

Solicitar orçamento Envie estes pontos com o seu contato; assim a seção pode ser orçamentada com base na sua linha, e não numa suposição.

Detalhes

Mais detalhes

Principal problema de produção
  • Contaminação cruzada entre materiais
  • Tempo longo de troca e limpeza
  • Aderência e aglomeração
  • Distribuição irregular de aditivos
Próximo passo

Solicitar orçamento

Informe-nos o material, o processo e o resultado que você precisa alcançar. Os detalhes técnicos podem ser completados mais tarde, em conjunto com a nossa equipe de vendas.

Solicitar orçamento
Solicitar orçamento