Equipamento auxiliar e sistemas integrados
e-mail [email protected] Idioma EN ES PT

Equipamento

Sistema de Remoção de COV e Desodorização de Plásticos

Sistema contínuo em linha e por batelada de desvolatilização térmica, homogeneização pneumática não destrutiva e remoção de odores para pellets plásticos, resinas recicladas PCR e elastômeros.

  • Equipamentos de secagem, resfriamento e desidratação
  • Equipamentos de mistura e homogeneização
  • Equipamentos de tratamento de COV
  • Resfriamento
  • Desidratação e secagem
  • Alimentação e transferência de material
  • Mistura
  • Tratamento pós-peletização
  • Armazenagem e ensacamento
  • EVA (etileno-acetato de vinila)
  • PEAD (polietileno de alta densidade)
  • PEBD (polietileno de baixa densidade)
  • Plásticos modificados
  • PE (polietileno)
  • PP (polipropileno)
  • Borracha
  • Elastômero termoplástico
  • TPE (elastômero termoplástico)
  • TPU (poliuretano termoplástico)
  • TPV (elastômero termoplástico vulcanizado)
  • Grânulos
  • Variação entre bateladas
  • Resfriamento insuficiente
  • Meta de aceitação de odor e COV não definida
  • Odor e COV residuais

Preço indicativo

USD 20,000–70,000

Preço meramente indicativo. O valor final varia com a configuração que encomendar — incluindo a diferença entre uma montagem fora de linha (por lotes) e uma em linha (contínua) — e com o custo do frete até o seu local. Considere este intervalo como uma referência, e não como uma oferta: o preço indicado no orçamento que lhe enviamos é o que se aplica.

Intervalo de capacidade
300–3000 kg/h
Modelos
NC-VOC-500 · NC-VOC-1000 · NC-VOC-2000 · NC-VOC-Batch
Potência nominal
38–165 kW
Condição de referência
PP/PE virgem, 130 °C, 6 hPCR PP/PE, 100 °C, 8–10 hcompounding ou reciclagem, 100–130 °CBatelada offline, conforme o material

Valores de referência para o modelo ou modelos indicados acima. A configuração confirmada, a base de capacidade e o escopo de fornecimento constam do orçamento e dos desenhos.

Visão geral

O que esta máquina faz

Executa desvolatilização térmica, extração de odores, homogeneização pneumática não destrutiva e resfriamento ativo para poliolefinas virgens, pellets plásticos reciclados PCR e elastômeros.

O Sistema de Remoção de COV e Desodorização de Plásticos (também projetado como Sistema de Homogeneização, Desodorização e Secagem Não Destrutivas) é a solução dedicada da Nicety Machinery para desvolatilização térmica e homogeneização pneumática. Projetado especificamente para desvolatilização pós-peletização, extração de odores, mistura suave e condicionamento térmico controlado, ele processa poliolefinas virgens, pellets modificados de compounding e pellets reciclados pós-consumo (PCR) para atender a rigorosos padrões de qualidade do ar interior automotivo (como o limite BYD PM3.0–3.5) e às exigências internacionais de economia circular (incluindo a obrigatoriedade da UE de 30% de conteúdo plástico reciclado).

Durante o processamento de plásticos e o compounding térmico — especialmente com PP, PE, plásticos de engenharia e elastômeros termoplásticos reciclados (TPE, TPU, TPV) — os pellets retêm compostos orgânicos voláteis (COV) residuais, oligômeros de baixa massa molecular, frações monoméricas degradadas e odorantes pungentes de ciclos de serviço anteriores e de craqueamento térmico. O sistema da Nicety Machinery extrai esses componentes voláteis por meio de desvolatilização controlada com ar quente no interior de silos fechados de aço inoxidável. Em vez de usar agitadores mecânicos convencionais ou lâminas de mistura de alto cisalhamento, que geram finos abrasivos e degradam materiais sensíveis ao calor, o sistema emprega tremonhas receptoras de vácuo de alto fluxo para circulação interna e homogeneização pneumáticas suaves. Essa fluidização não destrutiva proporciona proteção excepcional aos grânulos reciclados delicados, aos compostos de borracha e aos polímeros elastoméricos, garantindo ainda consistência completa entre bateladas.

Arquitetura de engenharia principal

O sistema integra três seções de engenharia centrais que operam em sincronização de ciclo fechado:

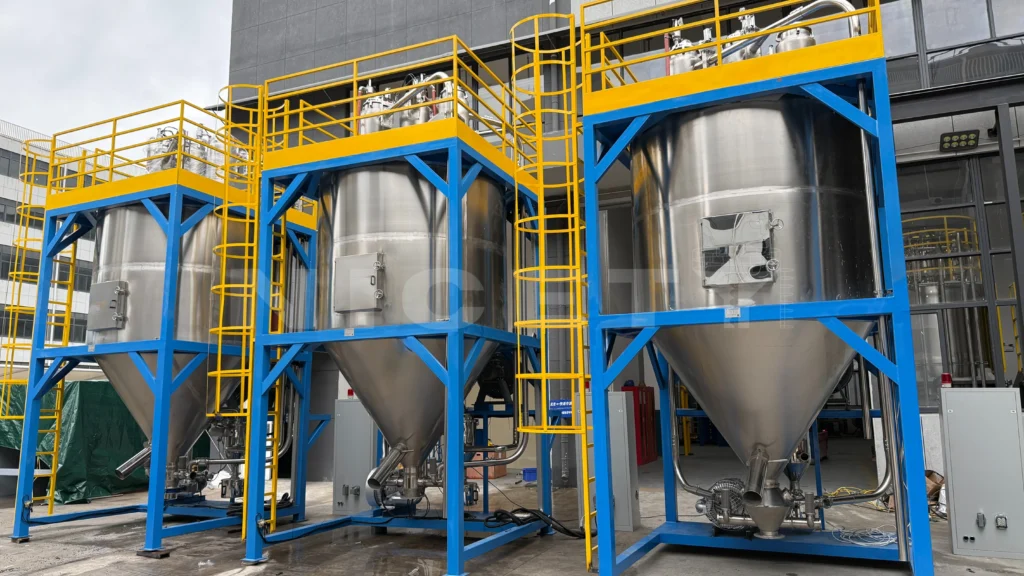
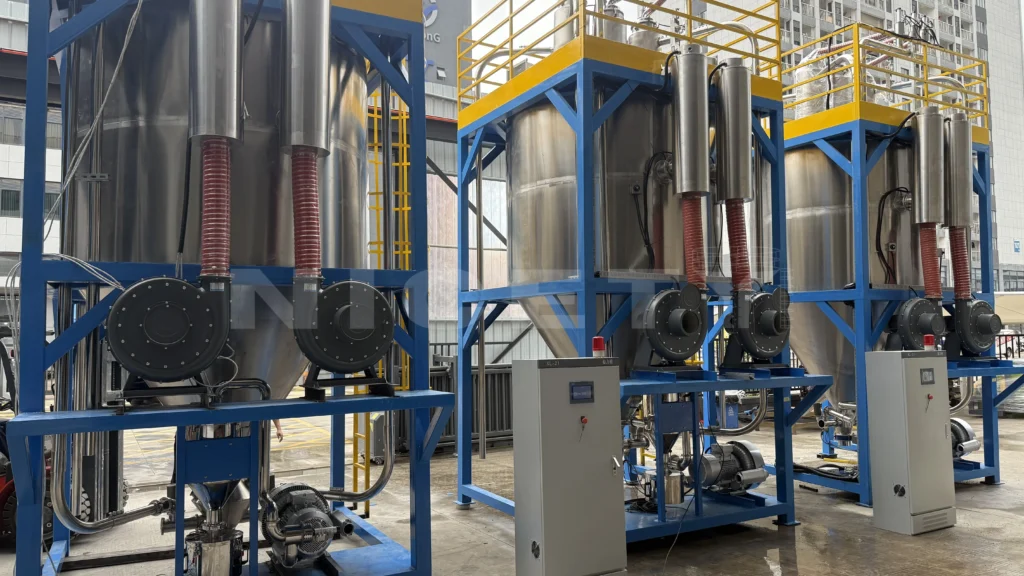
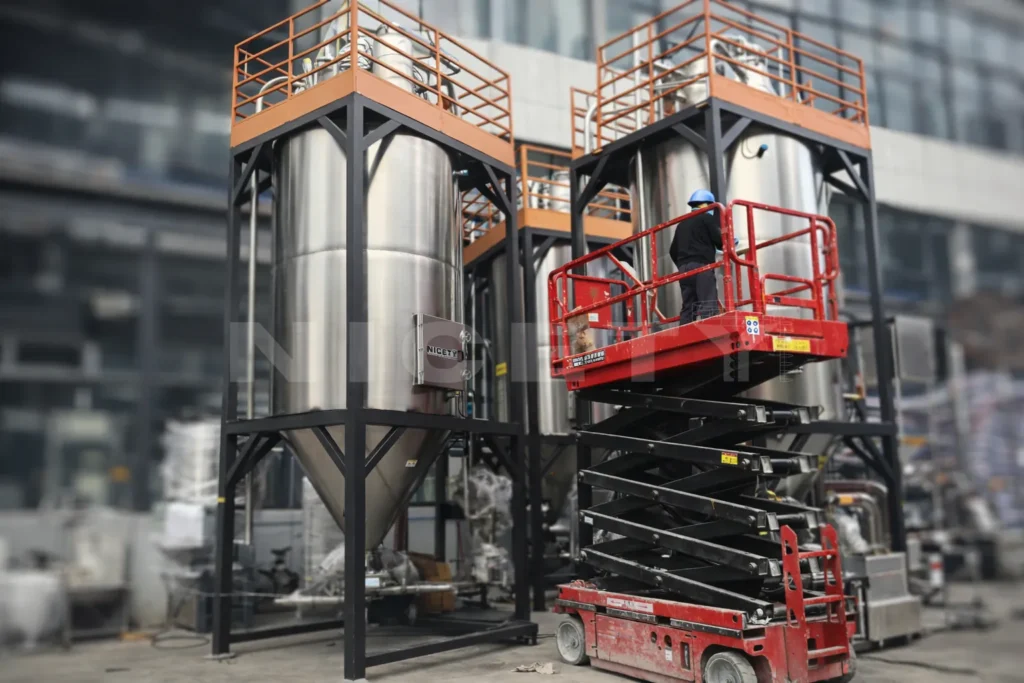
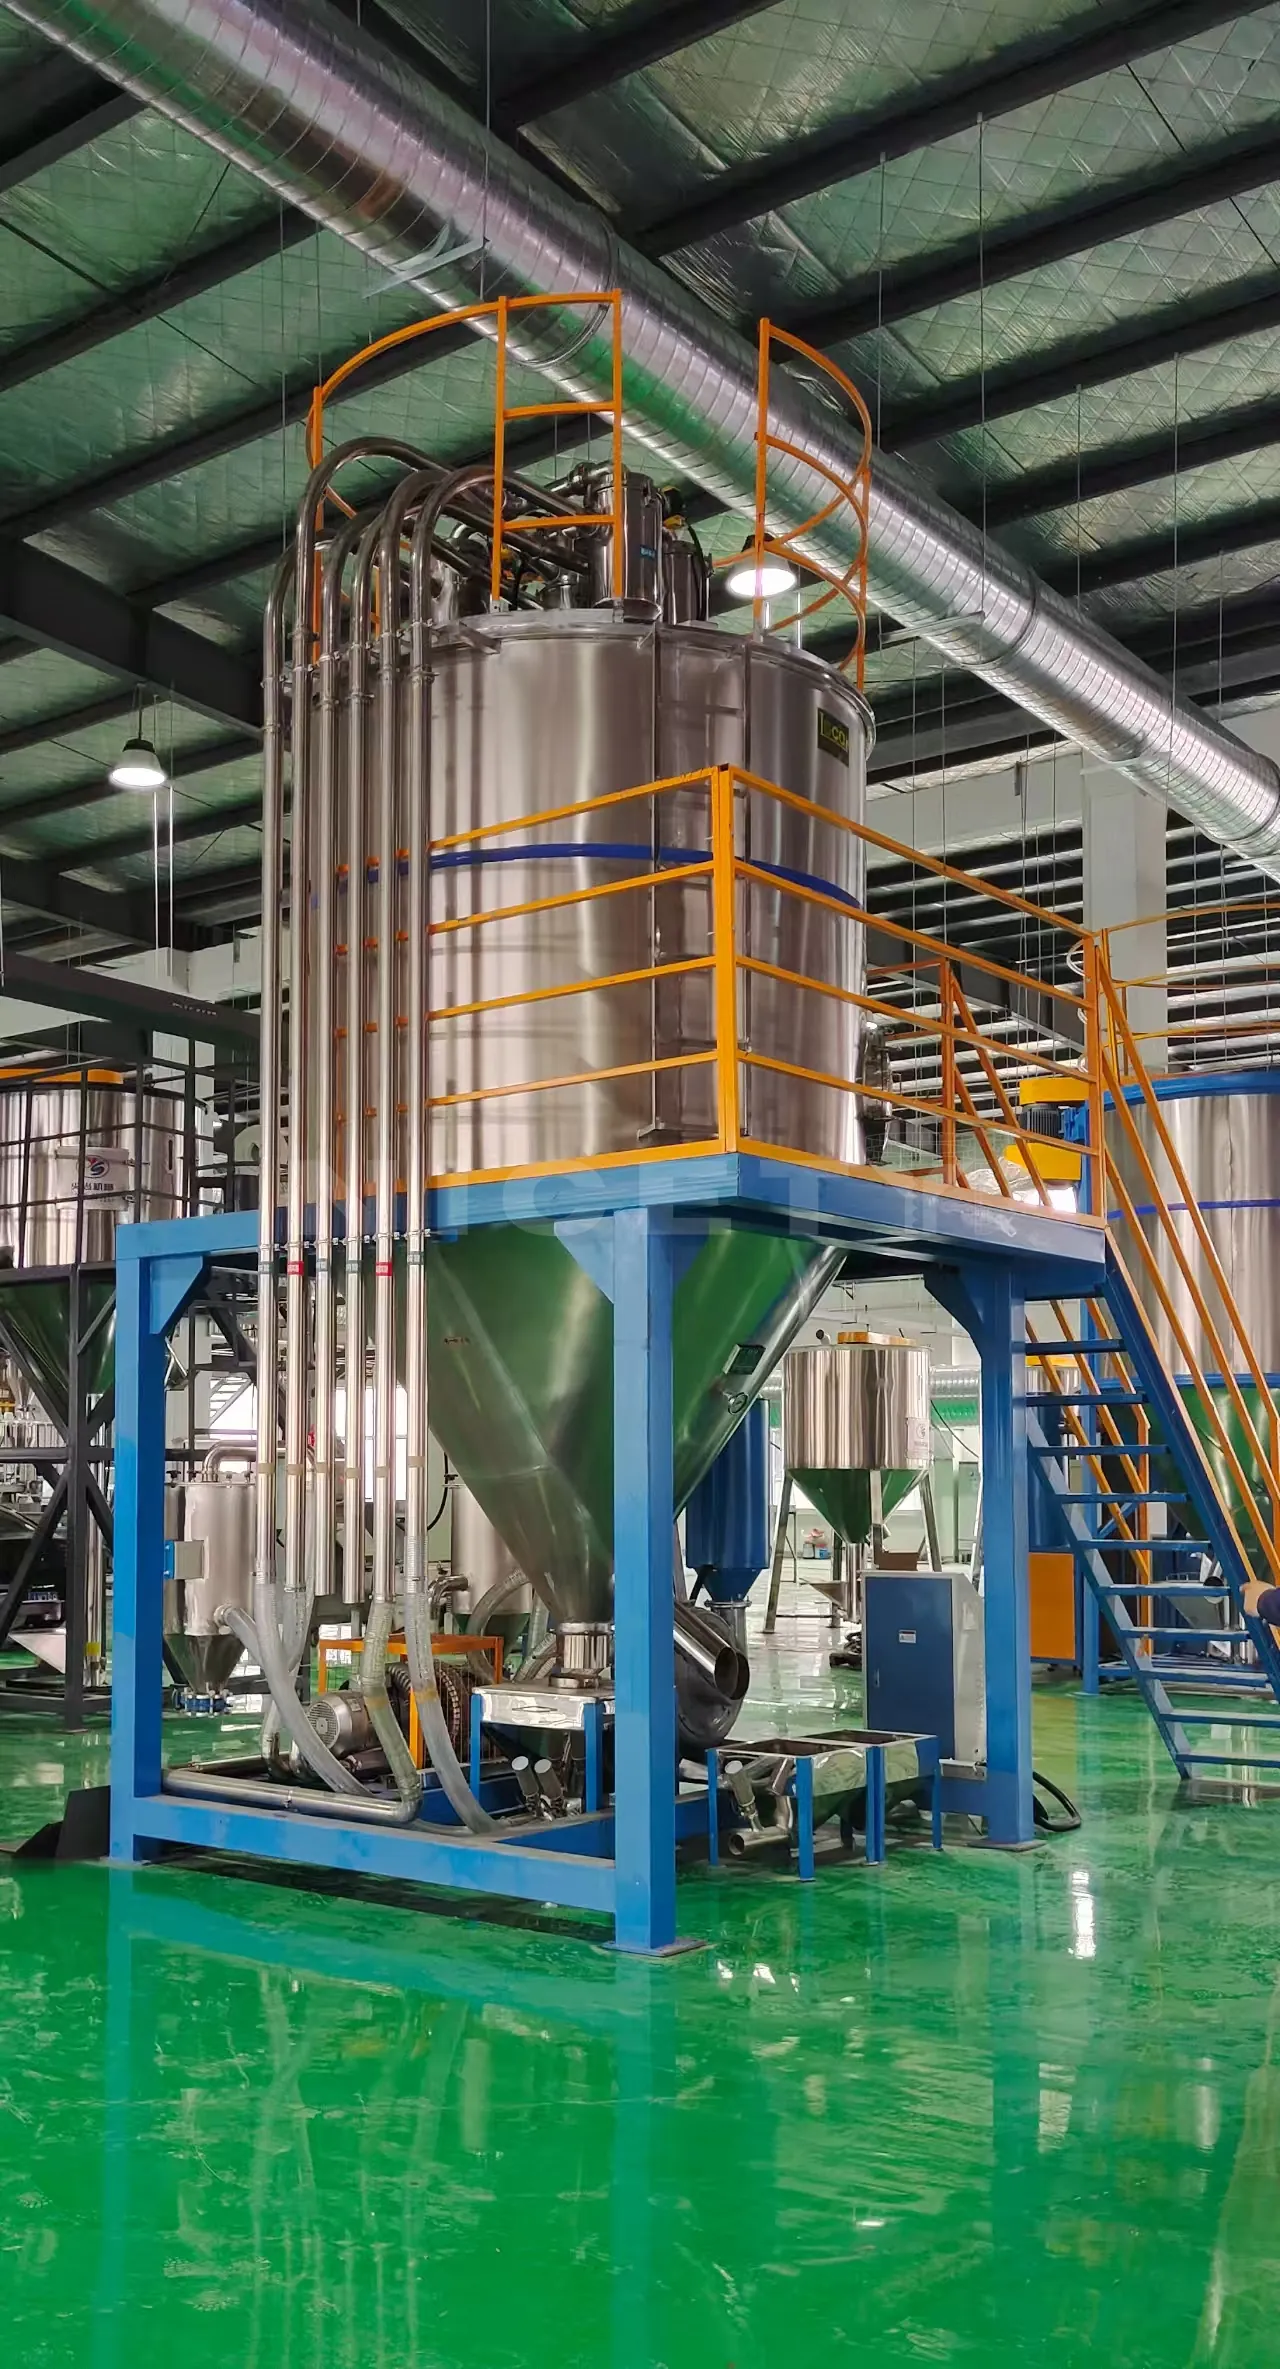
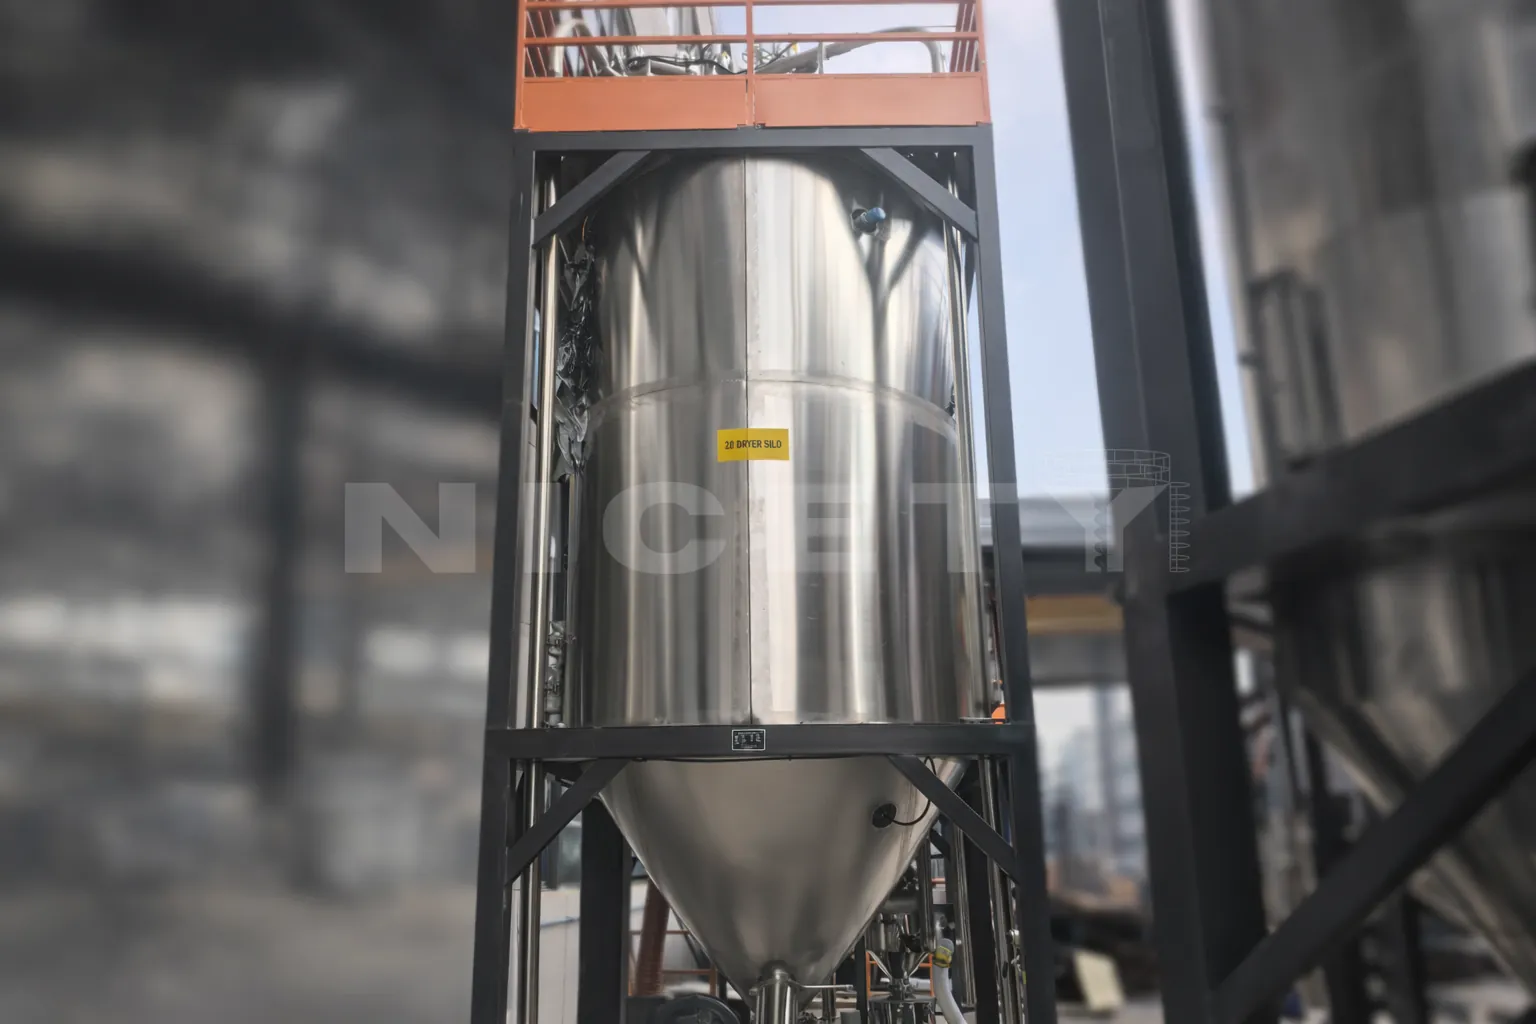
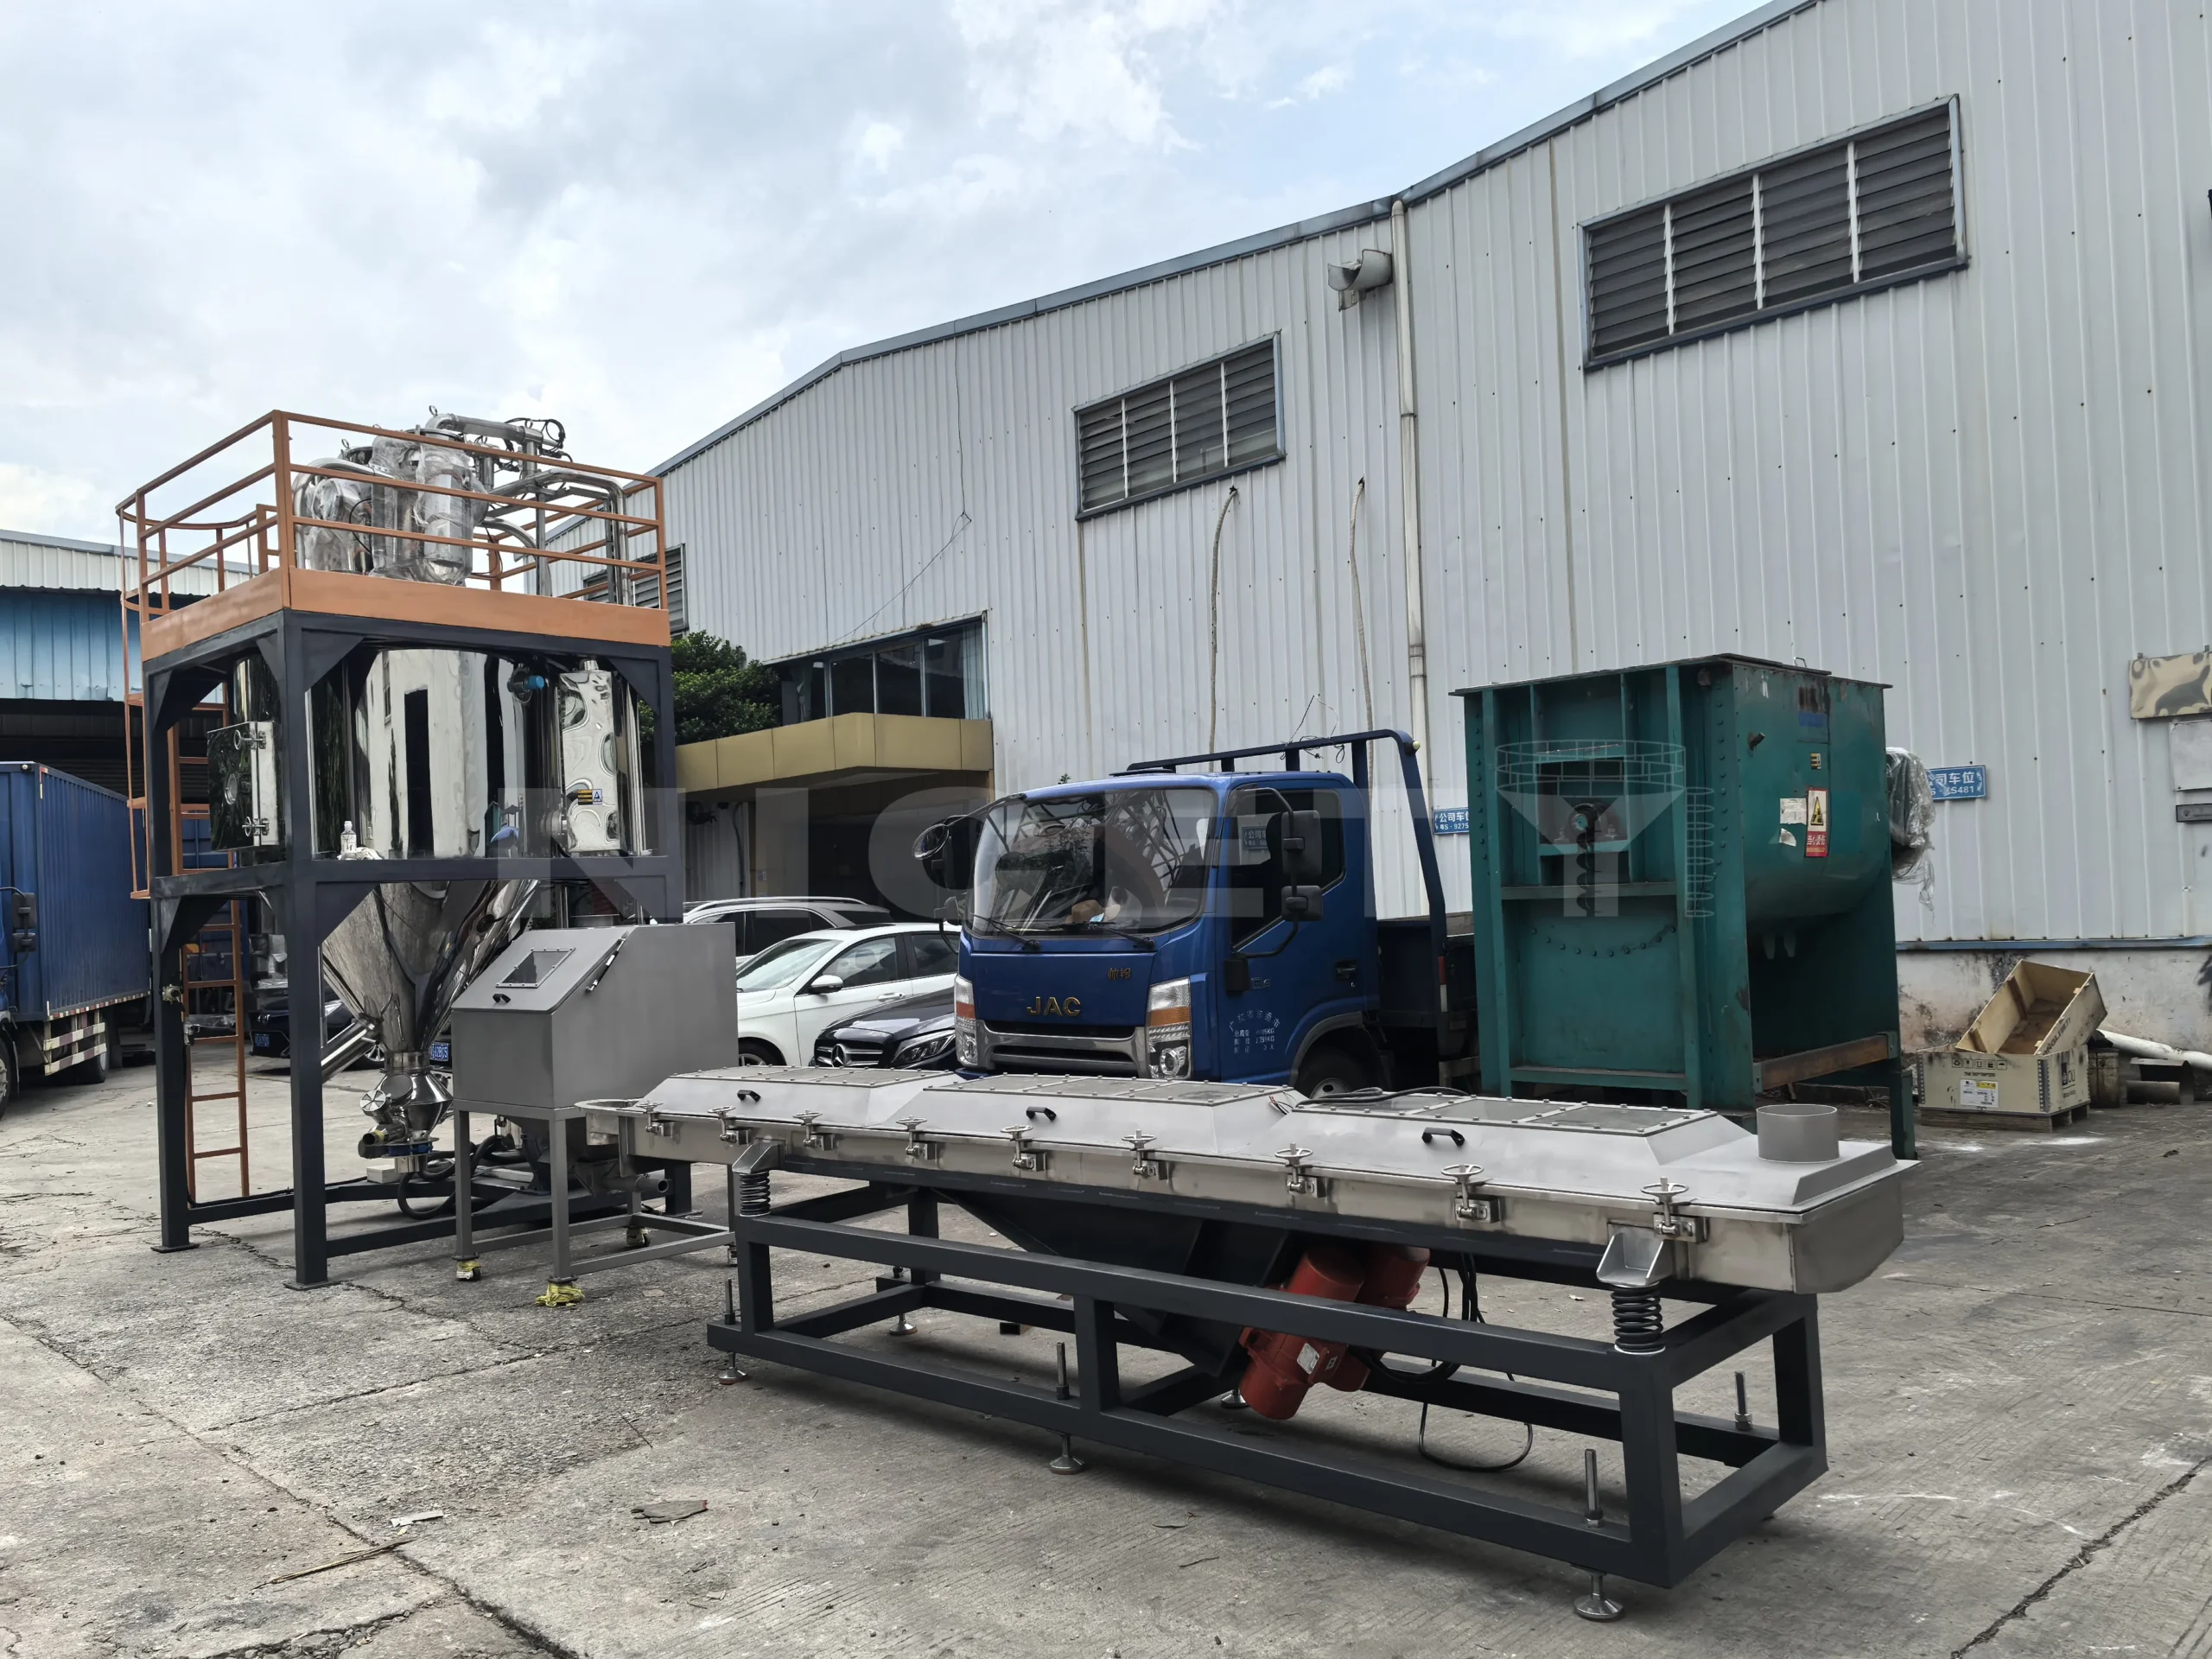
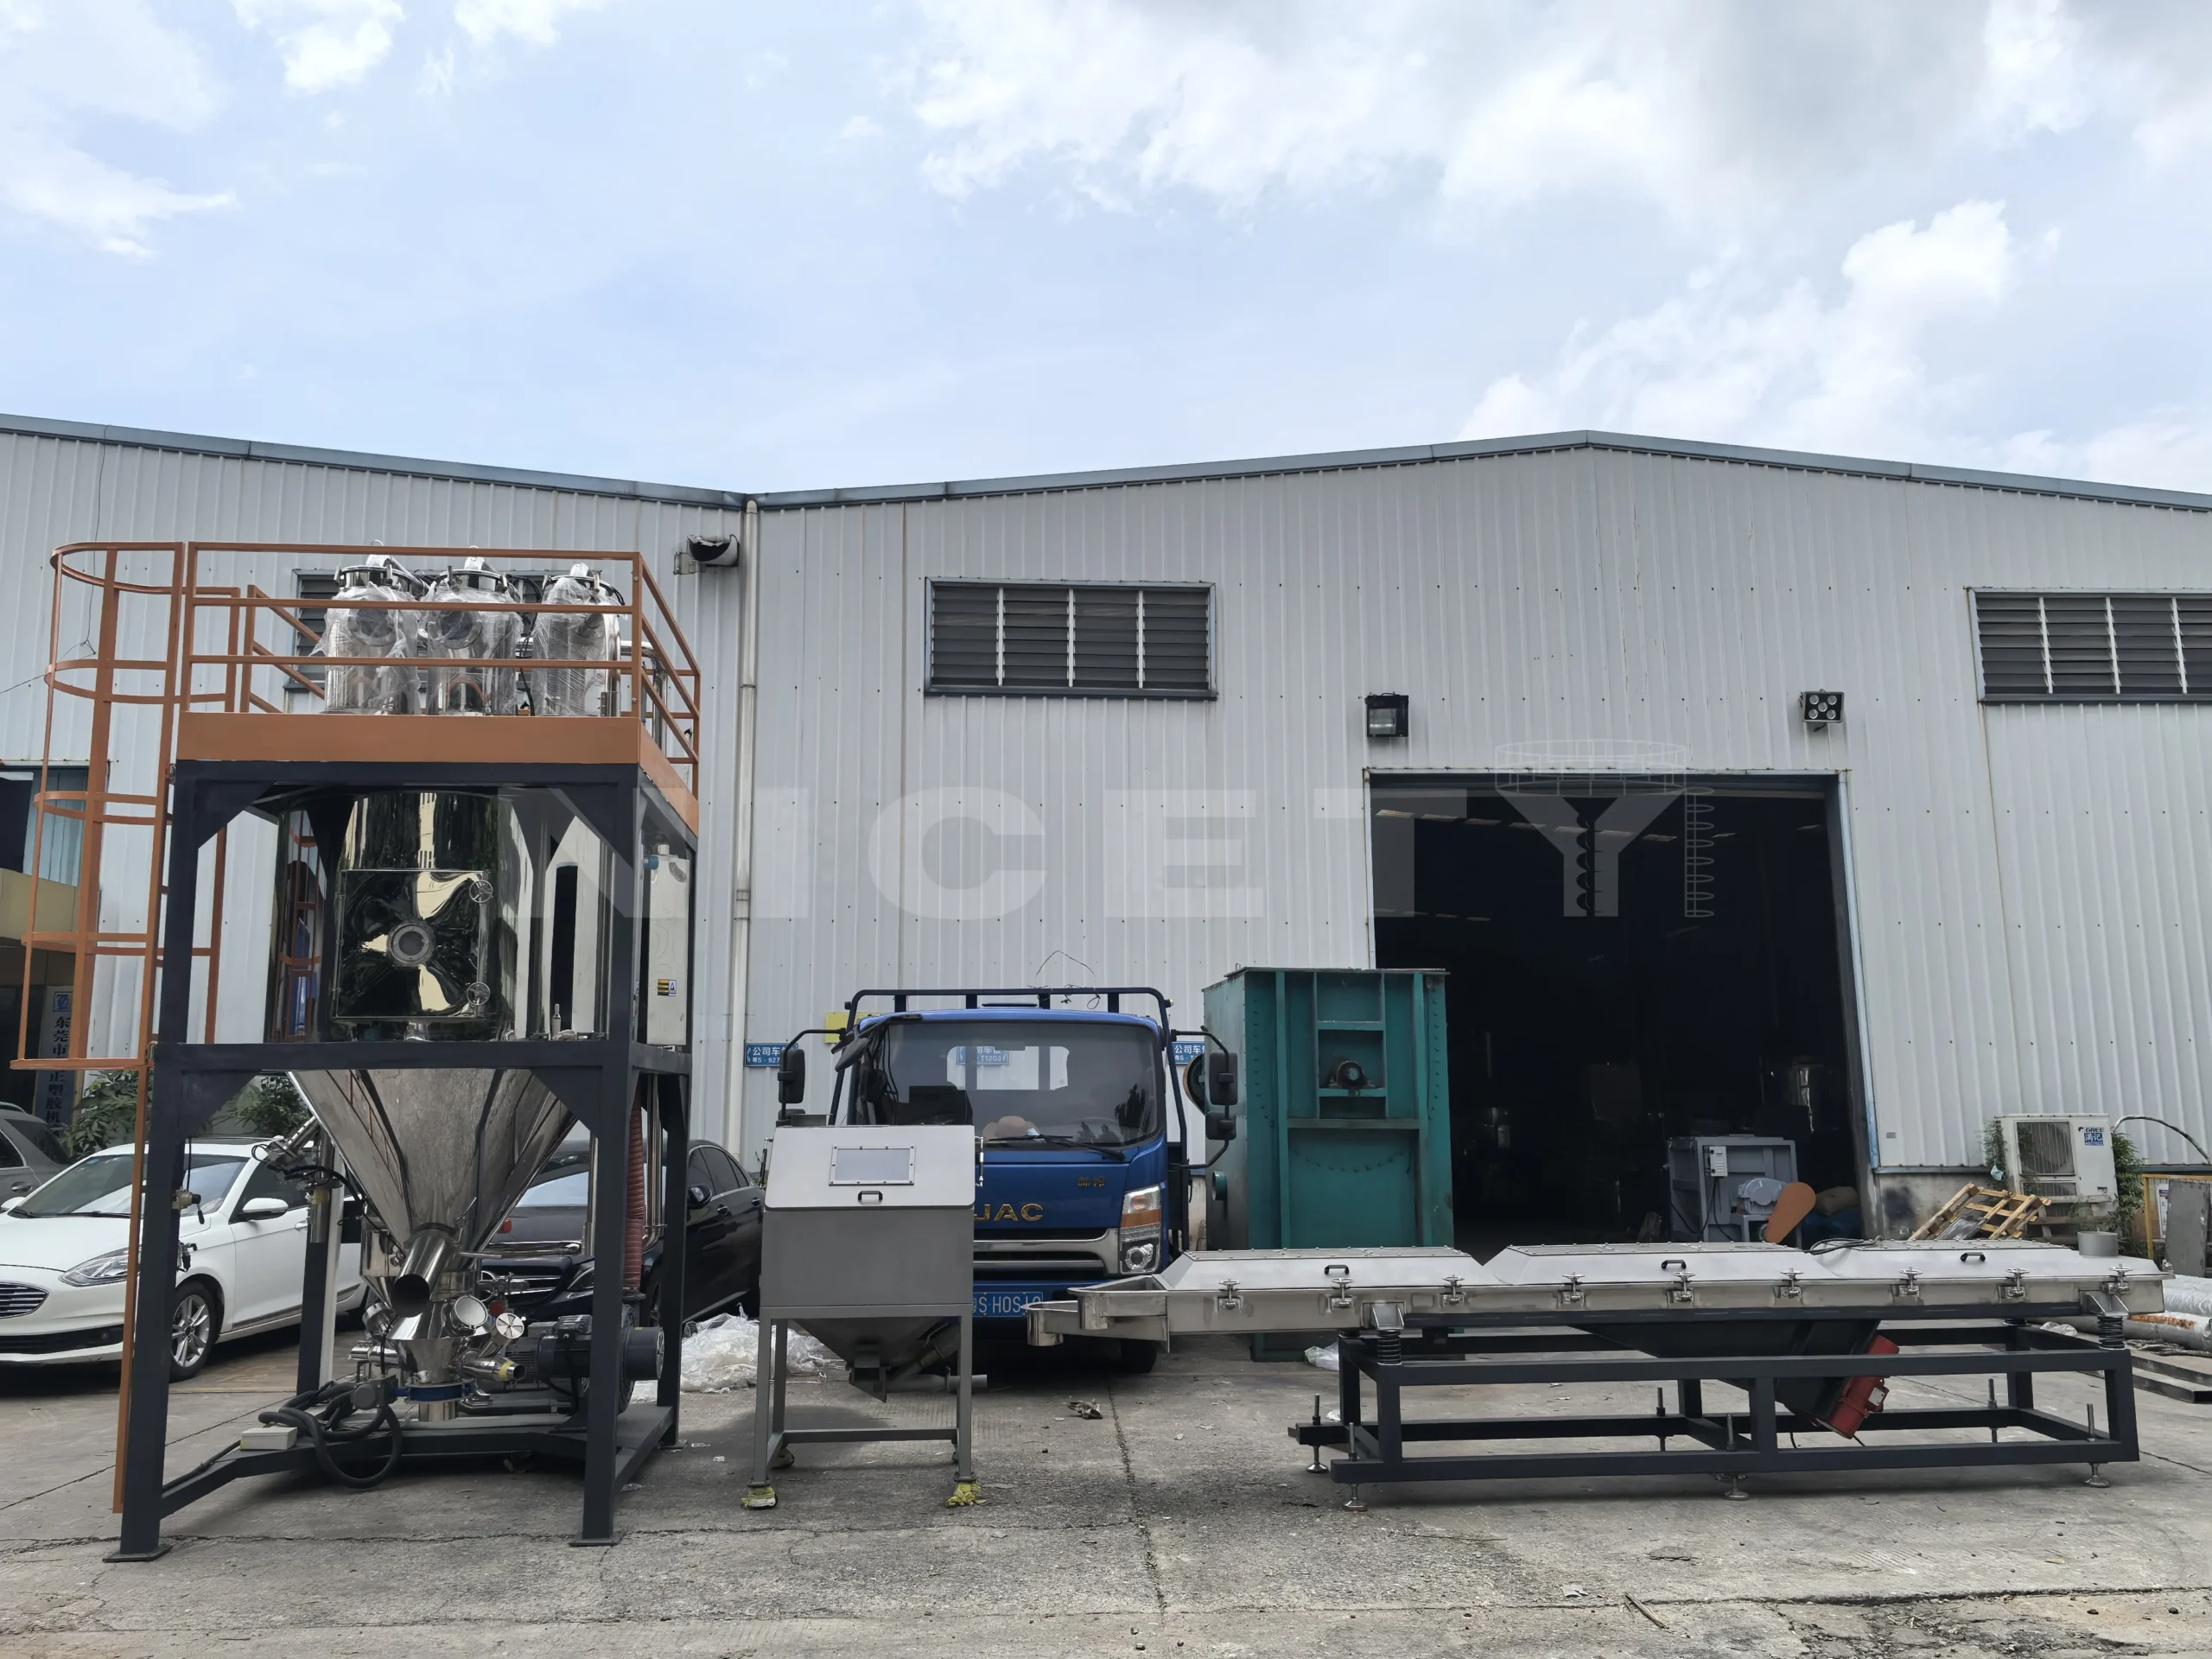
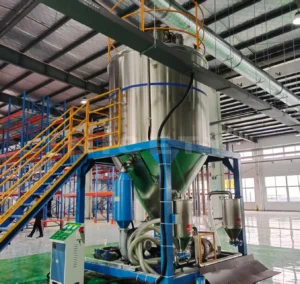
  1. Seção de desvolatilização térmica: silos de desvolatilização e resfriamento em aço inoxidável de parede espessa, combinados com aquecedores elétricos de ar de alta eficiência e ventiladores de circulação forçada contínua. Ar quente convectivo constante flui pelo leito fluidizado de pellets para dessorver e arrastar as moléculas voláteis de odor.
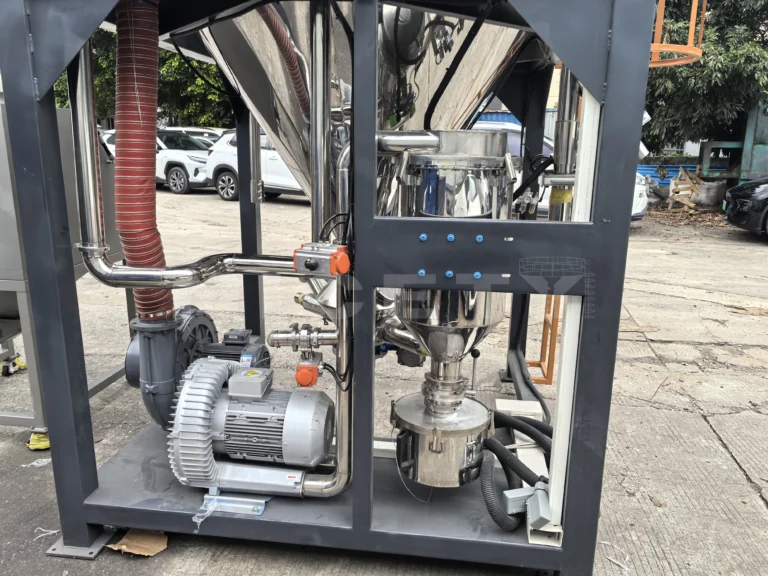
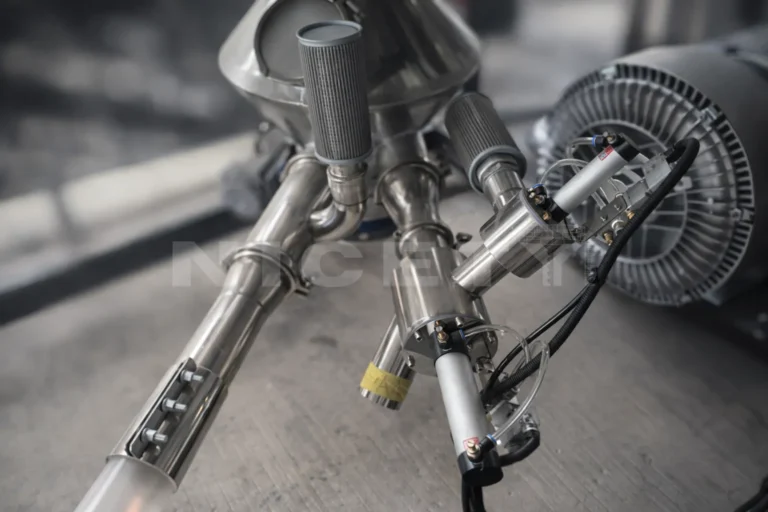
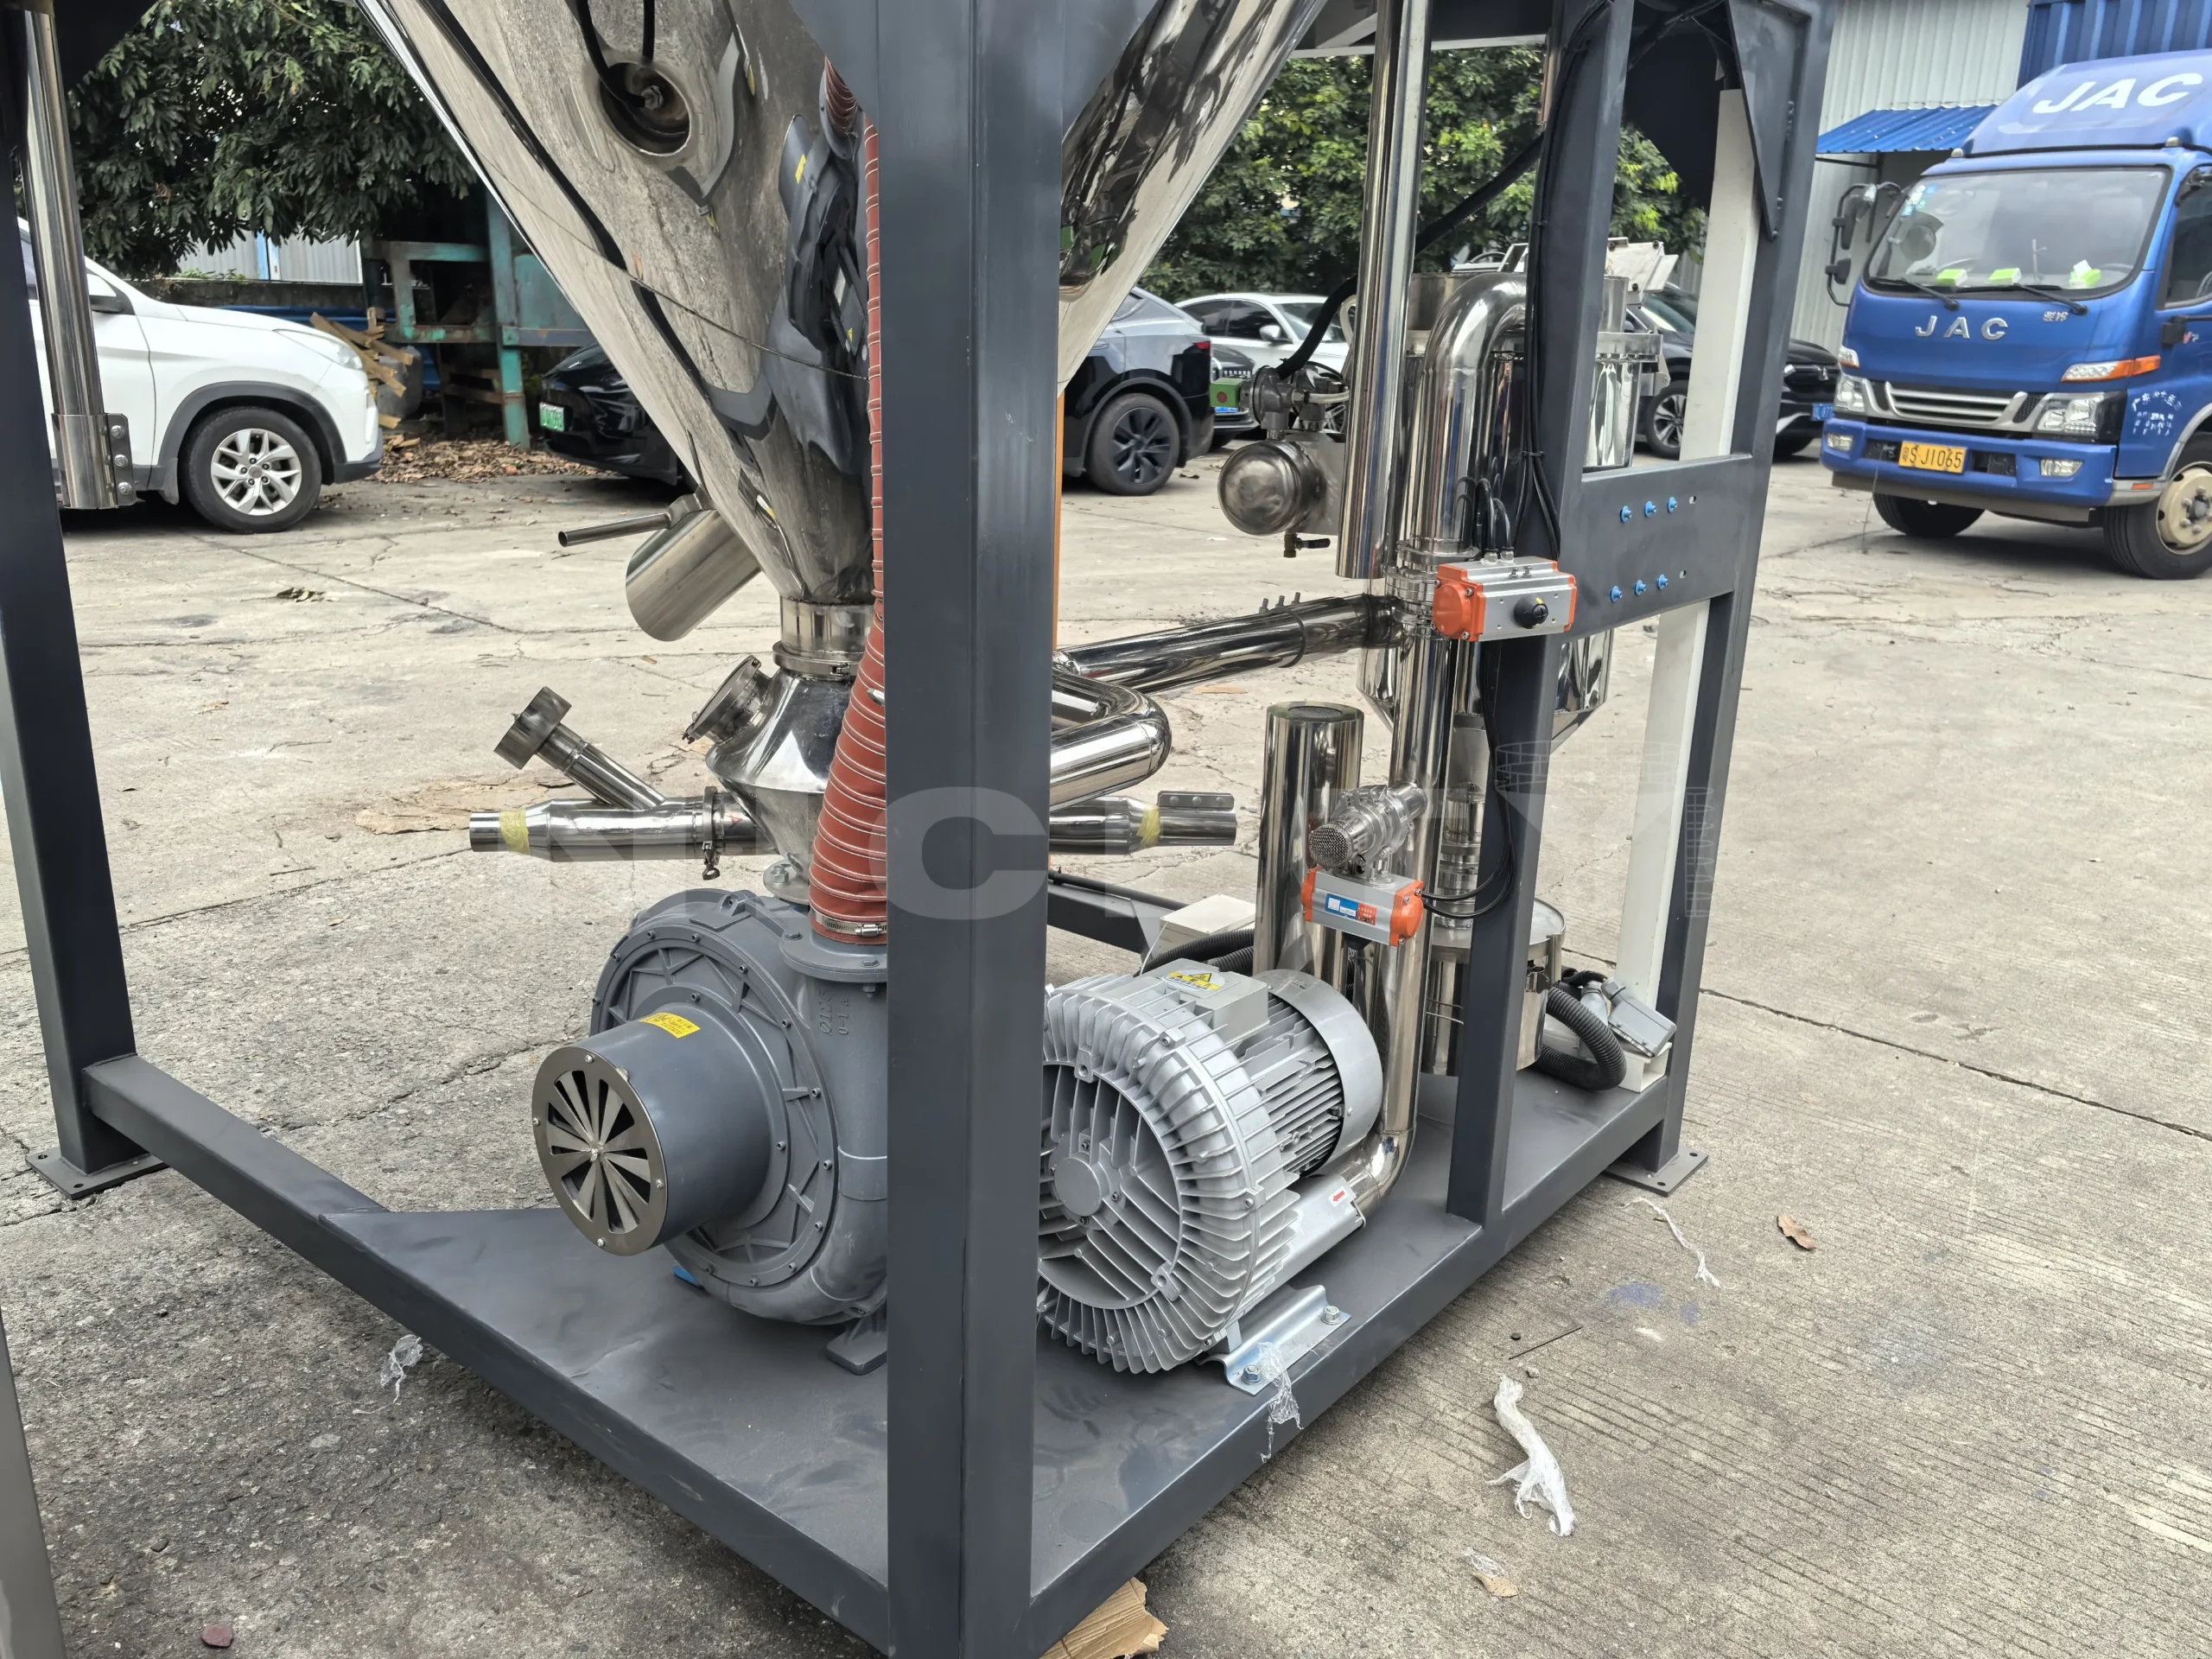
  2. Seção de homogeneização pneumática e transferência a vácuo: acionada por um sistema centralizado de transporte a vácuo de alta capacidade que opera em conjunto com tremonhas receptoras de vácuo montadas diretamente em cada silo. Na linha contínua padrão, cada silo é equipado com três tremonhas receptoras — uma dedicada à alimentação externa a montante/transferência a jusante e duas operando simultaneamente em recirculação interna de ciclo fechado, para revolver e homogeneizar continuamente os pellets sem cisalhamento mecânico.
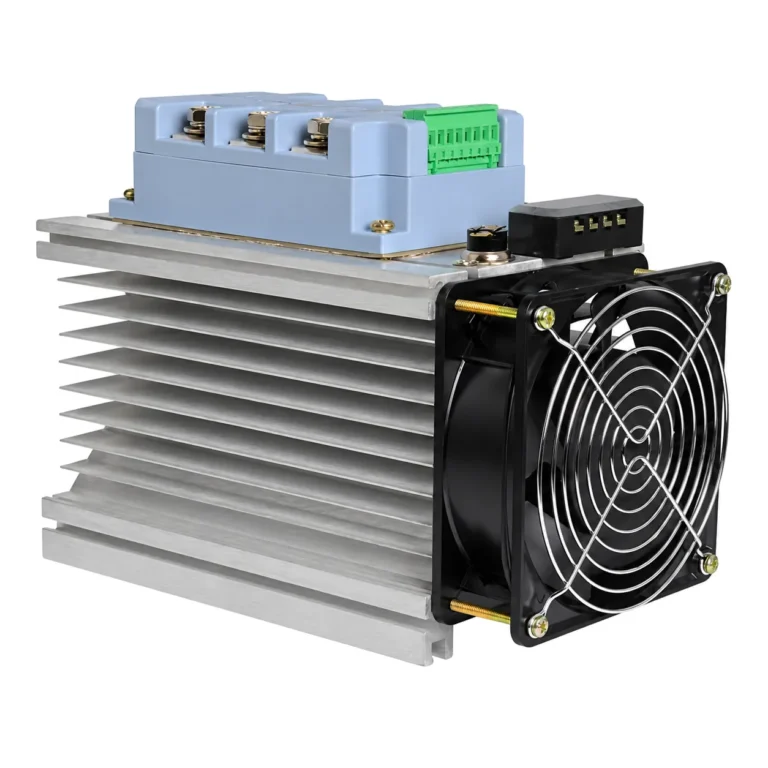
  3. Seção de controle térmico de precisão e economia de energia por SCR: a Nicety Machinery integra regulação de potência por retificador controlado de silício (SCR / tiristor) ao painel elétrico mestre. Em comparação com sistemas de aquecimento convencionais sem controle SCR, a arquitetura de aquecimento proporcional dinâmico SCR reduz o consumo total de energia elétrica em aproximadamente 30%. Além de proporcionar modulação térmica em nível de milissegundos dentro de ±1°C, ela elimina picos de corrente de partida na rede, protege os elementos aquecedores contra fadiga térmica e reduz significativamente os custos operacionais contínuos.

Linha contínua online vs. skid offline flexível

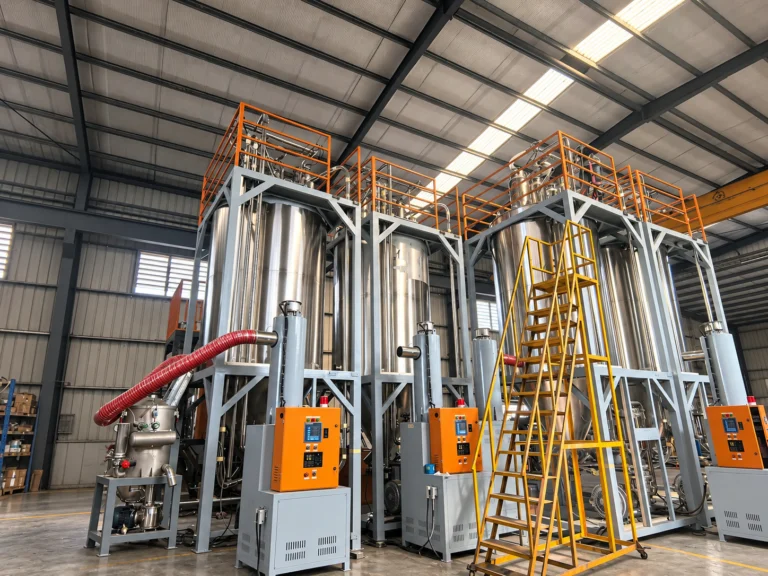
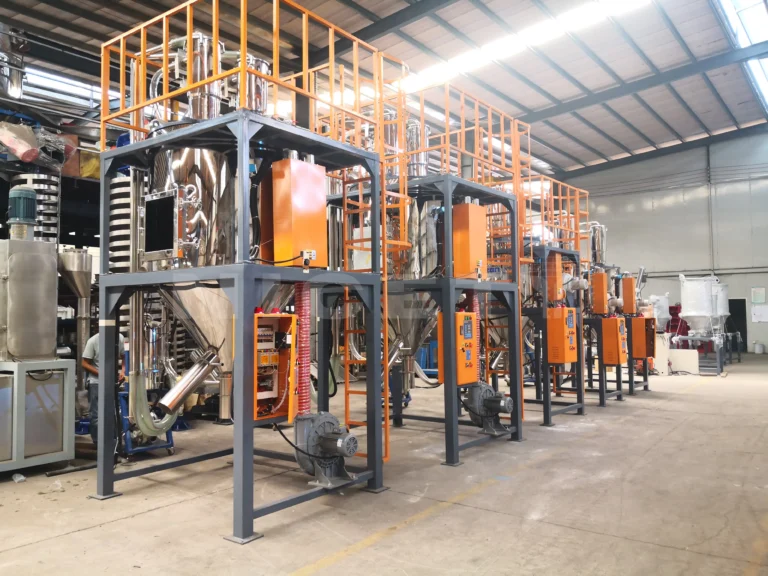
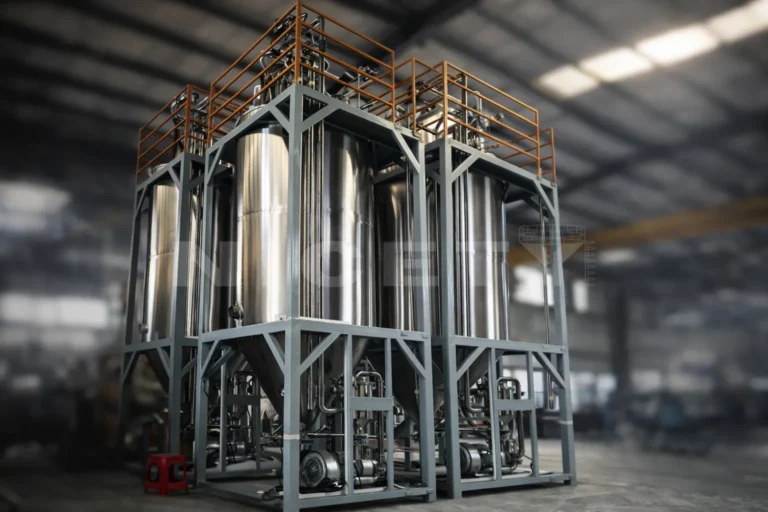
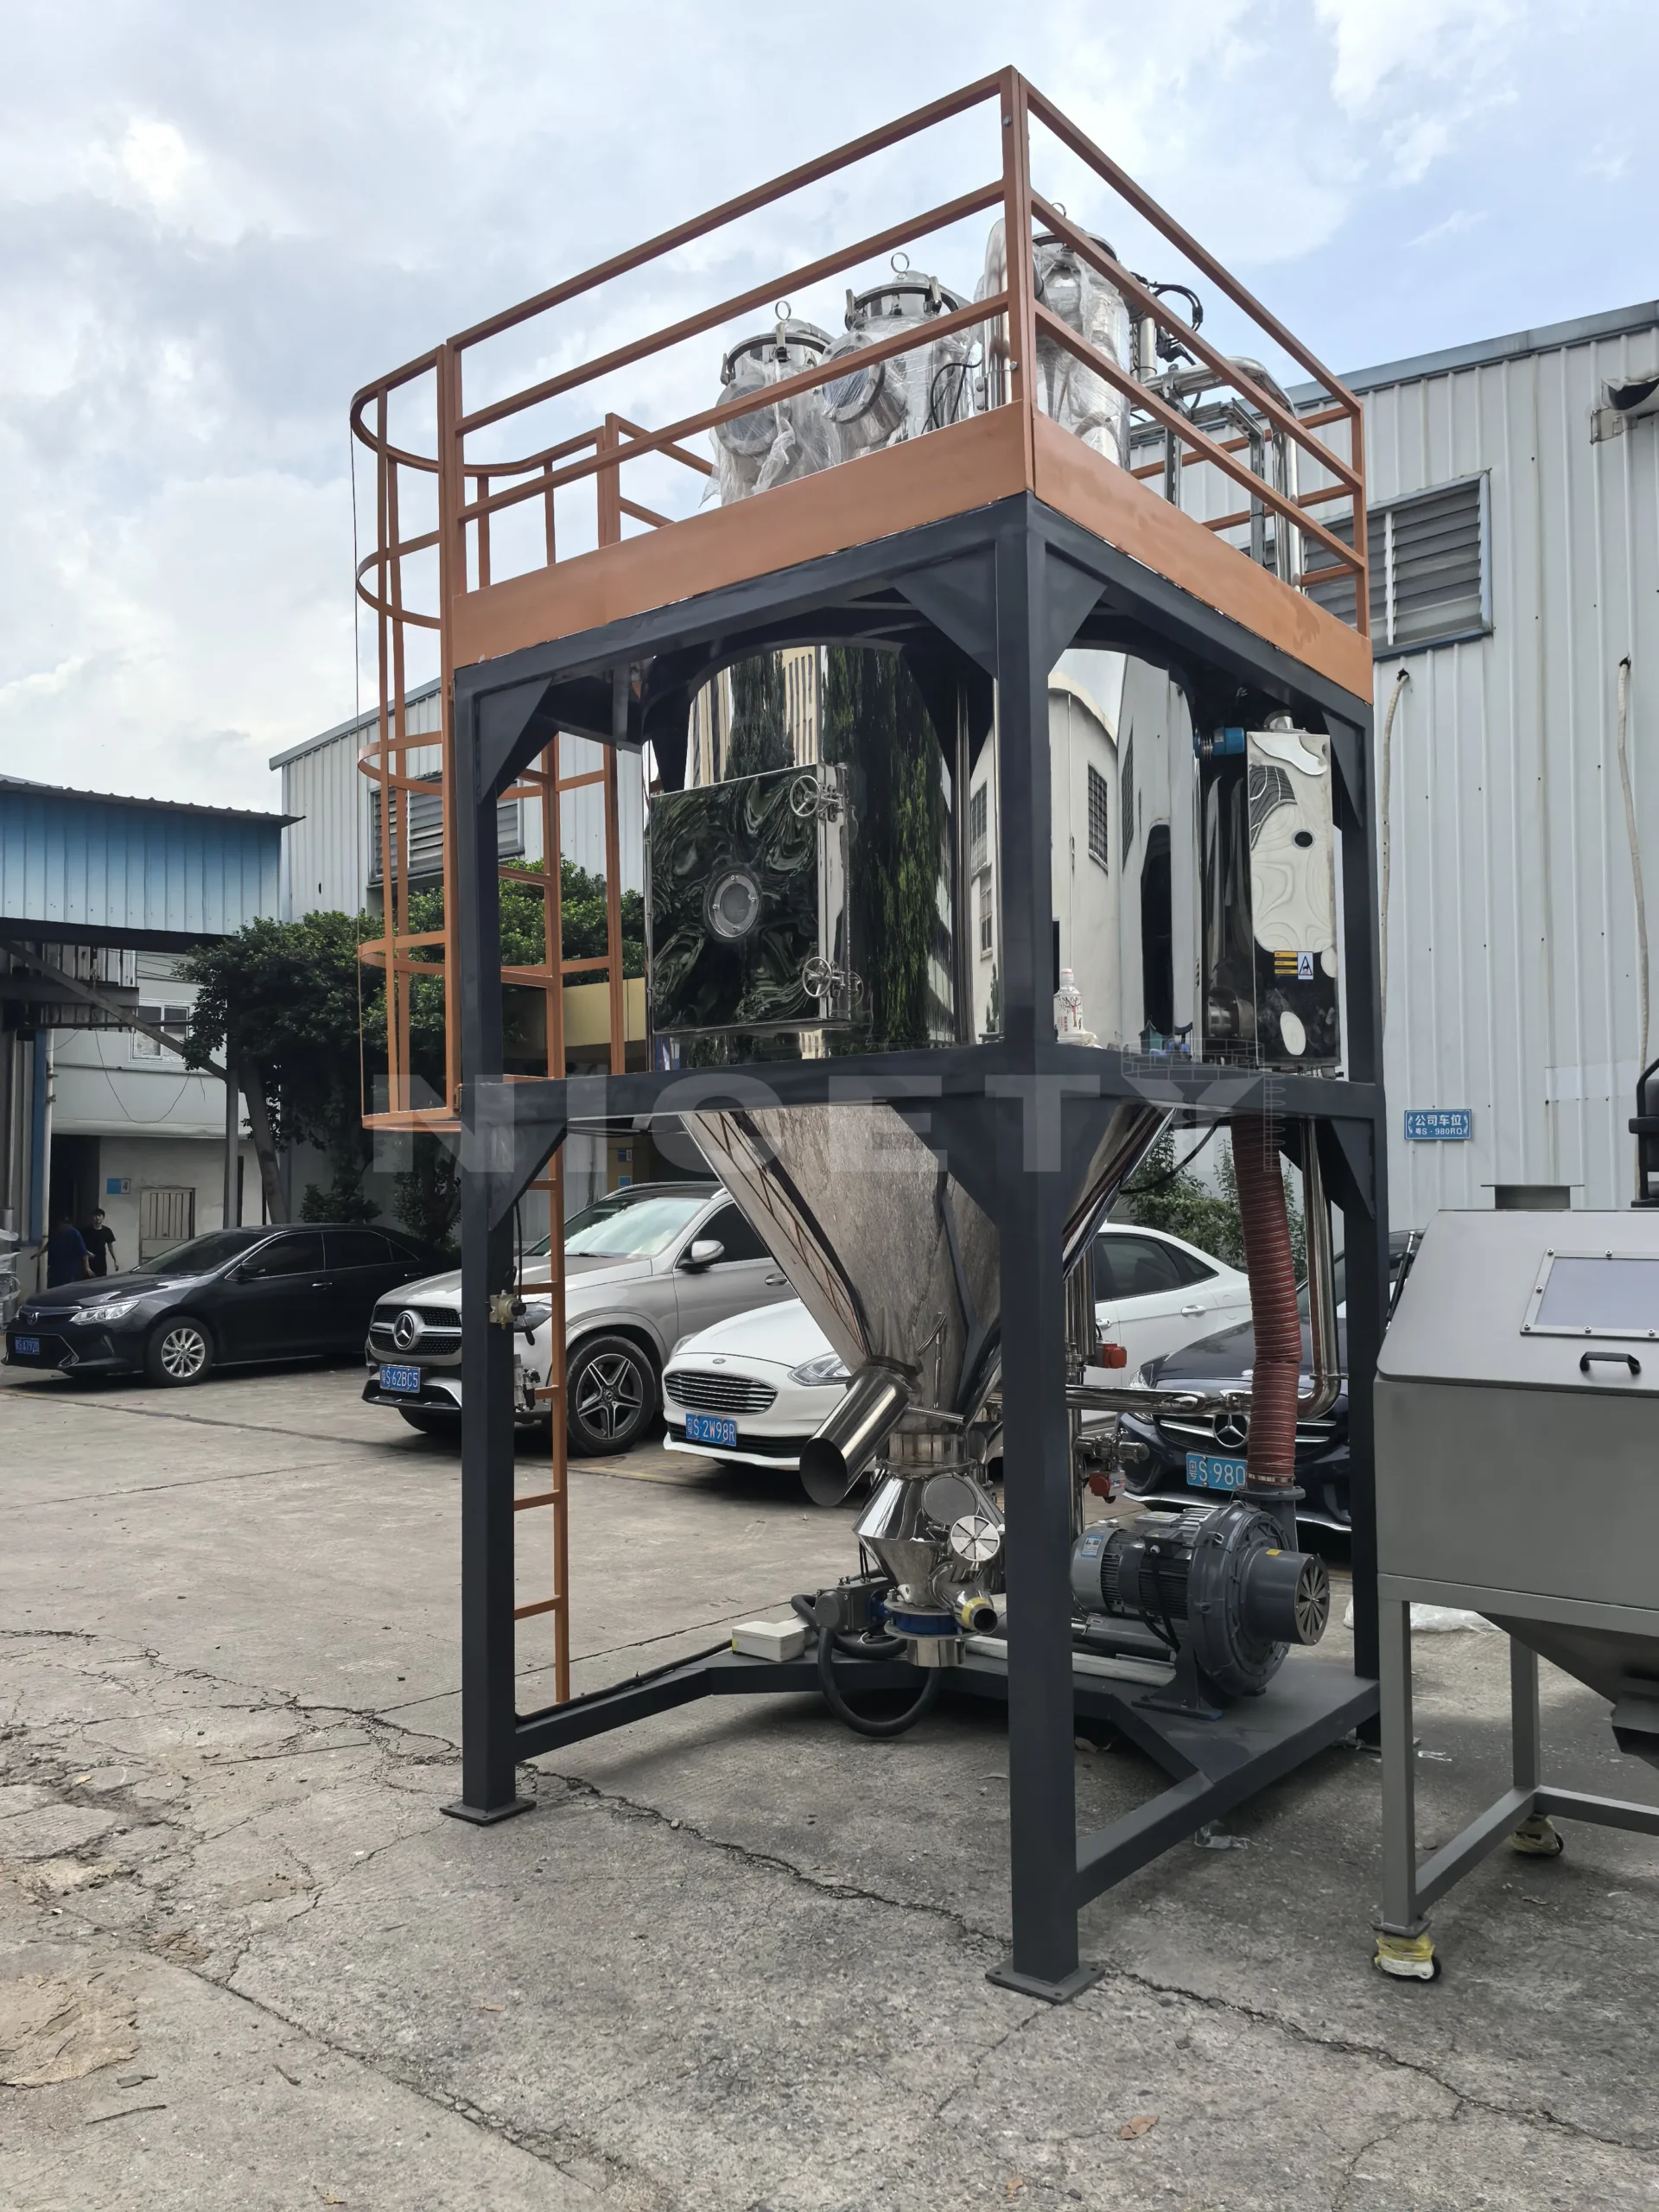
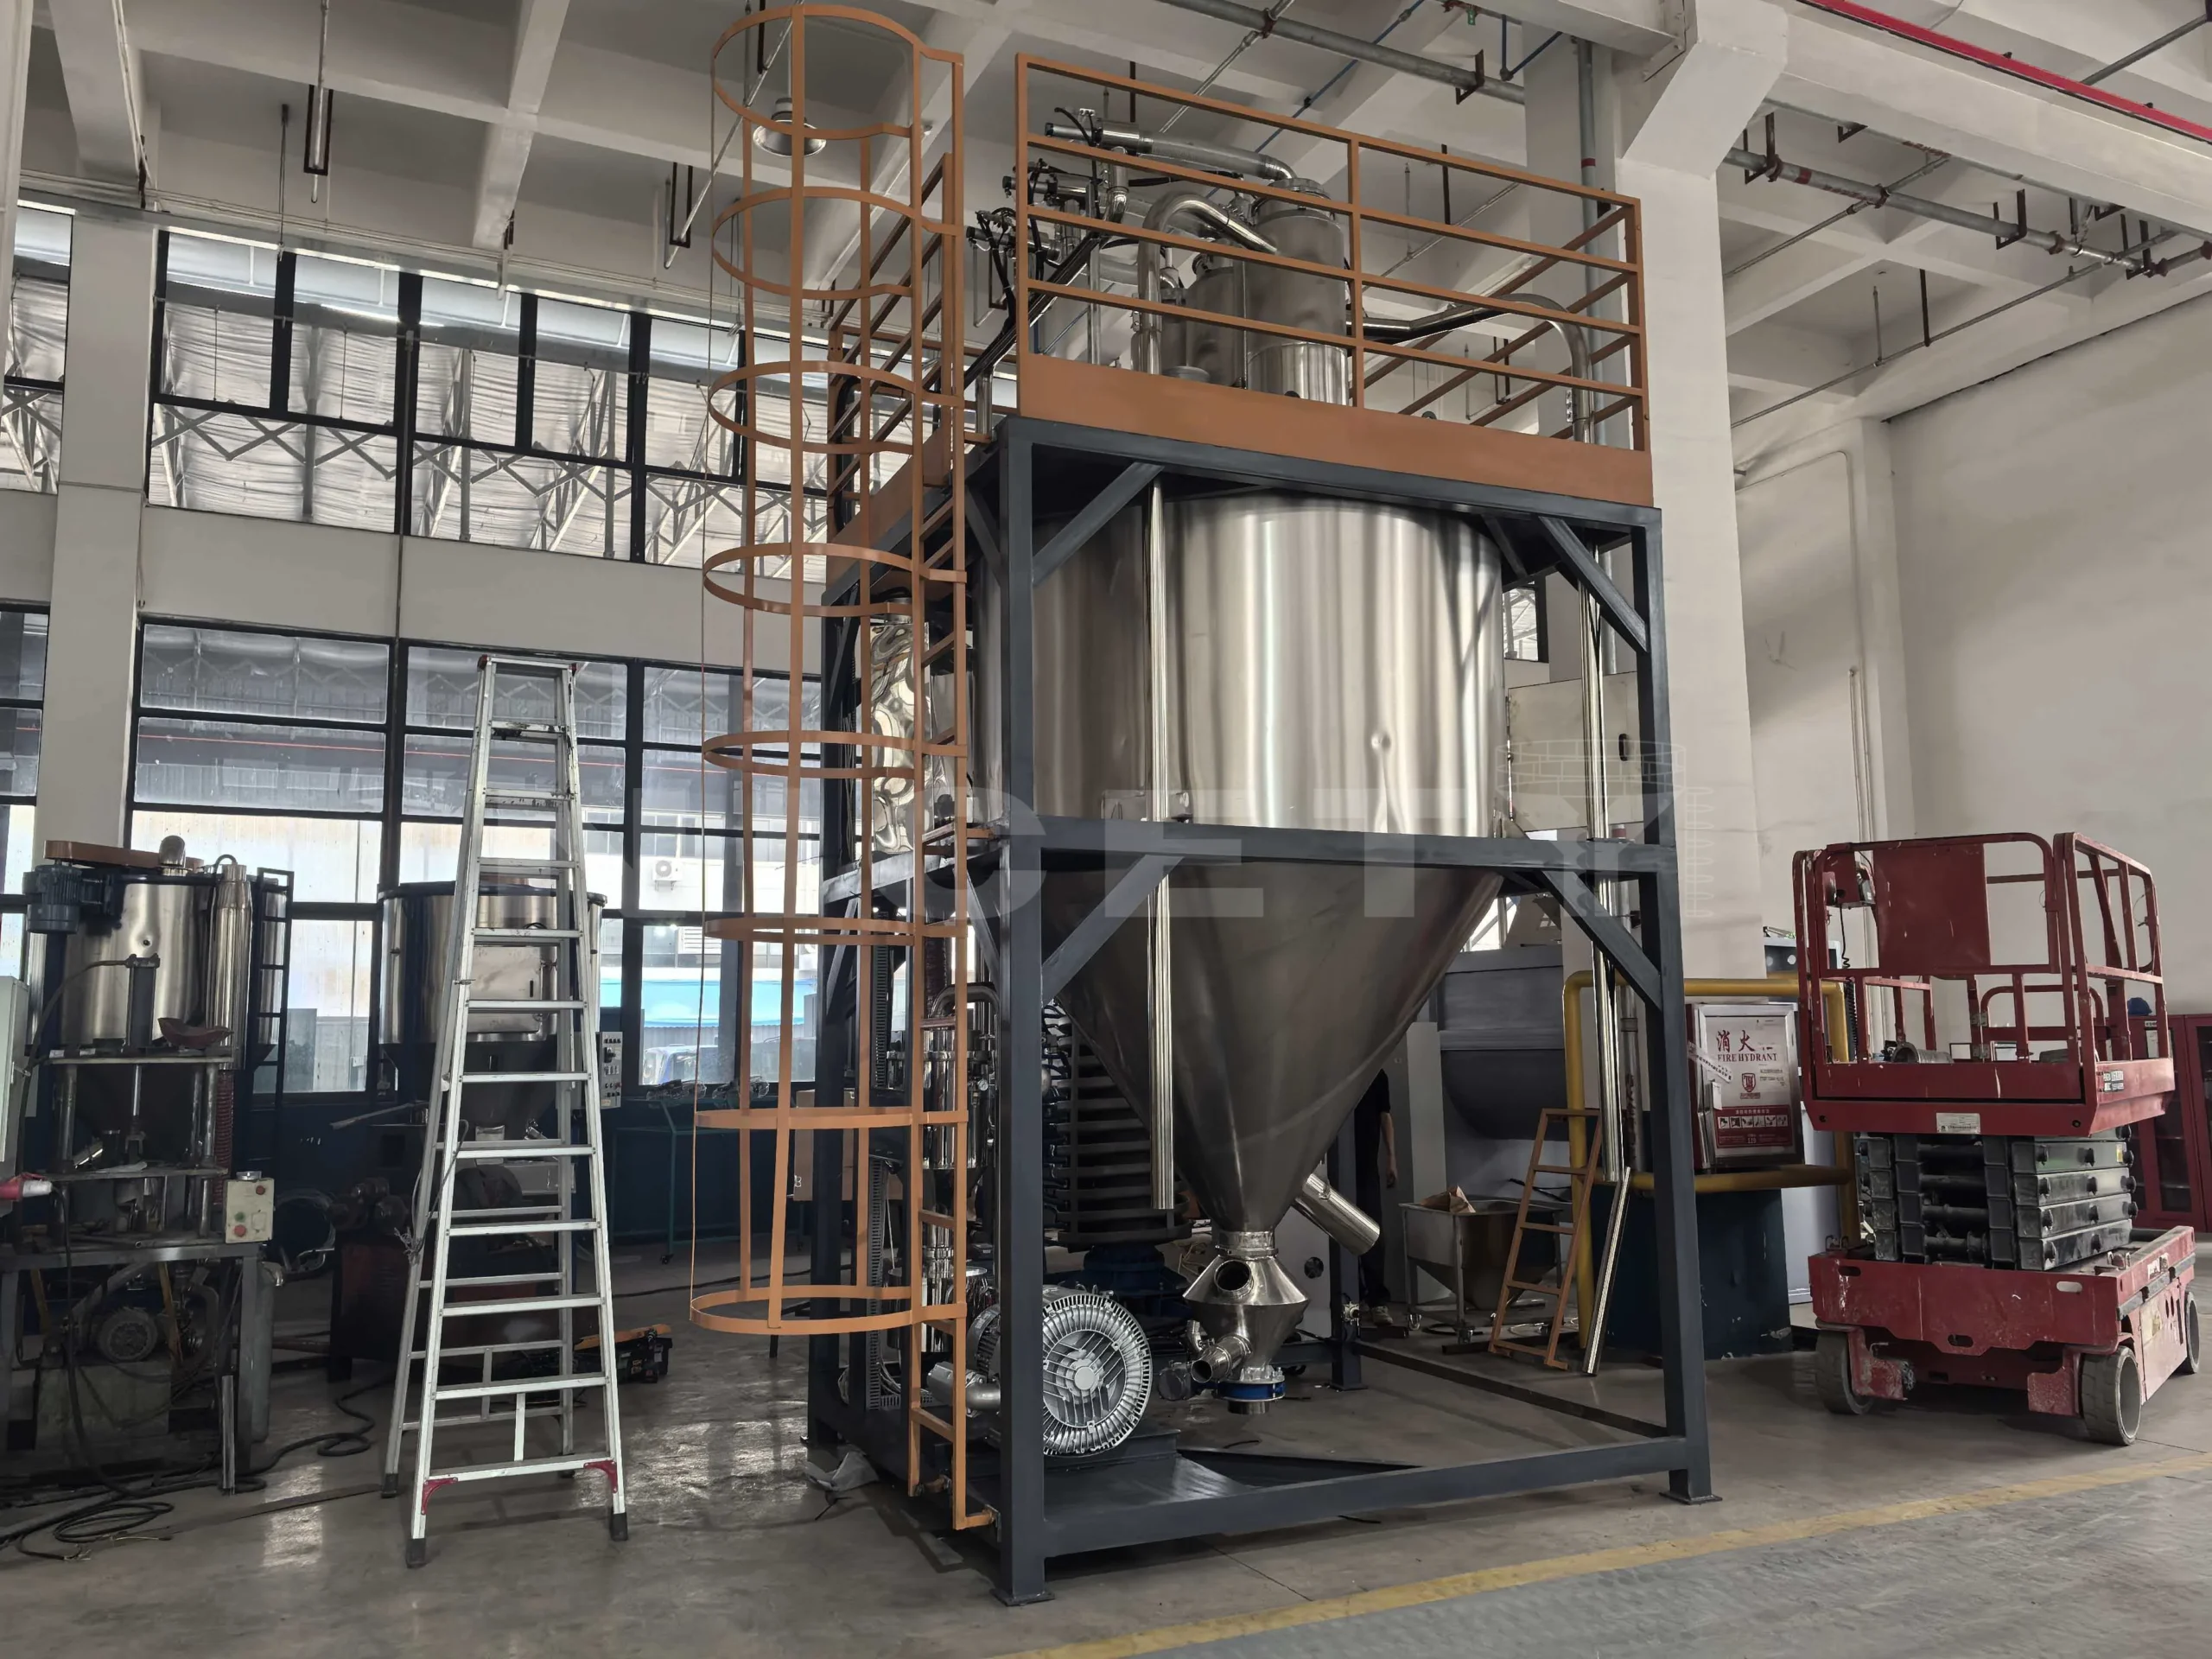
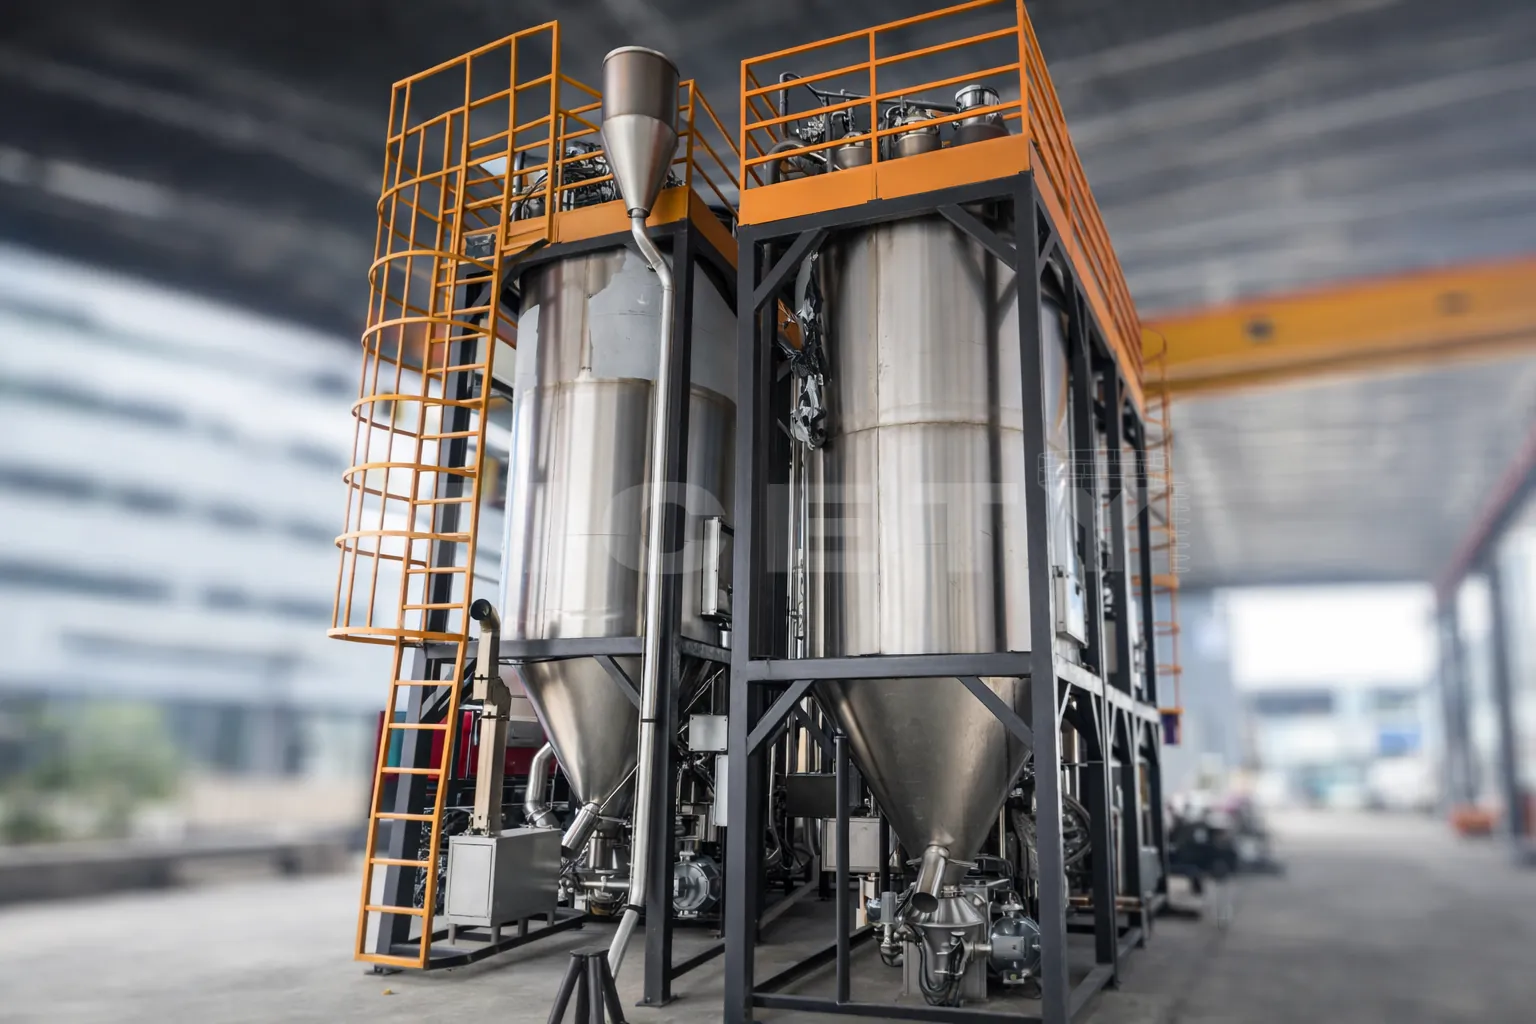
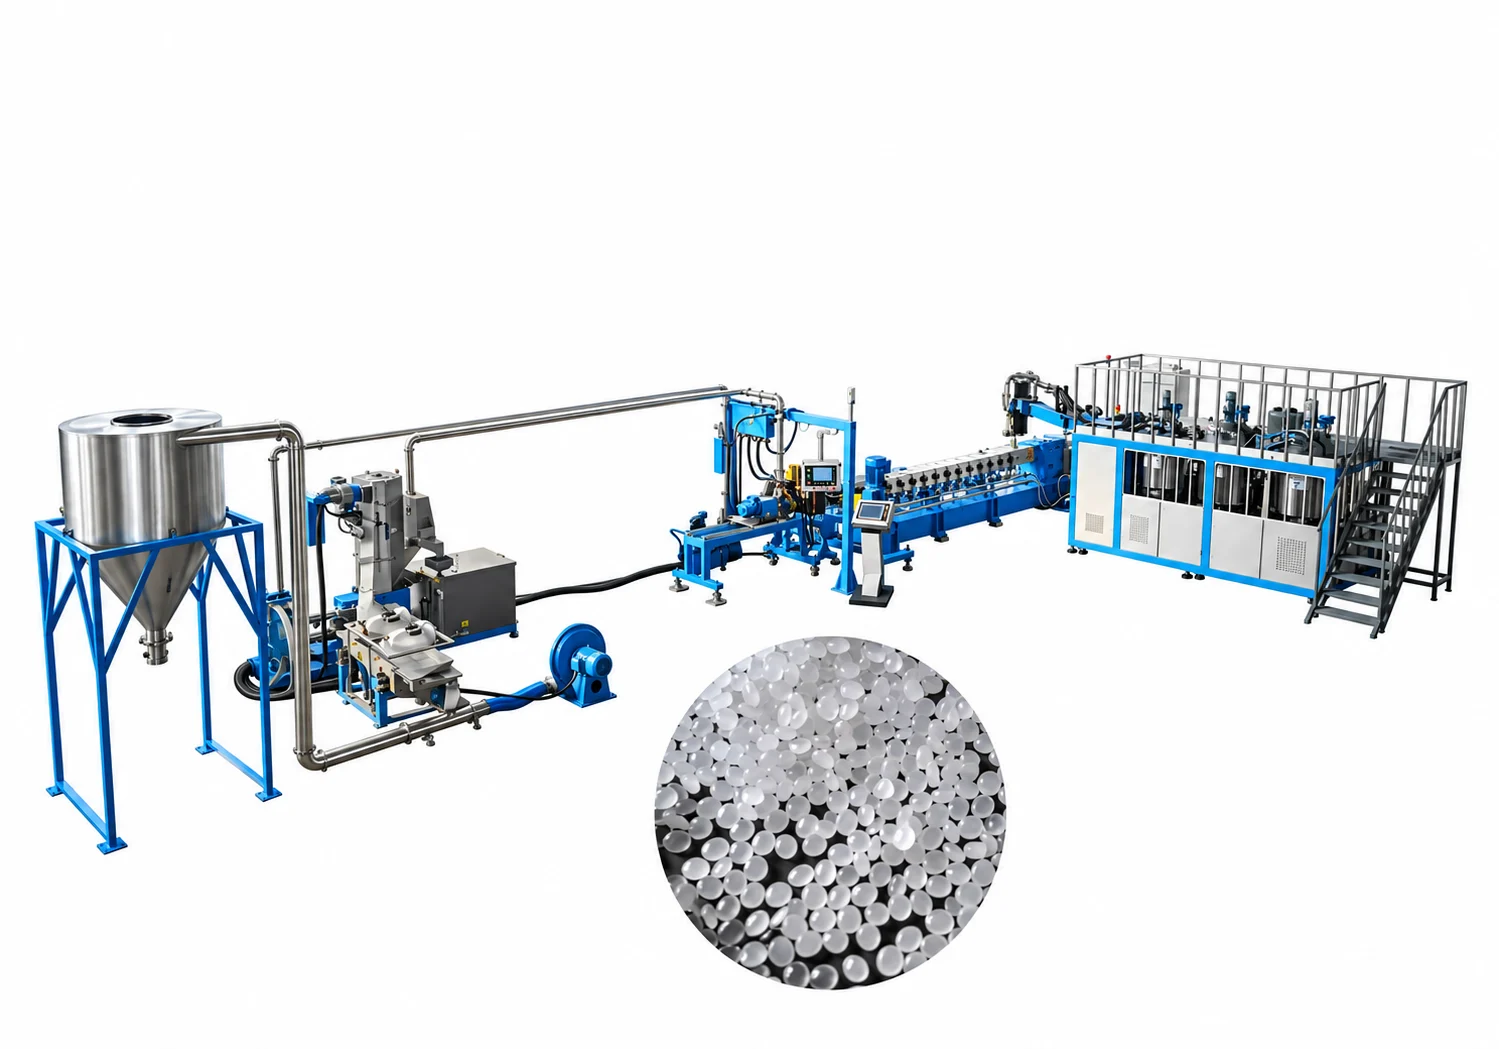
  • Configuração contínua online padrão (arquitetura multi-silo 3+1): projetada para conexão direta e contínua em linha com extrusoras peletizadoras de fio (strand) ou subaquáticas de alta produção. O sistema conta com três silos de desvolatilização aquecidos (silos A, B e C), seguidos por um silo dedicado de resfriamento ativo (silo D). À medida que os pellets são descarregados da linha de peletização no silo A, passam por homogeneização pneumática interna e desvolatilização com ar quente contínuas. Quando o silo A atinge a capacidade de nível, a transferência pneumática desloca os pellets para o silo B, onde a mistura em ciclo fechado e o aquecimento internos continuam. Em seguida, o material avança pelo silo C para completar o tempo de residência de desvolatilização antes de ser transferido para o silo de resfriamento D. Depois de resfriados até temperaturas seguras de embalagem, os pellets são descarregados diretamente em máquinas automáticas de pesagem e embalagem.
  • Função de bypass direto para o resfriamento: para resinas virgens, produções de baixo odor ou materiais que não exigem desvolatilização térmica extensa, o operador pode comutar o sistema pneumático para contornar completamente os três silos de aquecimento, conduzindo os pellets novos diretamente ao silo de resfriamento D para resfriamento rápido e embalagem imediata.
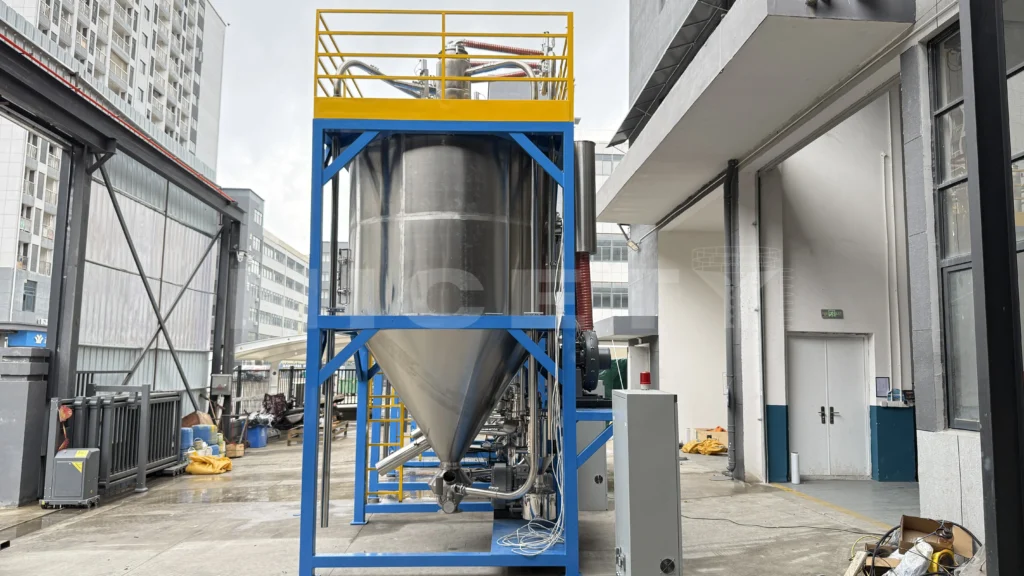
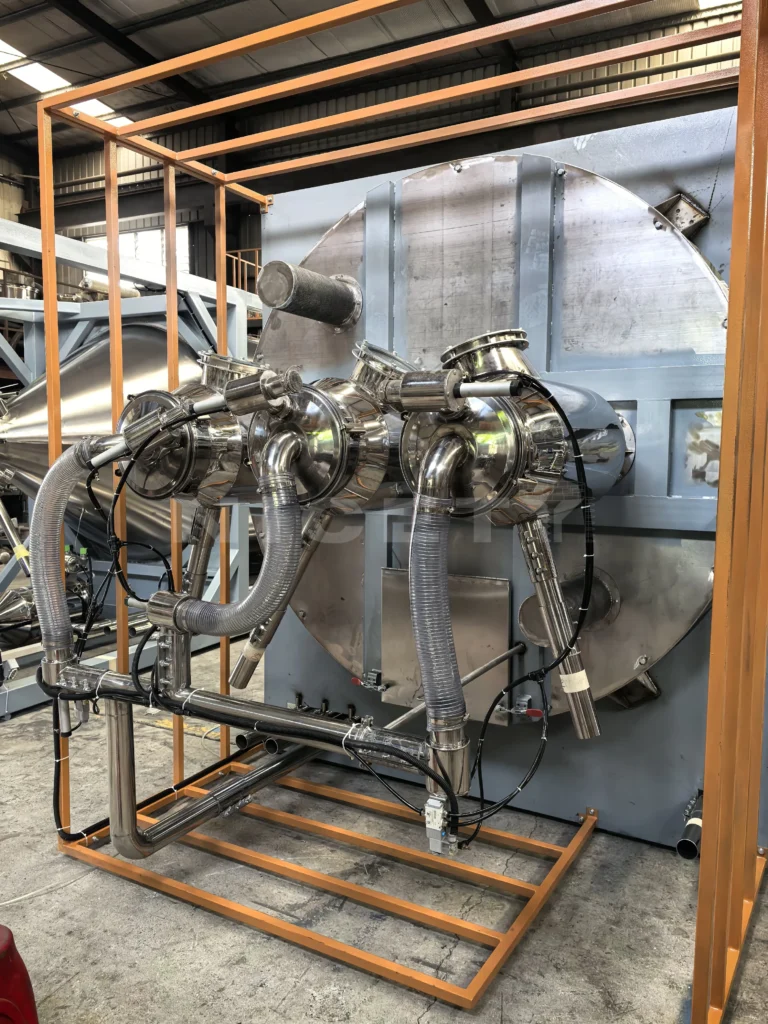
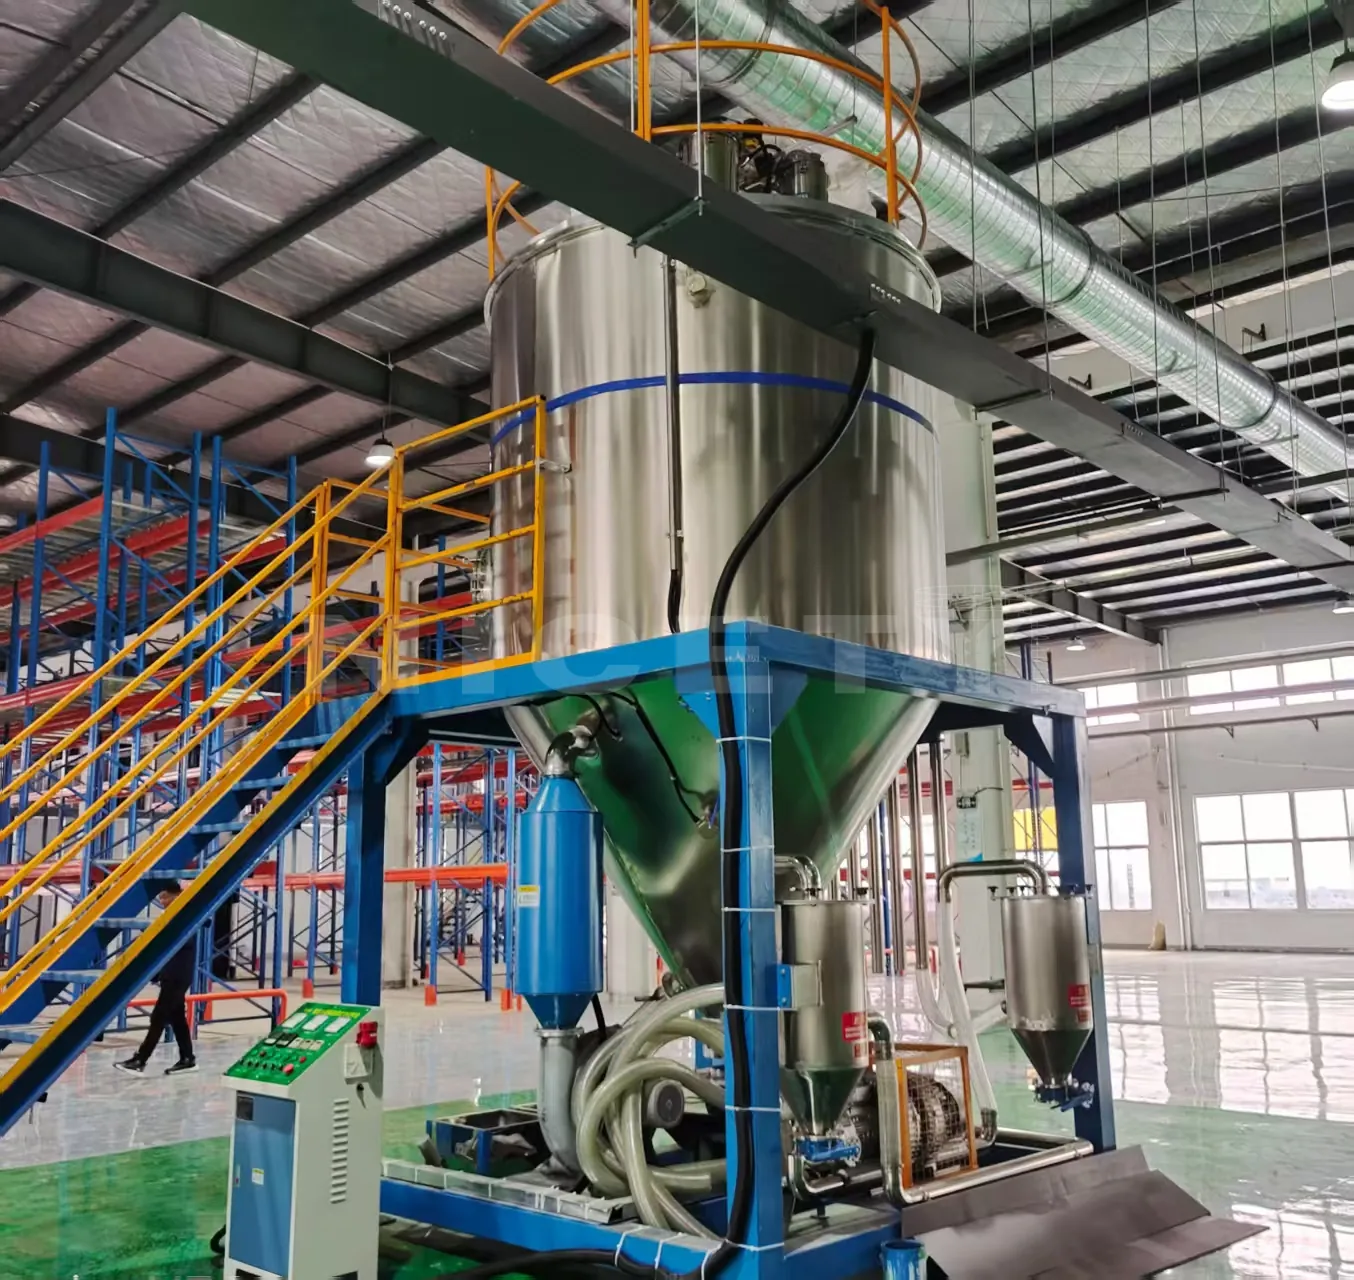
  • Configuração de batelada offline personalizável: para instalações com limitação de espaço, formulações especializadas de pequenos lotes ou necessidades de reprocessamento offline, a Nicety Machinery projeta sistemas compactos de silo único. Um único silo multifuncional executa desvolatilização sequencial com ar quente, homogeneização por circulação pneumática e o resfriamento in situ subsequente em uma única área compacta.

Características principais

As peças que fazem o trabalho

Cada imagem identifica uma peça da máquina e o que ela faz pelo material e pelo lote.

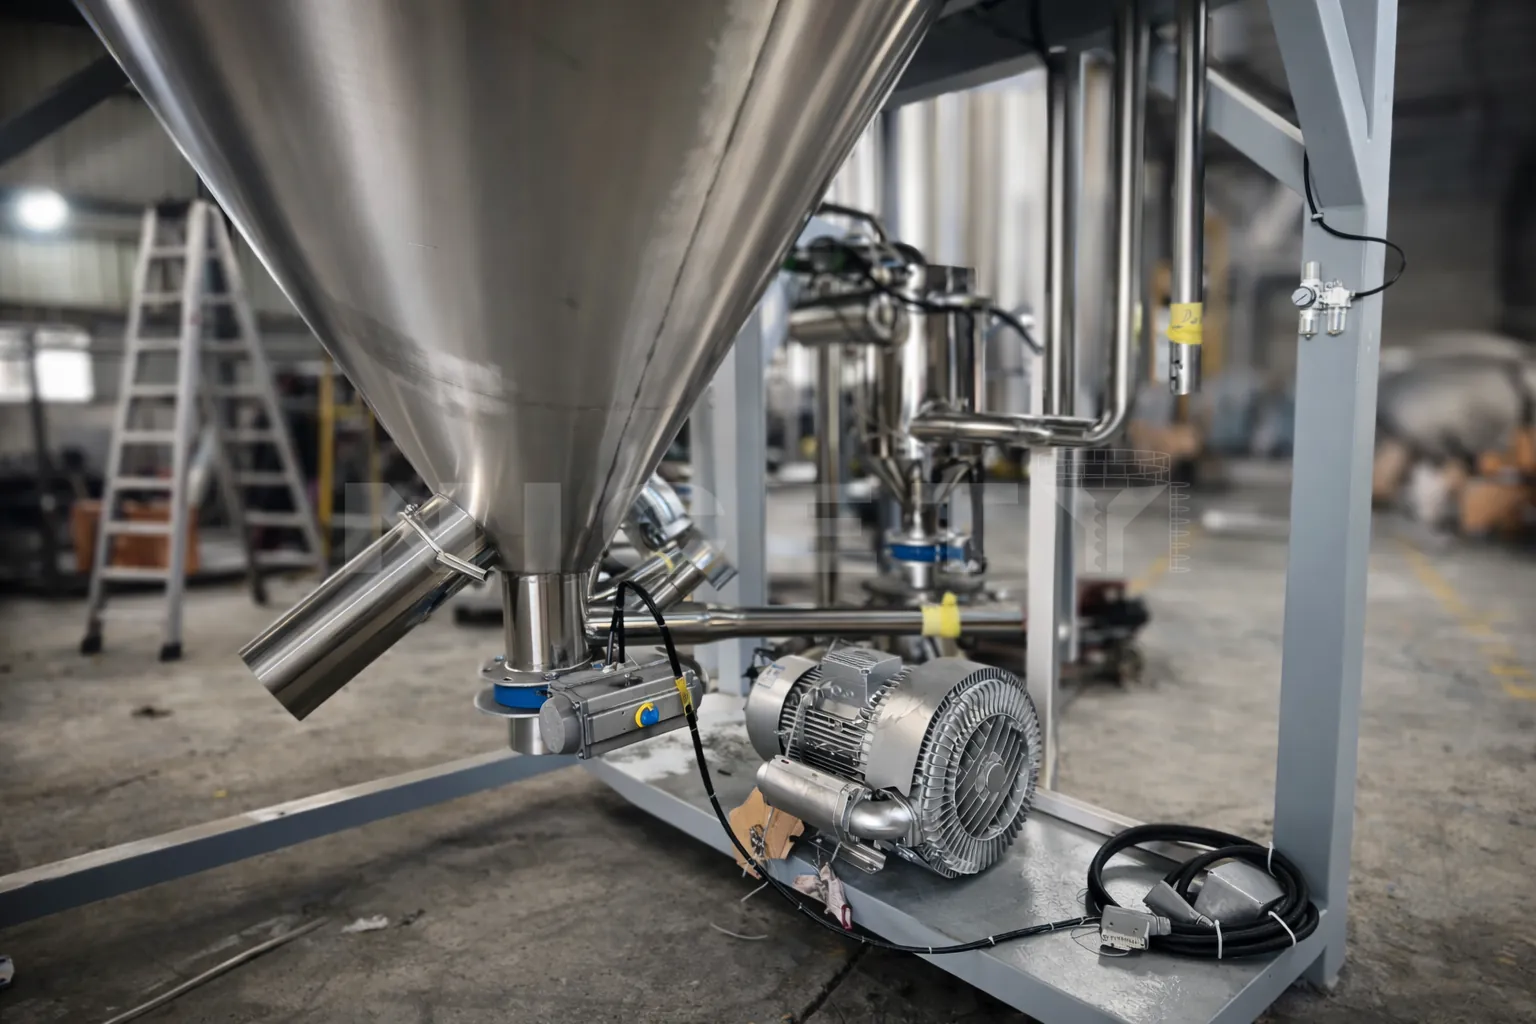
Sistema de aquecimento elétrico por ar quente e desvolatilização por convecção forçada

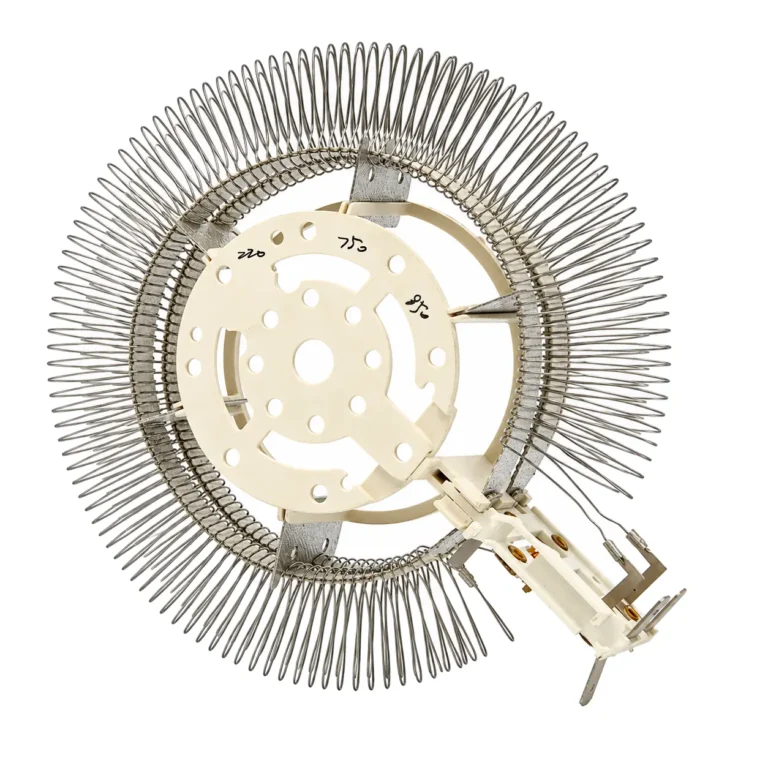
Aquecedores elétricos industriais de ar de alta capacidade, combinados com ventiladores de tiragem forçada de serviço pesado, fornecem um fluxo de ar térmico convectivo contínuo e uniforme através do leito de pellets, acelerando a dessorção dos voláteis e o arraste das moléculas de odor persistentes.

Circulação interna pneumática não destrutiva e homogeneização

A homogeneização é obtida por transferência pneumática em ciclo fechado com tremonhas receptoras de vácuo, eliminando completamente pás, roscas ou agitadores de alto cisalhamento. Proporciona zero deformação dos pellets, zero geração de finos e proteção ideal para elastômeros macios e plásticos reciclados quebradiços.

Controle de temperatura preciso e econômico por SCR em estado sólido

A regulação de potência por retificador controlado de silício industrial (SCR / tiristor) proporciona controle proporcional de aquecimento em nível de milissegundos (±1°C), reduzindo o consumo de energia elétrica em aproximadamente 30% em comparação com sistemas sem controle SCR. Elimina picos de corrente de partida na rede, protege os elementos aquecedores e garante consistência térmica impecável.

Arquitetura de três tremonhas receptoras de vácuo por silo

Cada silo é configurado com três tremonhas receptoras de vácuo: uma dedicada à alimentação externa a montante / transferência a jusante e duas dedicadas à circulação interna contínua em duplo circuito, garantindo a mistura volumétrica completa da batelada durante o aquecimento.

Fluxo contínuo online multi-silo 3+1 com integração à embalagem

O avanço contínuo do material por três silos de aquecimento (A, B, C) e um silo final de resfriamento (D) permite conexão direta e contínua às linhas de peletização e às máquinas automáticas de embalagem, sem interromper a operação da linha.

Bypass pneumático direto para o resfriamento, para flexibilidade operacional

Válvulas desviadoras pneumáticas integradas permitem ao operador contornar os três silos de aquecimento ao processar resinas virgens ou de baixo odor, conduzindo o material diretamente ao silo de resfriamento para resfriamento rápido e embalagem imediata.

Material e processo

Onde se enquadra — e onde não

Leia as condições em conjunto: uma máquina é selecionada pelo material e pela produção, e não apenas pelo nome.

Materiais e condições adequados

Projetado especificamente para desvolatilização térmica pós-peletização, homogeneização não destrutiva, desodorização e secagem em aplicações exigentes de processamento de polímeros:

  • Plásticos reciclados pós-consumo (PCR PP, PE, HDPE, LDPE): pellets reciclados que carregam solventes residuais de tintas de impressão, fragrâncias de detergentes, odores de surfactantes ou subprodutos de degradação térmica. Remove voláteis até os padrões automotivos PM3.0–3.5 para atender à regulamentação europeia de 30% de conteúdo reciclado.
  • Poliolefinas virgens (PP, PE virgens): grânulos virgens que exigem desvolatilização profunda de monômeros/oligômeros e secagem de umidade em temperaturas elevadas de até 130°C.
  • Elastômeros termoplásticos e borrachas (TPE, TPU, TPV, borracha): grânulos sensíveis à temperatura e ao cisalhamento que exigem mistura por fluidização pneumática suave, sem o cisalhamento de pás mecânicas, evitando atrito superficial, deformação dos pellets ou aglomeração.
  • Plásticos modificados e masterbatches: masterbatches carregados e funcionais que exigem homogeneização volumétrica completa de grandes lotes de processamento antes da embalagem final.
  • Materiais de grau para interior automotivo: especialmente ajustados para compostos plásticos modificados destinados a cabines de veículos, painéis de porta e painéis de instrumentos, onde os limites rigorosos de baixo odor são inegociáveis.

Limitações e quando não se aplica

Limites operacionais e considerações de aplicação do processo:

  • Estritamente NÃO indicado para filmes soltos, flocos moídos ou pós finos: o sistema é destinado exclusivamente a pellets e grânulos plásticos sólidos. Tiras de filme soltas, refugo não peletizado ou pós finos (< 300 μm) obstruem as telas filtrantes das tremonhas receptoras de vácuo e interrompem o transporte pneumático.
  • Limites de amolecimento térmico: as temperaturas de desvolatilização devem permanecer estritamente abaixo do ponto de amolecimento Vicat ou da temperatura de fusão do material, para evitar ponte de pellets e aglomeração dentro do silo. PP/PE reciclados não devem exceder ~100°C; PP/PE virgens podem operar até 130°C.
  • A adsorção da exaustão em carvão ativado é opcional: o mecanismo principal de desvolatilização e desodorização é o arraste térmico com ar quente e a desvolatilização pneumática. O tratamento secundário da exaustão (por exemplo, cartuchos de adsorção em leito profundo de carvão ativado ou módulos catalíticos) é um complemento opcional para instalações sujeitas a limites locais extremamente rigorosos de emissão atmosférica de COV.
  • Tempo de residência em batelada vs. vazão da extrusora: o dimensionamento da produção contínua online exige compatibilizar o volume total de retenção dos silos com a capacidade horária da extrusora e o tempo de desvolatilização necessário (por exemplo, 8–10 horas para resinas PCR).

Condição e requisitos de alimentação

Aceita pellets poliméricos recém-peletizados, grânulos de moagem, masterbatches e esferas de elastômero diretamente após a peletização, a desidratação centrífuga ou o peneiramento vibratório a montante:

  • Formas de material: pellets esféricos de corte a quente, grânulos cilíndricos de corte de fio, micropellets e esferas de elastômero termoplástico (1.5 mm a 5.0 mm). Os pellets devem ter a água superficial básica removida (< 0.2% de umidade superficial).
  • Poliolefinas virgens: grânulos de PP e PE virgens capazes de suportar desvolatilização térmica até 130°C.
  • Resinas recicladas (PCR / PIR): pellets de PP, PE, HDPE e LDPE reciclados com histórico prévio de cisalhamento térmico, processados em temperaturas controladas em torno de 100°C para evitar fragilização e degradação.
  • Elastômeros e polímeros especiais: TPE, TPU, TPV, compostos de borracha e plásticos modificados sensíveis que se beneficiam da homogeneização pneumática não mecânica, sem pás.
  • Limitações rigorosas: não indicado para filmes plásticos não peletizados, flocos não granulados ou pós secos finos (< 300 μm), que podem obstruir as telas filtrantes pneumáticas.

Condição e limites de saída

Descarta pellets plásticos totalmente desvolatilizados, desodorizados, homogeneizados de forma não destrutiva e resfriados, prontos para ensacamento automático direto ou armazenamento em silo a granel:

  • Odor residual e qualidade do ar: componentes voláteis de odor removidos até um equivalente de limpeza do ar de PM3.0–3.5 (padrão de interior automotivo), evitando odores persistentes nos produtos moldados acabados.
  • Condição térmica: descarga em temperaturas seguras de embalagem (≤ 40°C–45°C), eliminando completamente empedramento, bloqueio ou suor por condensação dentro de sacos de 25 kg ou contêineres a granel.
  • Integridade dos grânulos: cisalhamento mecânico de pás igual a zero, preservando a geometria precisa original dos pellets, a densidade aparente e o acabamento superficial liso, sem finos nem formação de fitas.
  • Uniformidade: a recirculação interna pneumática em duplo circuito garante homogeneização volumétrica completa da batelada em cor, índice de fluidez e dispersão de aditivos.

Produção por hora

Intervalo de capacidade

Leia cada valor juntamente com a base indicada abaixo: a mesma máquina alcança valores diferentes com materiais diferentes.

300–3000 kg/h

Base dos valores de capacidade

A vazão do sistema é projetada de 300 kg/h até 3,000+ kg/h, conforme a produção da linha de peletização do cliente, o volume dos silos, a densidade aparente (0.50–0.65 kg/L) e o tempo de residência necessário para a desvolatilização térmica:

  • Poliolefinas virgens (PP / PE): a alta resistência térmica permite aquecimento até 130°C, exigindo aproximadamente 6 horas de tempo de residência para desvolatilização.
  • Resinas recicladas (PCR PP / PE): devido ao histórico térmico anterior e à fragilização, a temperatura de processo é mantida em ~100°C, exigindo de 8 a 10 horas de tempo de residência para desvolatilização.
  • Conformidade com a pureza do ar: as emissões voláteis dos pellets crus normalmente apresentam índices de limpeza do ar em torno de PM4.0. O sistema purifica de forma confiável a exaustão dos pellets processados até PM3.0–3.5, atendendo plenamente aos rigorosos padrões de interior automotivo (por exemplo, critérios BYD) frente a uma linha de base ambiente de PM2.5.

A tabela de modelos abaixo indica o material de referência, a temperatura de operação e o tempo de residência com que cada modelo é dimensionado; o modelo para a sua linha é confirmado em função do seu material e da sua produção antes da cotação.

Modelos

Modelos desta gama

Os números são os valores de referência informados para cada modelo. O modelo para a sua linha é confirmado com base no seu material e na sua produção antes de ser orçamentado.

Sistema online 3+1 de desodorização e homogeneização para linha de PCR PP/PE pós-consumo de 1,200 kg/h

Sistema contínuo de desvolatilização e homogeneização em linha com 4 silos (três silos de aquecimento de 8.0 m³ + um silo de resfriamento de 8.0 m³) integrado diretamente atrás de uma extrusora de reciclagem de dupla rosca. Operando a 100°C por 9 horas de desvolatilização, o sistema eliminou odores de surfactantes e pontos negros, atendendo à exigência da UE de 30% de conteúdo reciclado e aos padrões de odor de interior automotivo.

Sistema de homogeneização não destrutiva e desodorização de 2,000 kg/h para pellets TPE/TPU automotivos

Sistema integrado de desvolatilização multi-silo com regulação precisa de temperatura por SCR e mistura pneumática não destrutiva. Desvolatiliza monômeros residuais e plastificantes voláteis dos grânulos elastoméricos sem agitação mecânica, preservando a geometria das partículas e eliminando a poeira superficial dos pellets.

Silo de batelada multifuncional offline de desodorização e resfriamento para planta de compounding

Skid de desvolatilização e homogeneização em batelada com silo único, projetado para plásticos de engenharia modificados especiais e masterbatches de cor. Integra desvolatilização sequencial com ar quente a 130°C, circulação pneumática e resfriamento ativo in situ em um único footprint compacto.

Deslize a tabela para o lado para ler todas as colunas →

Model Intervalo de produção Potência nominal Dimensões Volume Configuração dos silos Potência de aquecimento (SCR) Material de referência Temperatura de operação Tempo de residência
NC-VOC-500 300-500 kg/h 58 kW 8500 x 3200 x 5200 mm 12000 L 3 aquecimento + 1 resfriamento (4 x 3m³) 45 kW PP/PE virgem 130 °C 6 h
NC-VOC-1000 800-1200 kg/h 95 kW 10500 x 3800 x 6200 mm 24000 L 3 aquecimento + 1 resfriamento (4 x 6m³) 75 kW PCR PP/PE reciclado 100 °C 8–10 h
NC-VOC-2000 1800-2200 kg/h 165 kW 13500 x 4500 x 7500 mm 48000 L 3 aquecimento + 1 resfriamento (4 x 12m³) 135 kW Linha de compounding ou reciclagem 100–130 °C Definido pelo material
NC-VOC-Batch 1500-2500 kg/batelada 38 kW 3200 x 2800 x 5500 mm 5000 L Silo multifuncional único (1 x 5m³) 30 kW Masterbatch, elastômero, pequenos lotes 100–130 °C Definido pelo material

Escopo de fornecimento

O que está incluído e o que não está

O orçamento indica o escopo da configuração confirmada; os grupos abaixo descrevem como um fornecimento é habitualmente repartido.

Incluído como padrão

  • Silos de desvolatilização térmica em aço inoxidável (silos A, B e C) Silos isolados em SUS304 de chapa espessa, com fundos cônicos de descarga íngremes, bocas de visita e sensores de nível.
  • Silo de resfriamento ativo em aço inoxidável (silo D) Silo de resfriamento em SUS304 equipado com soprador de ar de resfriamento de grande volume para têmpera térmica rápida antes da embalagem.
  • Aquecedores elétricos de circulação de ar quente e sopradores de tiragem forçada Bancos de resistências elétricas de aquecimento industrial com ventiladores centrífugos de circulação para alta temperatura e dutos de distribuição.
  • Sistema principal de transporte a vácuo e três tremonhas receptoras por silo Conjunto de bomba/soprador de vácuo de alta eficiência, além de três tremonhas receptoras de vácuo dedicadas por silo (1 transferência externa + 2 circulação interna).
  • Painel de controle de temperatura SCR de precisão e economia de energia, com PLC e tela de toque Painel elétrico mestre com regulação de potência por tiristor SCR (economia de aproximadamente 30% de eletricidade em comparação com sistemas de aquecimento sem SCR), automação por PLC, tela de toque HMI digital e intertravamentos de segurança.
  • Conjunto de válvulas pneumáticas de bypass direto para o resfriamento Válvulas desviadoras pneumáticas de duas vias e tubulação integradas, permitindo transferência direta da peletizadora para o silo de resfriamento D.

Itens opcionais

  • Unidade secundária de adsorção da exaustão em carvão ativado de leito profundo Estágio opcional de polimento ambiental dos gases de exaustão, instalado na linha de ar do respiro do silo. Recomendado quando a regulamentação municipal local impõe limites atmosféricos extremamente rigorosos de emissão de TVOC. Observação: o carvão ativado não é equipamento padrão; a desvolatilização principal baseia-se no arraste térmico.
  • Unidade de filtro de poeira de alta eficiência por jato de pulso no topo do silo Coletores de poeira de cartucho com jato de pulso reverso por ar comprimido contínuo, instalados no topo de cada silo de desvolatilização e de resfriamento, para eliminar a poeira plástica fina em suspensão e manter o ar da fábrica limpo.
  • Resfriador rápido de pellets em circuito fechado com serpentina de água gelada Integra um trocador de calor de água gelada em linha ao circuito do soprador do silo de resfriamento, para acelerar o resfriamento dos pellets até ≤ 35°C em regiões de alta temperatura ambiente.
  • Sensores automatizados em linha de temperatura dos pellets e de monitoramento de COV Sensores térmicos RTD multiponto e detectores de COV em fase gasosa instalados nas câmaras dos silos, proporcionando rastreamento em tempo real da desvolatilização da batelada e indexação pneumática automatizada.
  • Jaquetas térmicas isolantes de silicone para alta temperatura Jaquetas de isolamento externo em múltiplas camadas para os silos de aquecimento e os dutos de ar quente, minimizando a perda de calor radiante, aumentando a eficiência térmica e protegendo os operadores.

Não incluído

  • Engenharia civil, fundações e estrutura metálica de mezanino Pisos de concreto armado, plataformas estruturais de mezanino e escadas de acesso além das passarelas de serviço padrão.
  • Cabeamento primário de alimentação elétrica e chave geral de desconexão da planta Fiação de potência da subestação principal / painel de distribuição até os terminais do disjuntor principal do painel de controle SCR.
  • Geração externa de ar comprimido e tubulação de preparação do ar Compressor de ar central, secador de ar por refrigeração e tubulação até a entrada de alimentação pneumática do equipamento.
  • Máquinas de peletização a montante e linhas de embalagem a jusante Extrusoras, trocadores de tela, peletizadoras e sistemas automáticos de ensacamento além dos limites flangeados de entrada e descarga.

Planejamento da instalação

Serviços auxiliares, interfaces e preparação do local

São as ligações que a máquina e a linha ao seu redor têm que acordar antes de fixar o layout.

Requisitos de utilidades

Alimentação elétrica
380 V / 415 V / 460 V, 50/60 Hz, CA trifásica. Cabo alimentador dedicado de alta corrente até o painel elétrico de controle SCR.
Água
Não é necessária para sistemas padrão de ar forçado. Água gelada em circuito fechado (7°C–12°C, 3–6 m³/h) é necessária apenas se a serpentina opcional de resfriamento com água gelada for selecionada para o silo D.
Ar comprimido
Ar comprimido limpo e seco a 0.5–0.7 MPa (5–7 bar) para válvulas desviadoras pneumáticas, comportas de descarga das tremonhas e limpeza por jato de pulso dos filtros de poeira (consumo: 0.2–0.5 m³/min).
Exaustão e ventilação
Respiros de exaustão no topo dos silos encaminhados por meias filtrantes de poeira integradas. Conexão opcional a dutos de exaustão centrais ou a cartuchos secundários de polimento em carvão ativado.
Outras notas
A potência elétrica instalada depende do volume dos silos e da vazão: o aquecimento elétrico varia de 30 kW a 135+ kW (regulado por SCR); a potência do soprador de vácuo varia de 7.5 kW a 30 kW. A alimentação elétrica total deve ser dimensionada com folga adequada para operações simultâneas de aquecimento e transporte.

Requisitos de interface

Mecânico: flanges de transporte pneumático com acoplamento rápido padrão (DN80 a DN150) para linhas de sucção a vácuo; ventilações de exaustão do coletor de pó superior com flanges de abraçadeira; comportas deslizantes manuais ou pneumáticas na base para manutenção e limpeza do silo.

Elétrico e controle: console mestre com CLP e tela sensível ao toque, com unidade reguladora de potência SCR industrial. A interface remota suporta intertravamentos por contato seco com o status de operação da extrusora a montante, laço de parada de emergência e sinais de prontidão da linha de embalagem a jusante.

O que o cliente prepara no local

O cliente é responsável por preparar uma laje de piso em concreto reforçado e nivelado, com capacidade estrutural adequada às cargas operacionais dos silos carregados. O cliente fornece a cablagem elétrica trifásica primária até o seccionador do painel de controle SCR, a tubulação de ar comprimido limpo e seco (0,5–0,7 MPa) até o distribuidor pneumático e o encaminhamento de dutos para as ventilações superiores (ou conexão aos cabeçotes de exaustão centrais da planta). Os pontos de integração com a extrusora a montante e a embalagem a jusante são coordenados durante o projeto de layout da planta.

Peças de reposição

Peças de desgaste e peças de reposição recomendadas

As peças que se desgastam em serviço normal e as peças de reposição que vale a pena ter no local. A frequência de substituição depende do material e do regime de funcionamento, pelo que a base é confirmada para cada máquina.

Peças de reposição recomendadas

Curvas de vidro borossilicato resistentes ao desgaste para linhas de transporte a vácuo

Inspecione a espessura da parede e o desgaste superficial das curvas semestralmente; mantenha 1–2 curvas compatíveis em estoque. Substitua imediatamente se forem detectadas trincas, cavitação por erosão profunda ou lascas, para evitar perda súbita de vácuo e parada da linha.

Instaladas nas curvas críticas de 90° ou 45° ao longo das tubulações de transporte pneumático de alta velocidade e de recirculação interna. No transporte de masterbatches carregados, polímeros reforçados com fibra de vidro ou moagem rígida abrasiva, o impacto das partículas em alta velocidade desgasta rapidamente as curvas de aço padrão. As curvas de vidro borossilicato transparente de parede espessa oferecem resistência ao desgaste extrema, evitam perfuração da linha e vazamento de vácuo e permitem que os operadores observem visualmente o estado da circulação do material. Especifique o diâmetro externo do tubo, a espessura da parede, o raio de curvatura e as especificações das abraçadeiras de engate rápido ao fazer o pedido.

Módulos reguladores de potência em estado sólido SCR

Inspecione anualmente durante a manutenção elétrica de rotina do painel; substitua em caso de falha de disparo do tiristor ou ruptura por sobretensão.

Módulos de tiristor dentro do painel elétrico de controle, responsáveis pelo controle proporcional preciso de temperatura. Mantenha um módulo de reposição em estoque para substituição imediata.

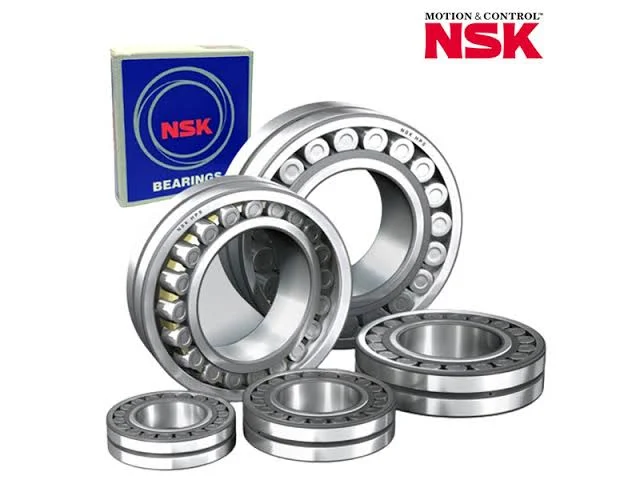
Rolamentos do soprador de ar quente de circulação

Lubrifique com graxa sintética para alta temperatura trimestralmente; inspecione anualmente e substitua ao detectar vibração anormal, folga axial ou ruído de operação elevado.

Rolamentos de serviço pesado resistentes a alta temperatura, projetados especificamente para sopradores de circulação de ar forçado em regime contínuo.

Resistências elétricas industriais de alta temperatura

Verifique a resistência de isolamento e a continuidade dos elementos a cada 6 meses; substitua os elementos que apresentarem circuito aberto ou fuga para a terra.

Resistências elétricas tubulares aletadas de aço inoxidável no banco de aquecimento de circulação de ar quente. Especifique tensão, potência e comprimento físico ao fazer o pedido.

As lâminas, as peneiras e outros consumíveis normais ficam fora da garantia padrão. A forma de identificar e encomendar uma peça de reposição está descrita em Garantia e peças de reposição.
Seleção

Como escolher um modelo

Comece pelo que já sabe. O resto se resolve na conversa, e não antes da primeira mensagem.

A escolha da configuração ideal do sistema de remoção de COV e desodorização de plásticos depende das características térmicas do material, da proporção de reciclado e do fluxo operacional da planta:

  • Tipo de resina e tempo de residência:
    • Poliolefinas virgens (PP / PE): a maior resistência térmica permite operar a ~130 °C. A desvolatilização completa é obtida em aproximadamente 6 horas.
    • Resinas recicladas (PCR PP / PE): os pellets já passaram por extrusão e degradação térmica, ficando mais quebradiços. Para evitar a cisão das cadeias poliméricas, mantenha a temperatura de operação em ~100 °C com tempo de residência estendido de 8 a 10 horas.
  • Arquitetura de produção:
    • Contínuo em linha (arranjo 3+1): recomendação padrão para linhas conectadas diretamente a extrusoras peletizadoras. Os pellets passam automaticamente por três silos de aquecimento (A, B, C) e um silo de resfriamento (D), alimentando diretamente as linhas de embalagem sem manuseio manual.
    • Modo bypass: aproveita o bypass pneumático integrado para encaminhar o material diretamente ao silo de resfriamento D quando não é necessária desvolatilização.
    • Arranjo em batelada fora de linha: recomendado para instalações que processam vários lotes pequenos, formulações especiais de elastômeros ou plantas com área de piso restrita.
  • Proteção na homogeneização: ao processar pellets elastoméricos (TPE, TPU), masterbatches de borracha macia ou grânulos reciclados quebradiços, dê prioridade à recirculação pneumática em vez de misturadores mecânicos com agitador, para evitar rasgo de grânulos, fusão por atrito ou geração de finos.
  • Polimento ambiental: avalie as normas locais de emissão atmosférica para decidir se filtros opcionais de carvão ativado devem ser adicionados à linha de ventilação do silo.

Informações de que precisamos

  1. 01 Formulação, origem e perfil de resistência térmica da resina em pellets Especifique o polímero base (PP/PE virgem, PP/PE reciclado PCR, TPE/TPU/borracha, plásticos de engenharia modificados), o índice de fluidez, a densidade aparente e a temperatura máxima de operação admissível (por exemplo, 100°C para poliolefinas recicladas, 130°C para poliolefinas virgens).
  2. 02 Produção da linha de peletização a montante e tempo de residência alvo de desvolatilização Vazão horária da extrusora de peletização (kg/h) e tempo de residência de batelada necessário (normalmente 6 horas para resinas virgens; 8–10 horas para resinas PCR recicladas) para dimensionar corretamente a capacidade cúbica dos silos.
  3. 03 Preferência de modo de operação (online 3+1 contínuo vs. offline em batelada com silo único) Selecione entre a configuração padrão online contínua (3 silos de aquecimento + 1 silo de resfriamento com ligação direta à embalagem) ou uma configuração offline personalizada em batelada com silo único, conforme o layout da planta e a frequência de troca de batelada.
  4. 04 Requisitos de emissão da exaustão e configuração opcional de carvão ativado Limites locais de descarga ambiental de exaustão (TVOC / NMHC / unidades de odor) para determinar se unidades opcionais secundárias de adsorção em carvão ativado ou módulos de filtração HEPA são necessários.
  5. 05 Fornecimento de utilidades da planta (energia elétrica trifásica e ar comprimido limpo) Confirme a capacidade de alimentação elétrica (carga do aquecimento elétrico por SCR e do soprador de vácuo) e a disponibilidade de ar comprimido (0.5–0.7 MPa) para as válvulas pneumáticas das tremonhas e a limpeza por pulso de poeira.

Solicitar orçamento Basta uma referência de modelo, um material ou um desenho para começar.

Perguntas

O que os compradores perguntam sobre esta máquina

O PP/PE virgem opera até 130 °C por cerca de 6 horas; o PP/PE reciclado (PCR) é mantido perto de 100 °C por 8–10 horas, porque um pellet que já passou por uma extrusão é mais frágil e mais calor arrisca a cisão de cadeia. A linha é dimensionada de 300 kg/h a 3.000 kg/h com pellets de 0,50–0,65 kg/L.

Não — apenas pellets e grânulos sólidos, aproximadamente 1,5–5,0 mm. Tiras de filme soltas, moagem não peletizada e pós abaixo de 300 µm obstruem as telas dos receptores a vácuo e quebram o transporte pneumático, então o material precisa estar peletizado antes.

Não como equipamento padrão. A desvolatilização em si é arraste térmico nos silos aquecidos; um estágio secundário de carvão ativado em leito profundo é um polimento opcional na linha de exaustão do silo, que vale a pena quando a autoridade local limita com rigor as emissões de TVOC.

As condições de pagamento, a garantia e a embalagem são respondidas uma única vez para todo o site em Perguntas frequentes.

Fotos e vídeos

A máquina

Próximo passo

Solicitar orçamento

Informe-nos o material, o processo e o resultado que você precisa alcançar. Os detalhes técnicos podem ser completados mais tarde, em conjunto com a nossa equipe de vendas.

Solicitar orçamento
Solicitar orçamento