
Solução
Sistema fechado de peletização submersa e água gelada para elastômeros termoplásticos
Sistema fechado de peletização submersa e água gelada de precisão para TPE, TPU, EVA e adesivos hot-melt macios, eliminando o borramento da matriz e…
Aplicação
Perfil de aplicação de peletização submersa de TPU: compounding de baixo cisalhamento, corte submerso, desodorização ativa de VOC e homogeneização horizontal de lote.
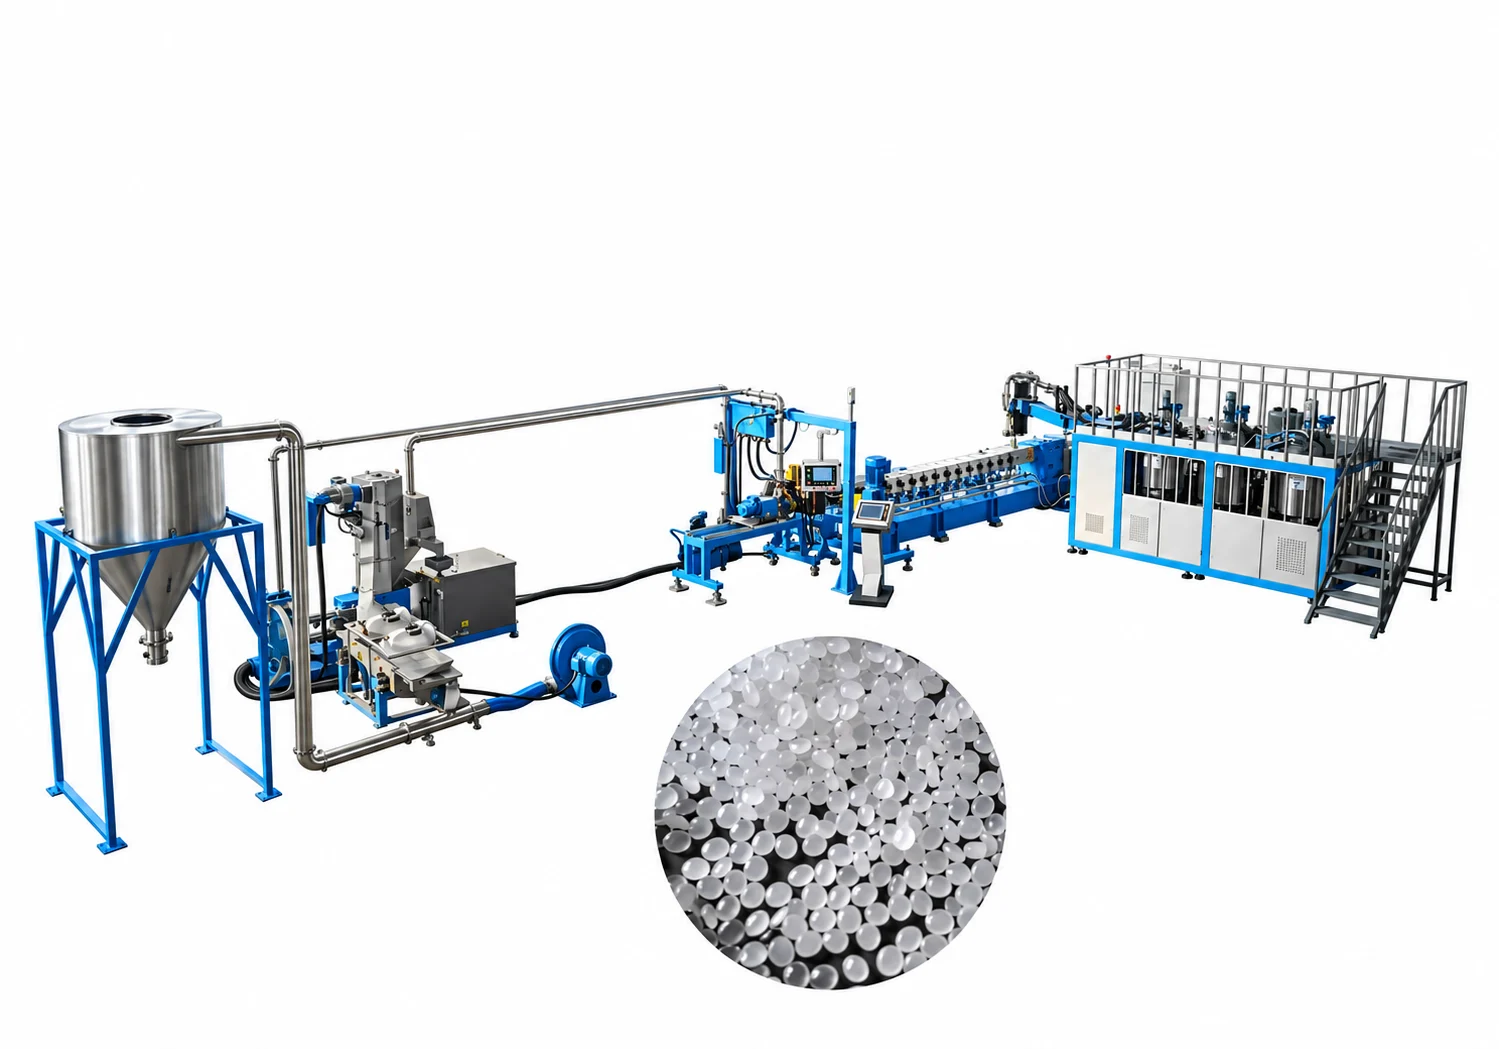
Este perfil de aplicação industrial detalha a arquitetura de compounding de precisão, extrusão reativa, peletização submersa em circuito fechado, abatimento de odor por VOC em linha e homogeneização horizontal, projetada especificamente para fabricantes de poliuretano termoplástico (TPU). Abrange TPUs de base poliéster e de base poliéter, de Shore 60A a 98A, atendendo aplicações exigentes como beads espumados para solas de calçados esportivos (TPU expandido / E-TPU), tubos pneumáticos, mangueiras hidráulicas, cateteres médicos, revestimentos de filmes e filmes adesivos hot-melt.
O processamento de TPU apresenta desafios severos de reologia, térmica, mecânica e de manuseio pós-peletização: primeiro, o TPU tem uma janela estreita de temperatura de processamento; um leve sobreaquecimento por cisalhamento ou pontos quentes no cilindro disparam degradação térmica, cisão de cadeia e amarelamento, enquanto o subaquecimento gera géis duros não fundidos (“olhos de peixe”). Segundo, o TPU é notoriamente higroscópico e exibe pegajosidade prolongada durante as transições de fase do fundido. A peletização convencional por fio em tina de água inevitavelmente leva ao flechamento dos fios, à velocidade de puxada inconsistente e ao enrolamento catastrófico nos rolos de alimentação, enquanto peletizadores padrão de anel de água sofrem arraste de faca e congelamento na face da matriz.
Terceiro, o compounding de TPU fundido libera compostos orgânicos voláteis (VOCs), extensores de cadeia residuais e fumos de reação térmica que exigem captura ambiental e abatimento de odor dedicados. Por fim, devido à resiliência elastomérica e à baixa temperatura de amolecimento do TPU, os misturadores verticais helicoidais de alta velocidade convencionais não podem ser usados para homogeneização — sua alta velocidade periférica gera calor de atrito localizado ao longo da hélice vertical, fazendo os grânulos elastoméricos pegajosos amolecerem, pontearem e grudarem no eixo da rosca, causando entupimentos severos e limpeza intensiva em mão de obra. Este sistema completo resolve esses desafios integrando alimentação gravimétrica multicomponente, extrusora de dupla rosca corrotante de alto torque com desgaseificação a vácuo em múltiplos estágios, matriz de peletizador submerso isolada termicamente com controle pneumático dinâmico das facas, chiller industrial de processo mantendo controle de água gelada em ±0,5°C, desidratadora centrífuga de alta eficiência, sistema ativo de desodorização de VOC em múltiplos estágios e um misturador horizontal de fitas de baixo cisalhamento e operação suave para homogeneização de lote segura e sem resíduos.
Fotos
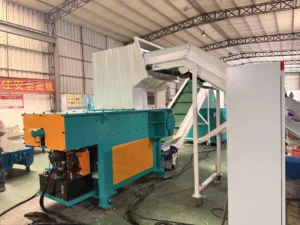
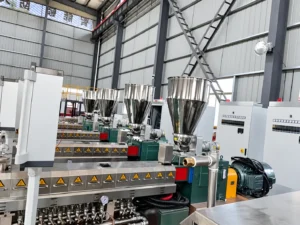
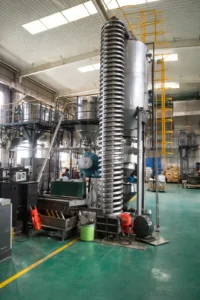
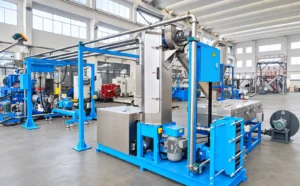
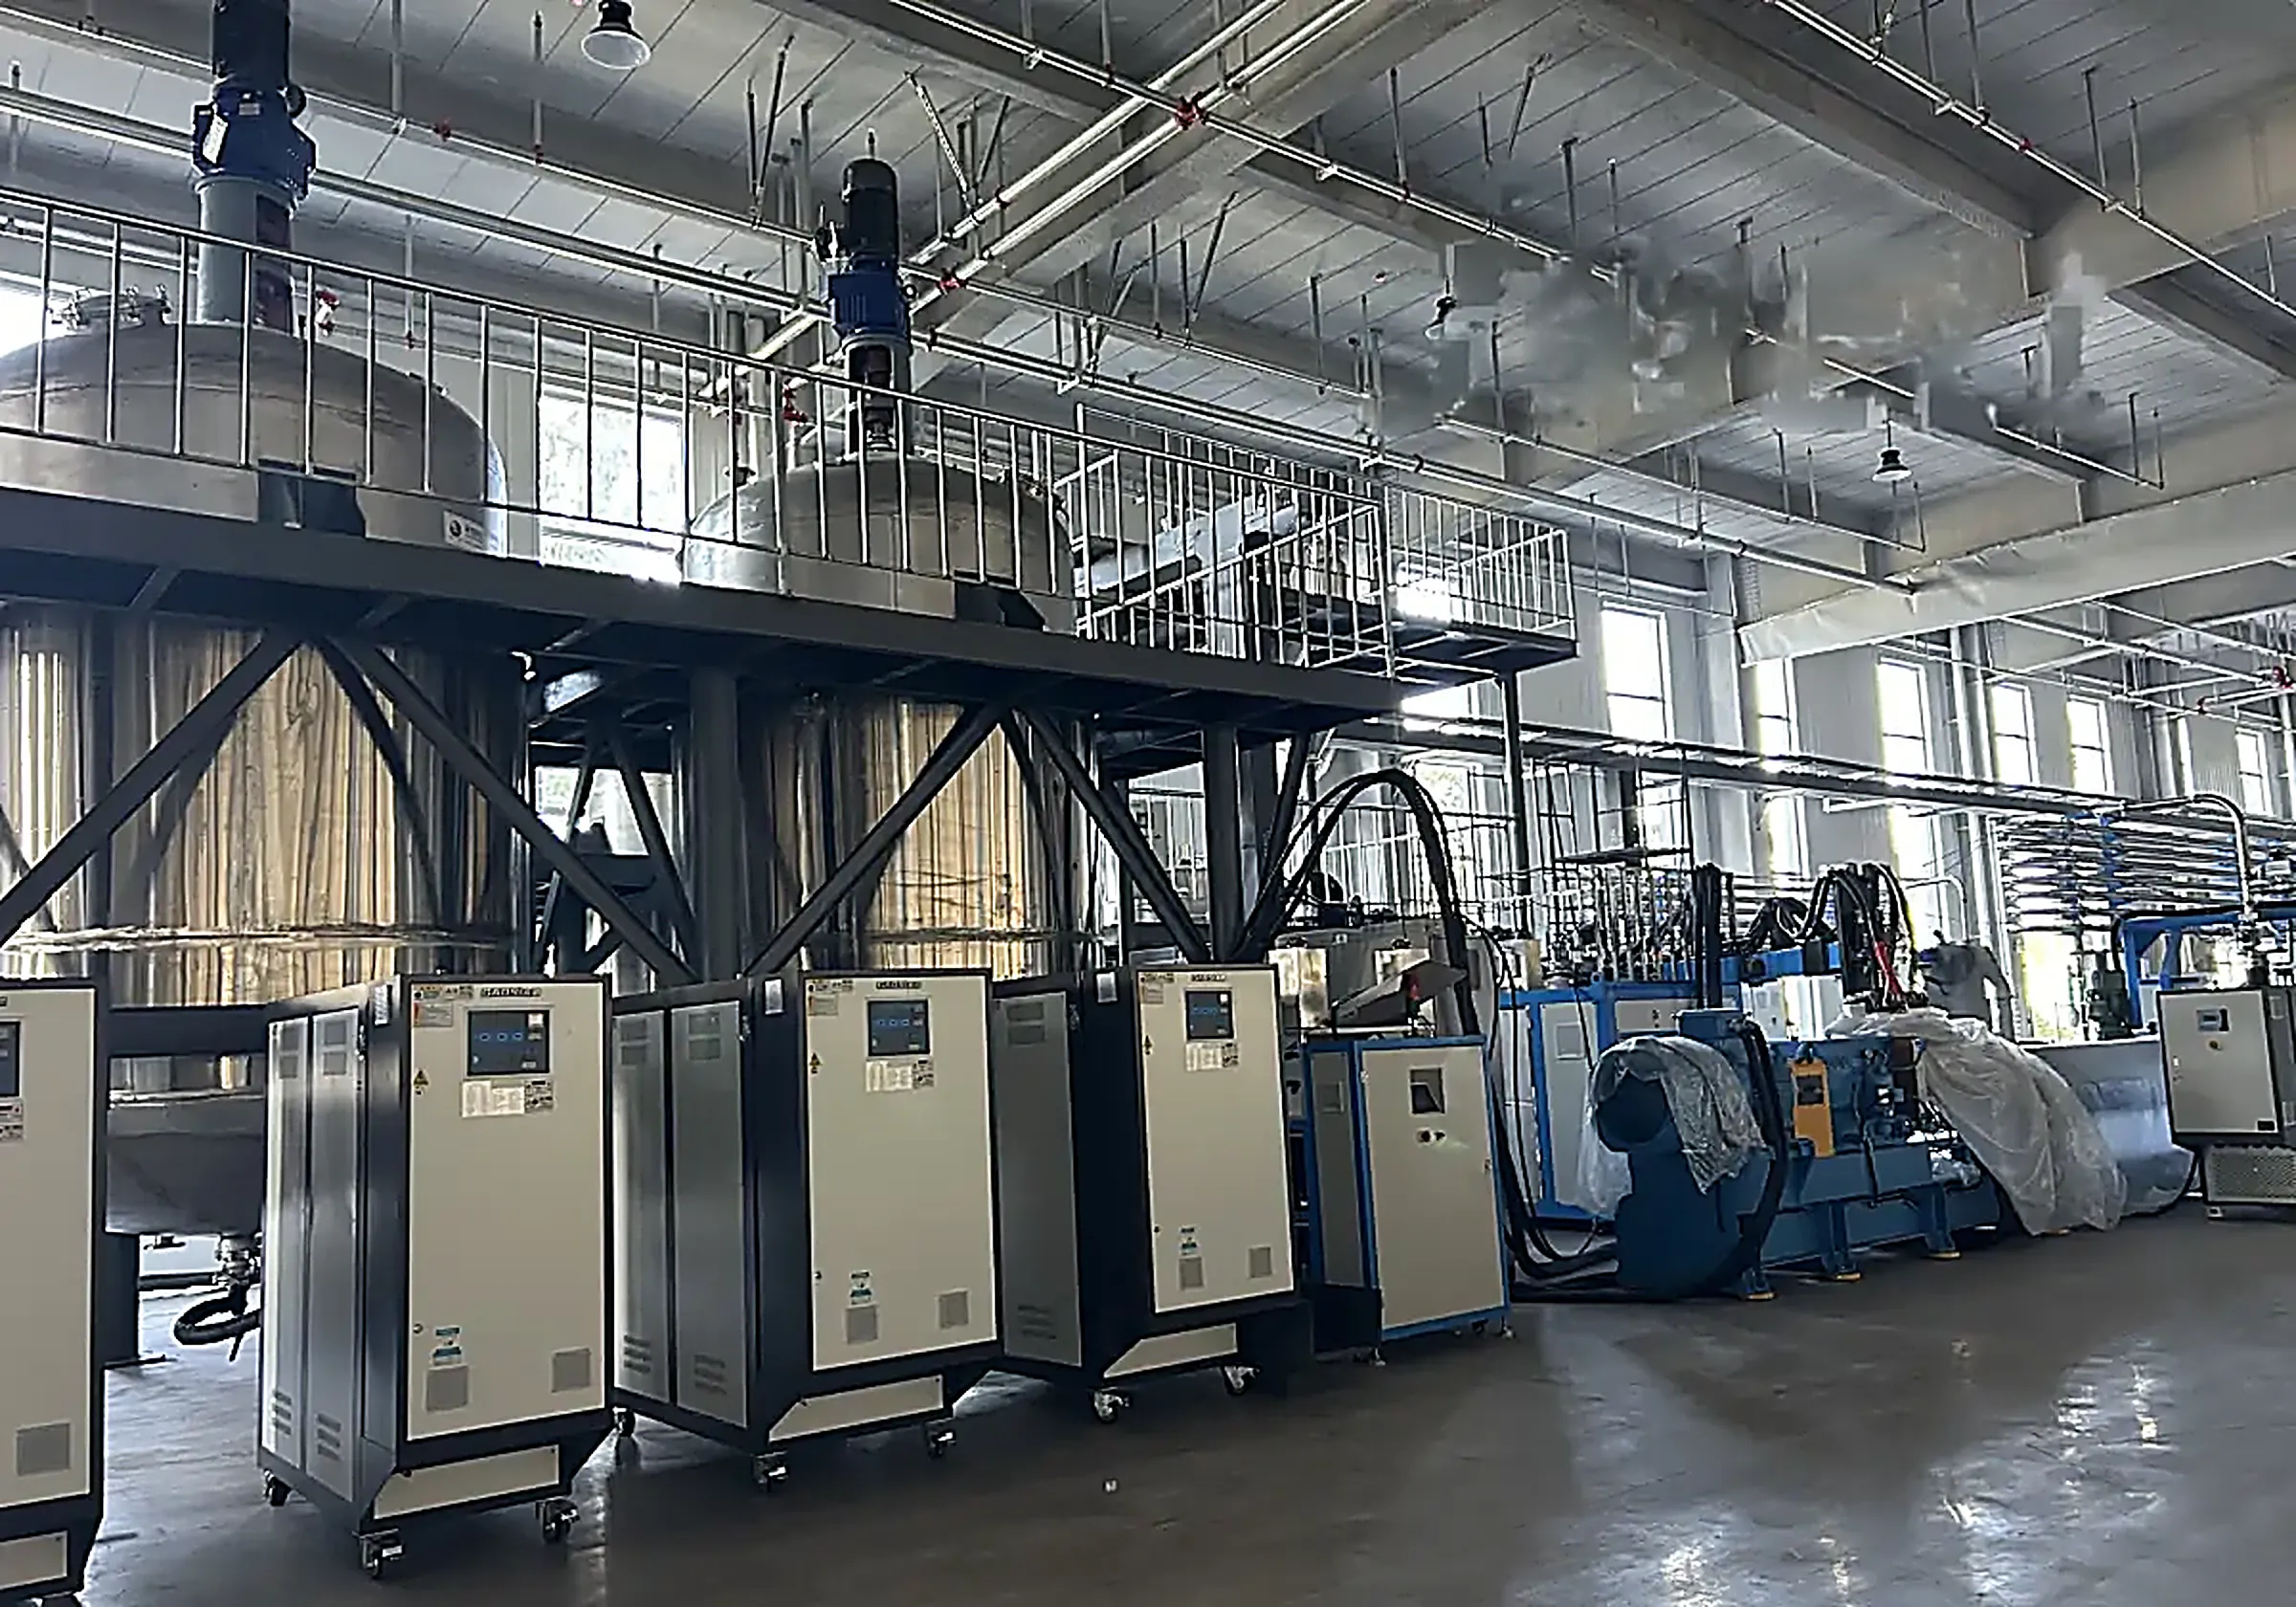
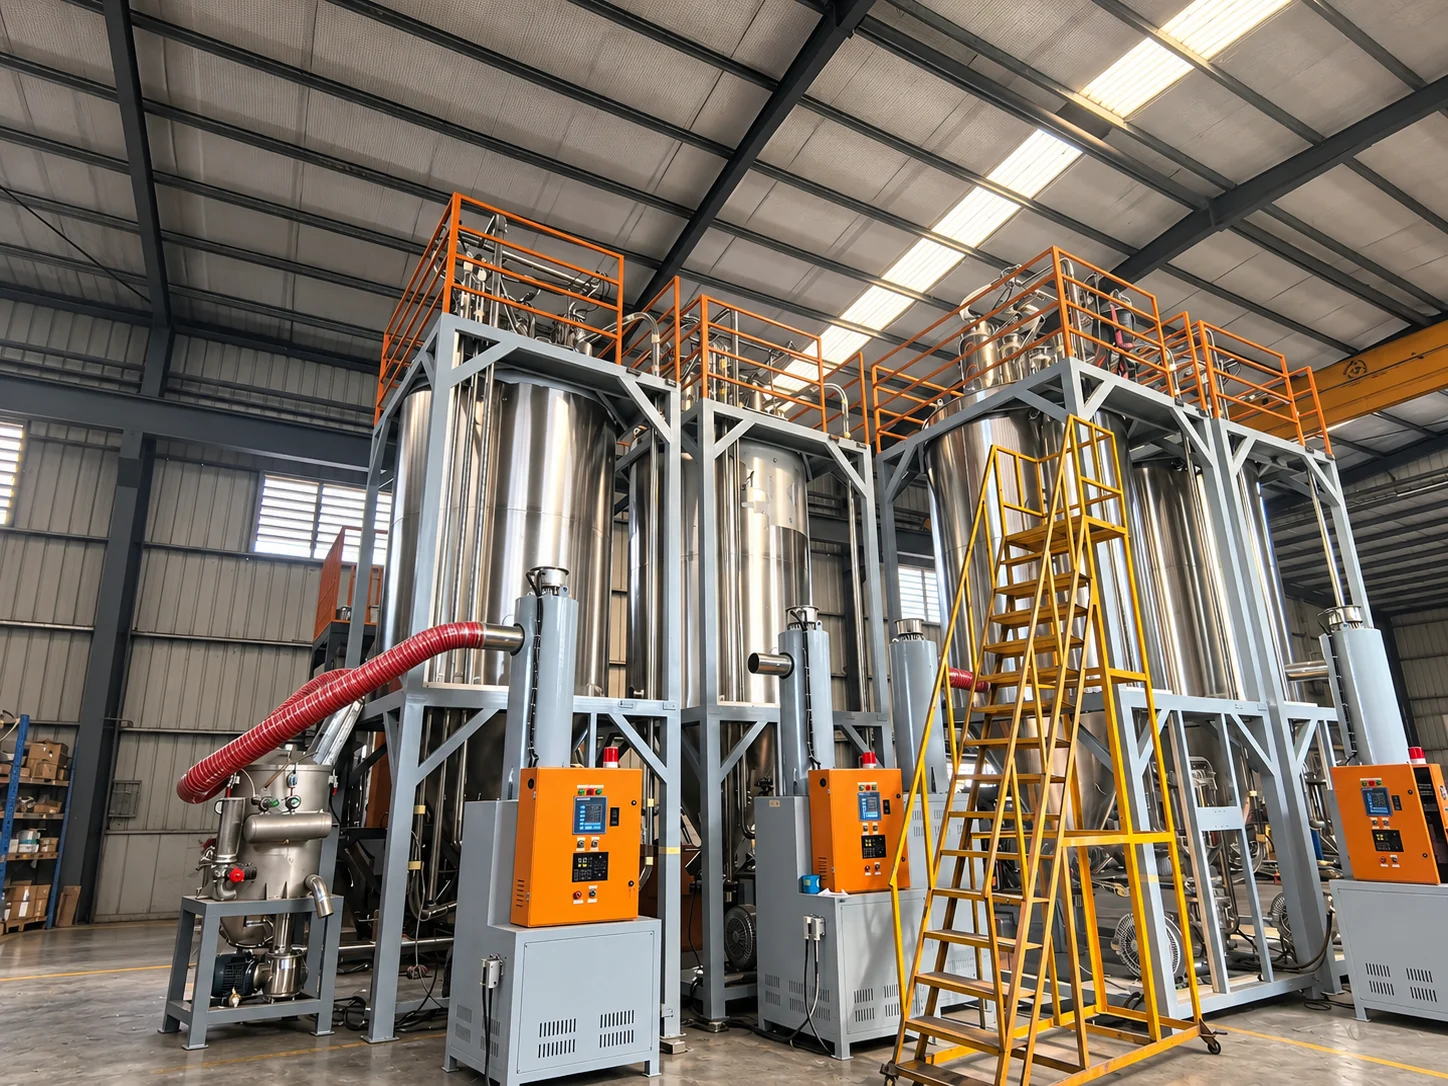
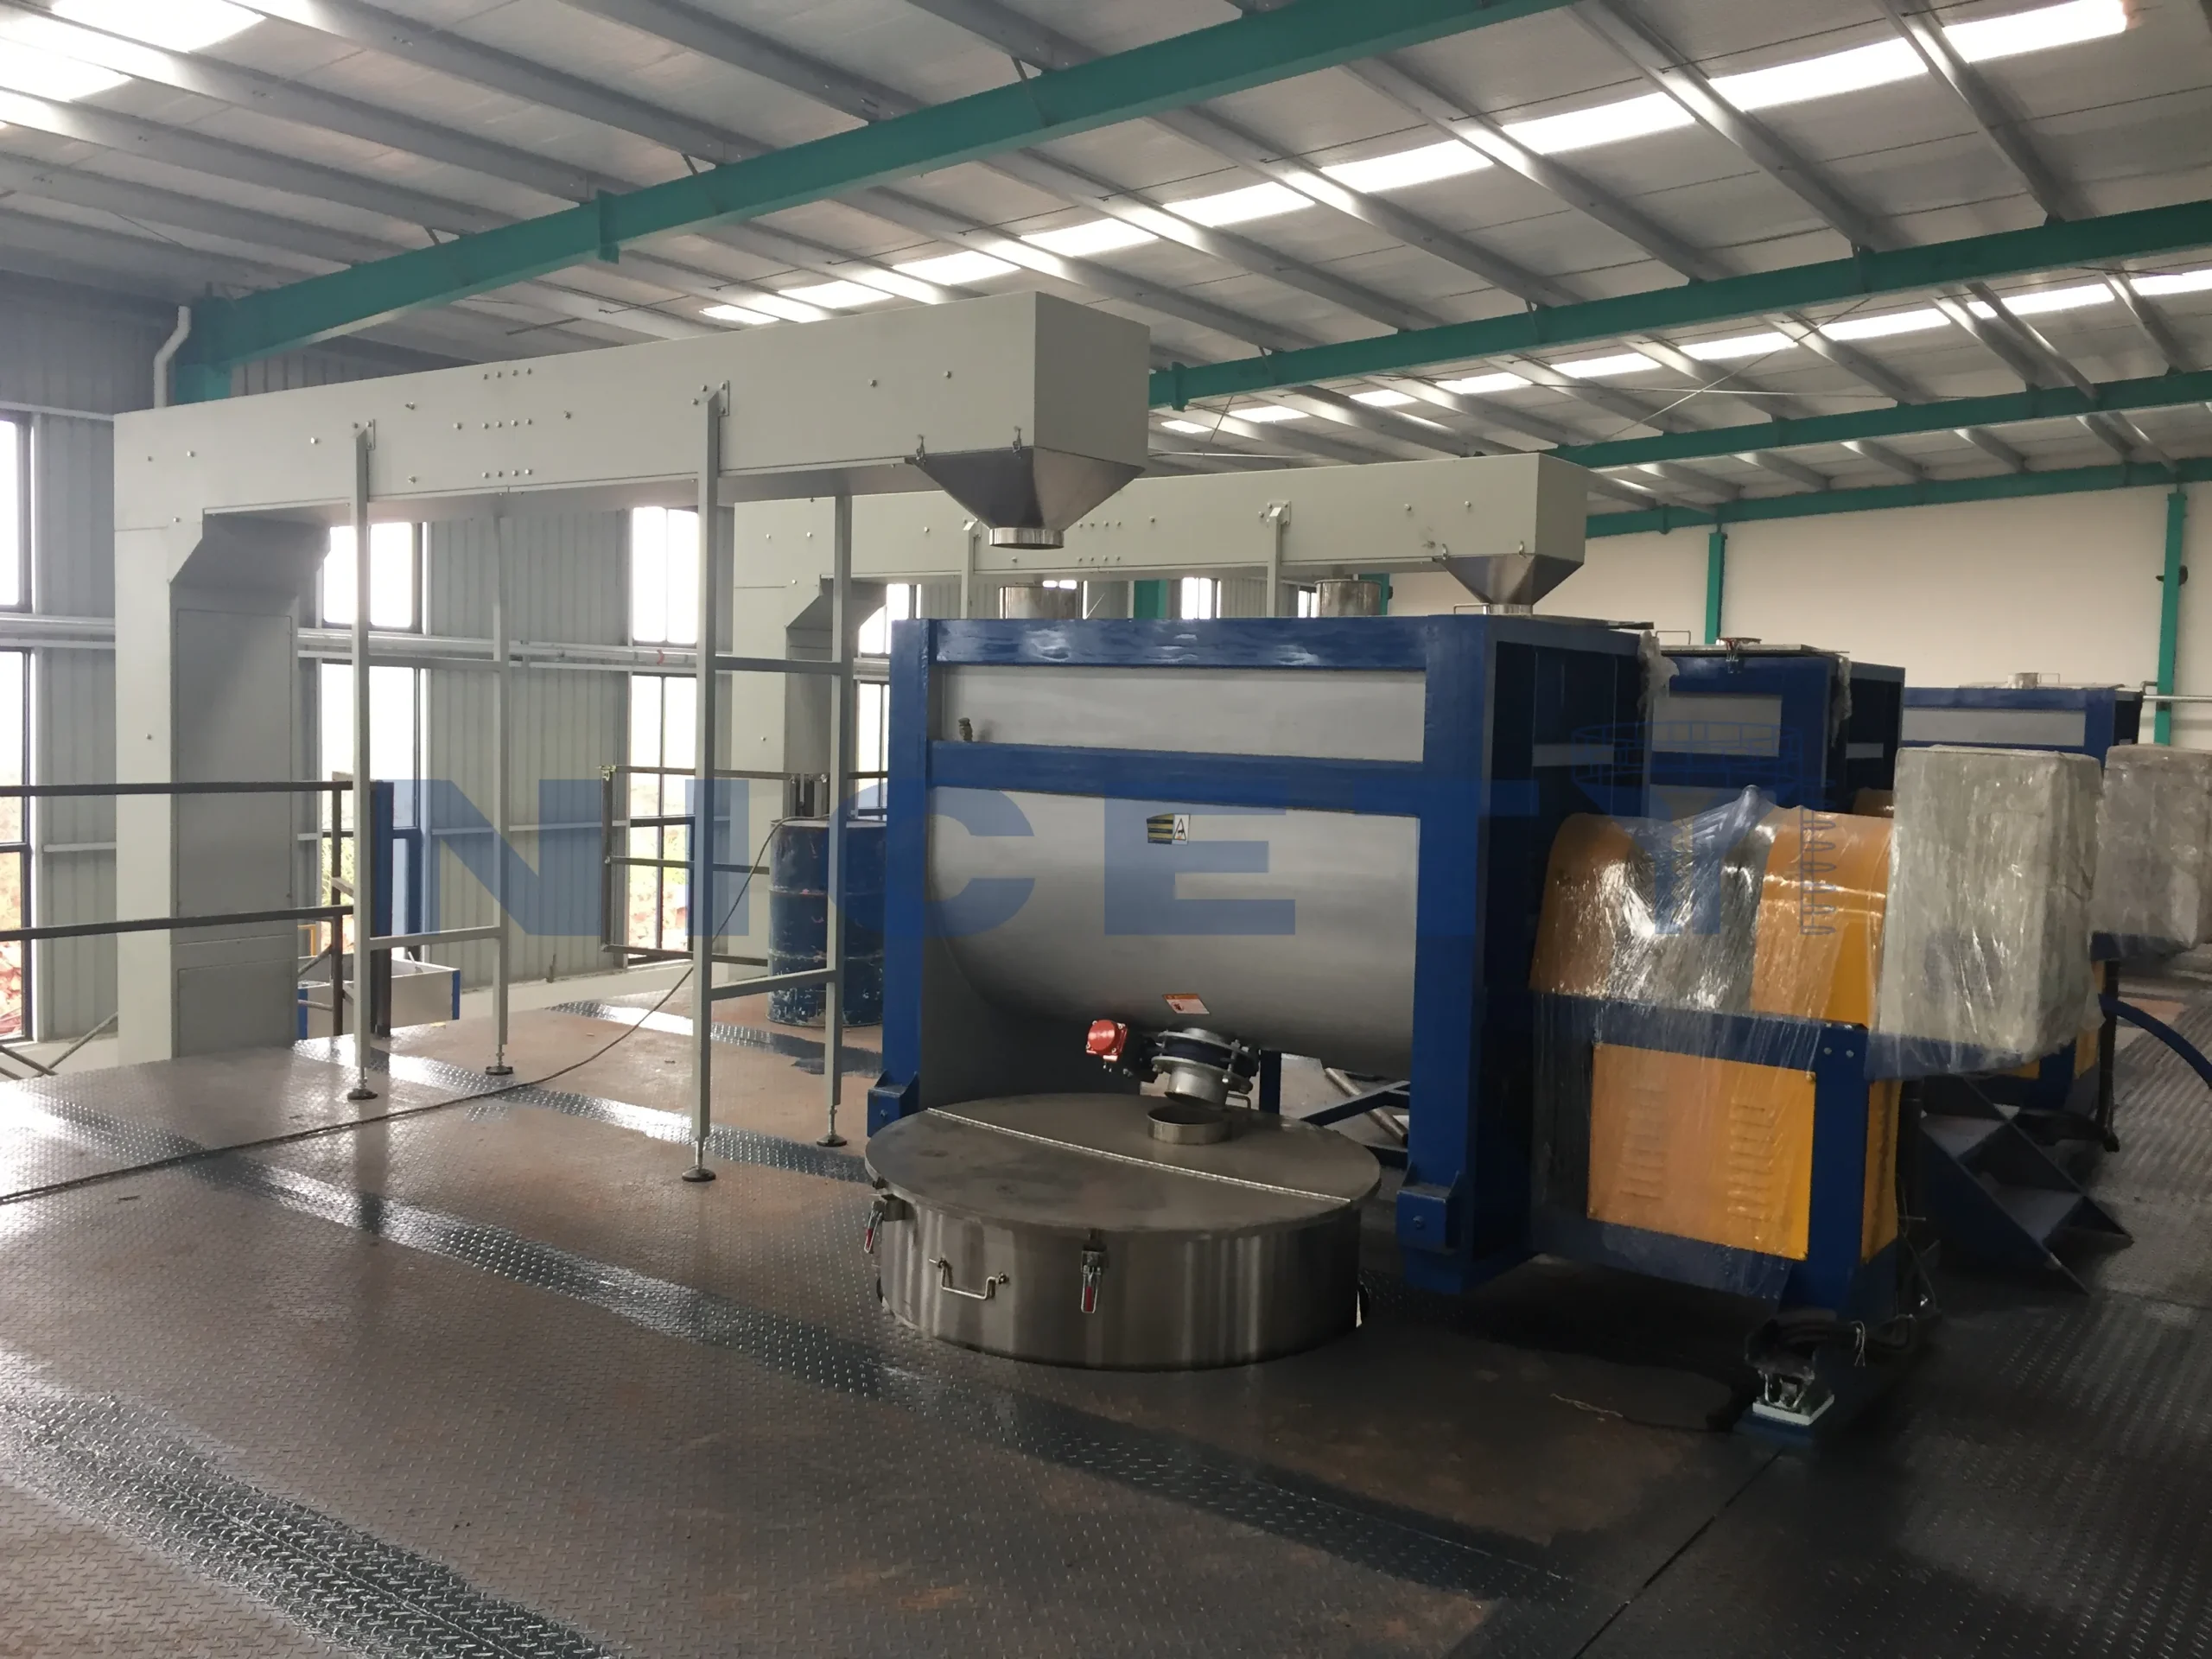
Fotos do tipo de cenário autorizadas para publicação; as imagens de um projeto concreto figuram no seu registro de projeto.


O cenário
Plantas de polimerização de poliuretano termoplástico (TPU), compounders por contrato e fabricantes de matéria-prima para calçados/mangueiras que produzem grânulos de TPU grau poliéster e poliéter, exigindo controle rigoroso de odor e alta homogeneidade entre lotes.
Grânulos esféricos ou microgrânulos de TPU uniformes, de livre escoamento e sem pó, com odor zero e homogeneidade consistente entre lotes, embalados em sacos de 25 kg com barreira de umidade em folha de alumínio ou tambores lacrados, certificados para extrusão de tubos em alta velocidade, moldagem por injeção e espumação de beads supercrítica.
Obter peletização submersa contínua e ininterrupta de TPU pegajoso e sensível ao cisalhamento, sem congelamento da matriz, zero arraste de faca, grânulos esféricos completamente secos (umidade superficial ≤ 0,03%), exaustão de fábrica limpa e sem odor por abatimento de VOC, e mistura de lotes homogênea e sem aderência em misturadores horizontais de baixo cisalhamento.
Processo
O fluxo é a forma habitual do cenário; as máquinas de cada passo são escolhidas por projeto — ver as soluções abaixo.

Alimentação e transferência de material
Dosa as resinas de TPU base e os aditivos funcionais por meio de dosadores gravimétricos por perda de peso na garganta de alimentação da extrusora de dupla rosca.
Compounding
Plastifica o TPU sob cisalhamento suave; a desgaseificação a vácuo em múltiplos respiros (-0,095 MPa) remove a umidade volátil e os monômeros residuais.
Extrusão e processamento no estado fundido
Desacopla as flutuações de pressão da extrusora e entrega fluxo de fundido laminar e constante à cabeça circular da matriz.
Peletização
Extruda o fundido por uma matriz circular isolada para uma câmara de corte com água fechada, cisalhado instantaneamente em gotas por facas rotativas de alta velocidade.
Resfriamento
Um fluxo turbulento de água gelada resfria bruscamente as gotas fundidas em esferas sólidas e as conduz a uma desidratadora centrífuga de alta velocidade.
Tratamento pós-peletização
Uma peneira vibratória fechada de dupla bandeja retém os raros aglomerados superdimensionados e remove os microfinos antes do pós-tratamento.
Tratamento pós-peletização
Coifas em pressão negativa nos respiros de vácuo da extrusora, na coifa da matriz e na secadora centrífuga extraem fumos de processo, traços de isocianato e aerossóis odoríferos para uma unidade de filtração fotolítica e carvão ativado em múltiplos estágios.
Mistura
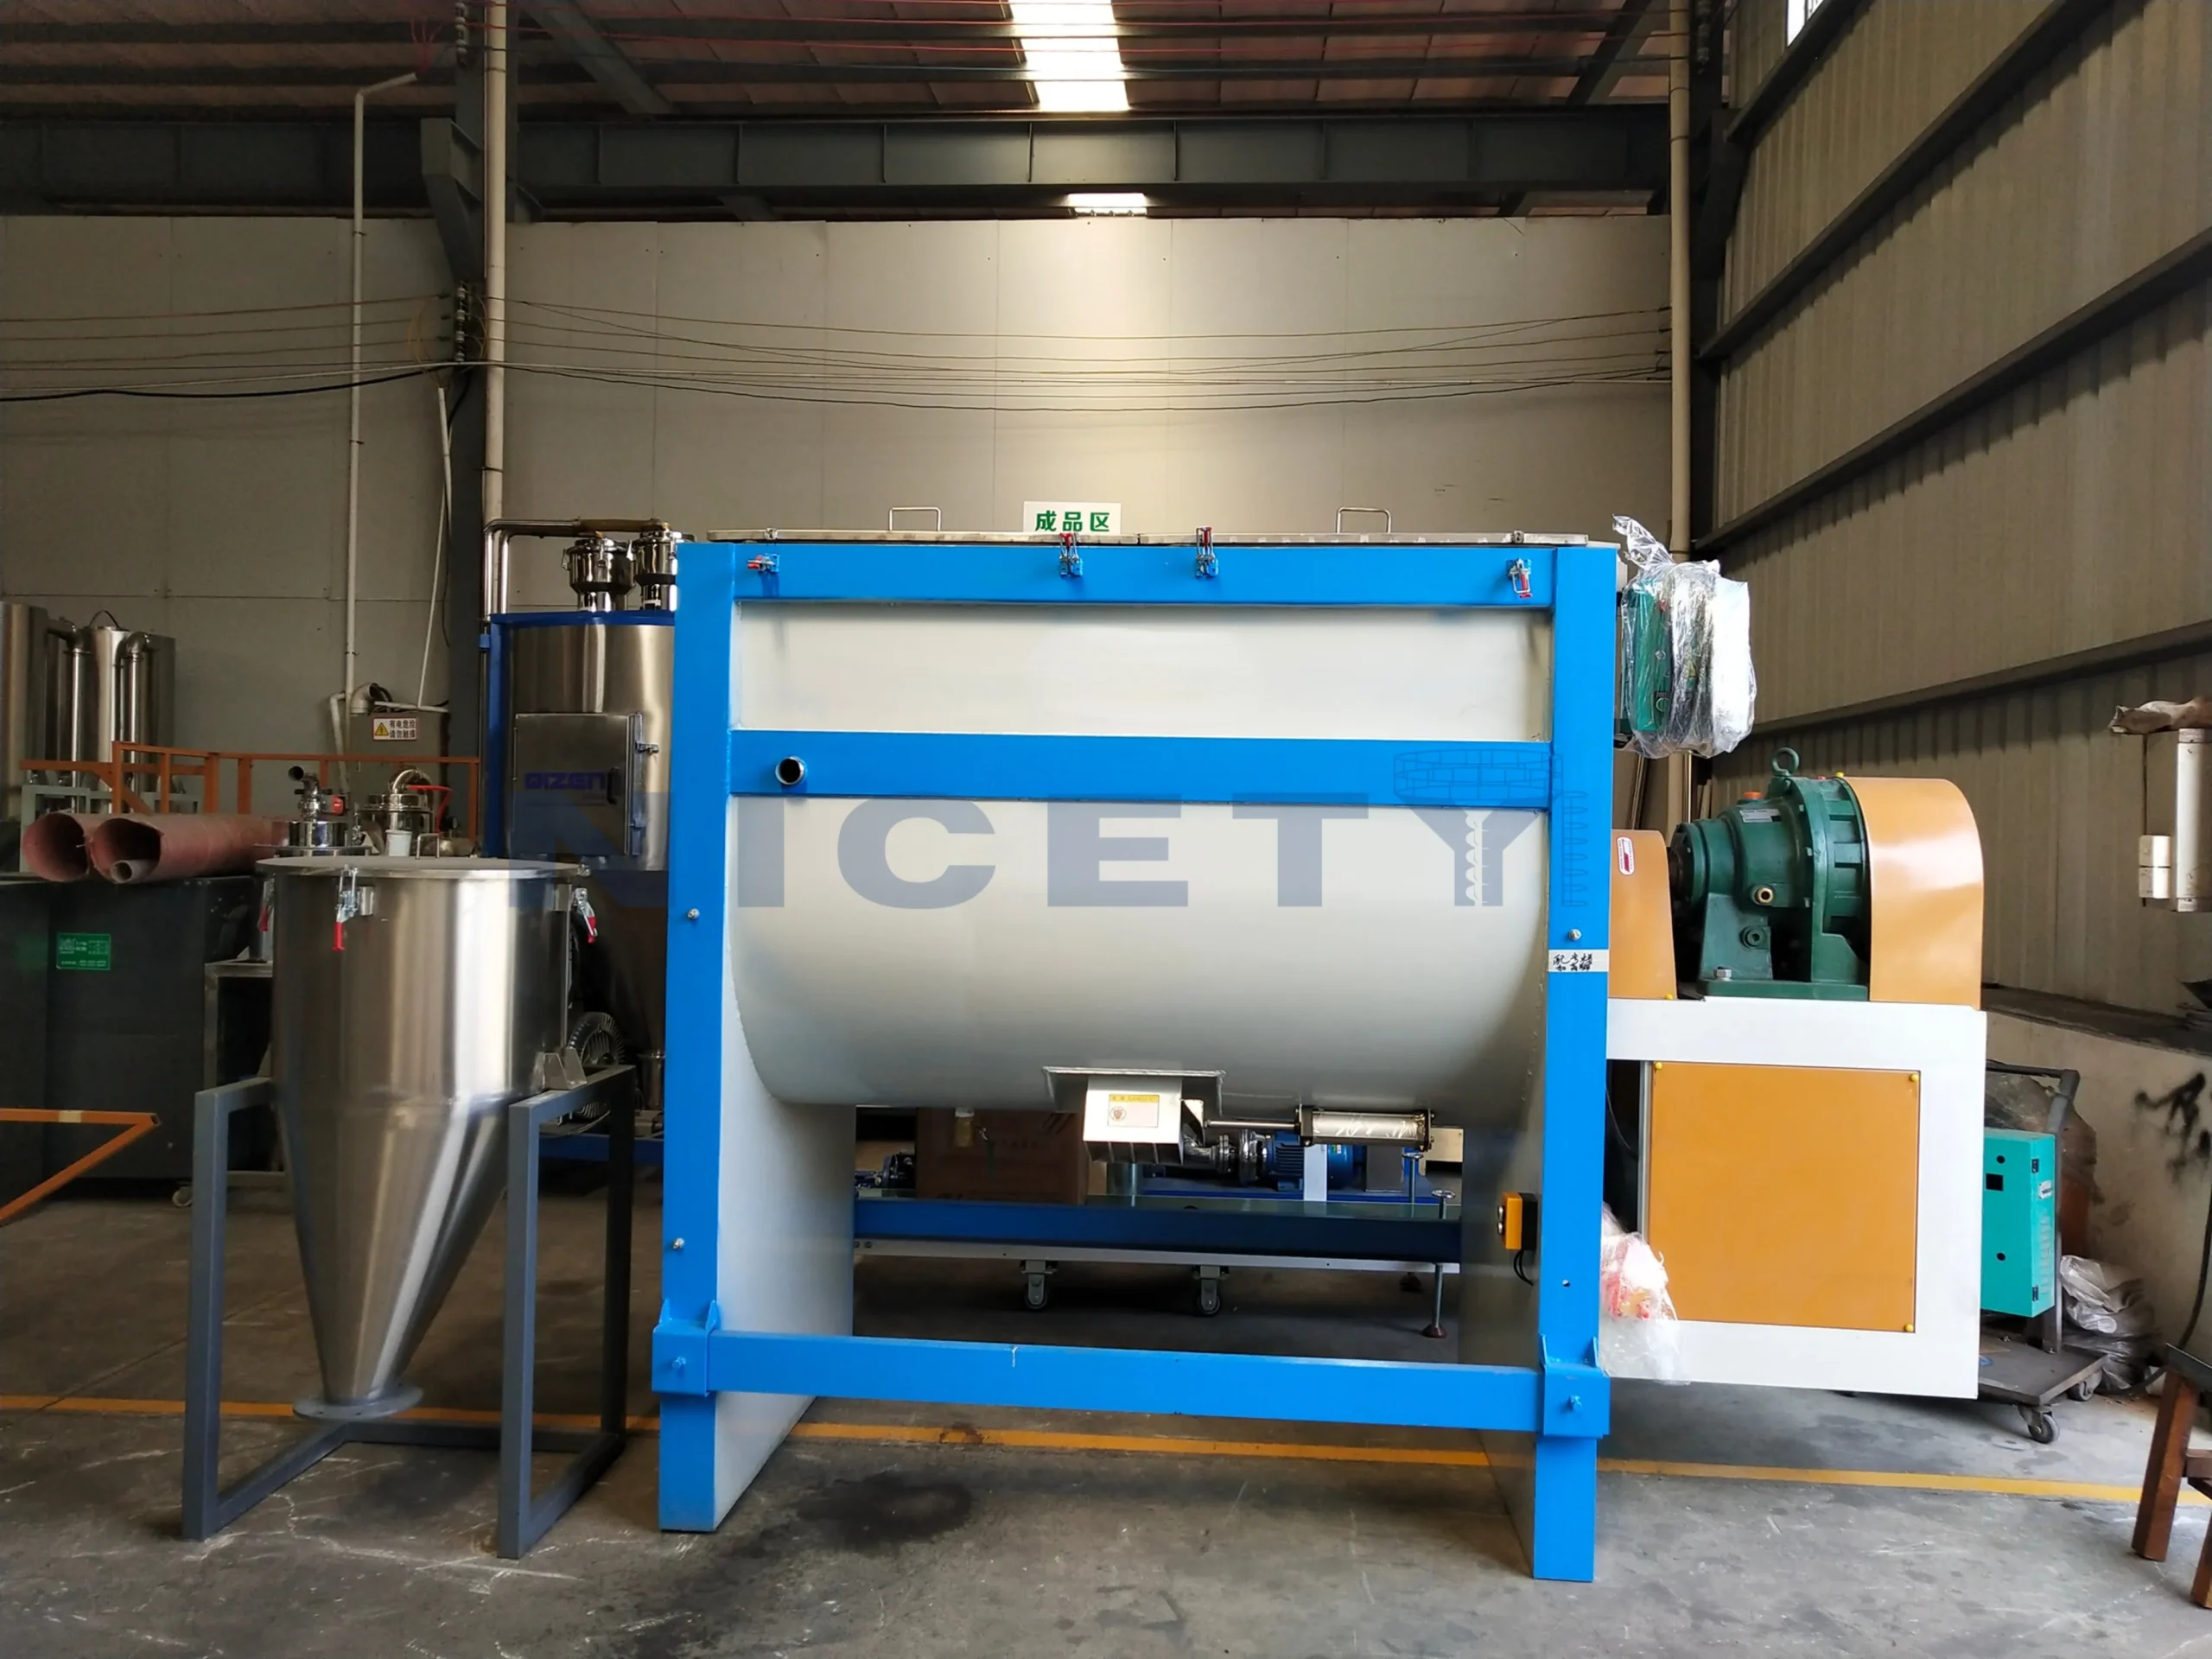
Descarrega os grânulos secos de TPU em um misturador horizontal de fitas de baixa rotação para homogeneização entre lotes e aplicação de agente antibloqueio; substitui estritamente os misturadores verticais de alta velocidade para evitar aquecimento por atrito e aderência do elastômero na rosca.
Para onde ir a seguir
Aqui só são listadas as nossas próprias soluções e máquinas. Uma linha completa pode também precisar de equipamentos que não fabricamos — isso é especificado por projeto.
Solução
Sistema fechado de peletização submersa e água gelada de precisão para TPE, TPU, EVA e adesivos hot-melt macios, eliminando o borramento da matriz e…

Solução
Sistema integrado de desidratação pós-peletização, resfriamento em espiral vertical e classificação por peneira múltipla para eliminar umidade superficial, aglomeração a quente e finos fora…

Equipamento
Extrusora de dupla rosca corrotante paralela, modular e de alto torque, para masterbatch, carga mineral, liga de polímeros e extrusão reativa.
Equipamento
Sistema de peletização submersa com corte no cabeçote submerso para a produção de granulados esféricos sem pó e de alta vazão de TPU, TPE,…

Equipamento
Máquina desidratadora centrífuga vertical de alta velocidade para a separação sólido-líquido contínua e de alta eficiência da suspensão de granulados de peletização subaquática e…
Equipamento
Chiller industrial de água para linhas de compoundagem e pelletização de plásticos, fornecendo água de processo resfriada com controle de precisão para eliminar gargalos…
Equipamento
Peneira vibratória linear industrial para linhas de peletização de plásticos, com classificação multifração contínua para reter aglomerados e eliminar finos e pó.
Equipamento
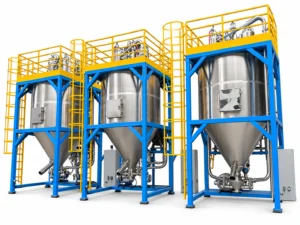
Sistema contínuo em linha e por batelada de desvolatilização térmica, homogeneização pneumática não destrutiva e remoção de odores para pellets plásticos, resinas recicladas PCR…

Equipamento
Misturador horizontal de fitas helicoidais duplas de fluxo contrário para a mistura por batelada por convecção de granulados de polímero, pós, material moído e…
Material
As propriedades aqui indicadas são as que determinam as questões sobre o equipamento — são confirmadas por projeto, a partir de amostras quando é relevante.
Matérias-primas de poliuretano termoplástico: polióis poliéster, polióis poliéter, diisocianatos (MDI/TDI), extensores de cadeia (1,4-butanodiol BDO), grânulos de TPU virgem, auxiliares de processamento, masterbatches de cor, antioxidantes e estabilizantes UV. Altamente higroscópico; teor de umidade inicial de 0,1%–0,5%. Sensível ao cisalhamento por atrito e à aderência térmica durante a mistura pós-peletização.
Requisitos
1. Controle de temperatura de baixo cisalhamento e alta dispersão: perfil de rosca específico com elementos de transporte distribuído e amassamento suave evita sobreaquecimento por cisalhamento; as temperaturas do cilindro são estritamente zoneadas entre 170 °C e 220 °C para eliminar a cisão de cadeia do poliuretano.
2. Desacoplamento de pressão por bomba de engrenagem: uma bomba de engrenagem de fundido de alta precisão instalada entre a extrusora e a cabeça da matriz desacopla as pulsações da extrusão, entregando pressão laminar constante e sem pulsações à face submersa da matriz.
3. Matriz termicamente isolada: insertos de orifício isolados com cerâmica/Hastelloy impedem que a água gelada congele o fundido dentro dos furos da matriz (congelamento da matriz), enquanto o avanço automático pneumático das facas mantém contato de corte uniforme no microgap.
4. Água gelada de processo em circuito fechado: o chiller industrial fornece água a 12 °C–18 °C (±0,5 °C) para resfriar imediatamente as gotas pegajosas de TPU em esferas sólidas, sem cavitação vazia nem distorção térmica.
5. Abatimento ativo de VOC em múltiplos estágios: coletores de exaustão fechados nos respiros de vácuo da extrusora e nas exaustões de vapor da desidratadora capturam isocianatos voláteis, aerossóis de craqueamento térmico e odores pungentes, tratando-os por fotólise UV e adsorção em carvão ativado antes da liberação atmosférica.
6. Homogeneização horizontal obrigatória para elastômeros: elastômeros termoplásticos NÃO DEVEM usar misturadores verticais de hélice de alta velocidade; altas rotações geram calor de atrito severo ao longo do eixo central, fazendo os grânulos de TPU elastomérico amolecerem e cozinharem/aderirem dentro da carcaça da rosca, criando bloqueios catastróficos e limpeza quase impossível. A mistura horizontal de fitas, suave e de baixa velocidade, é estritamente necessária para obter distribuição homogênea de masterbatch sem elevação de temperatura por atrito.
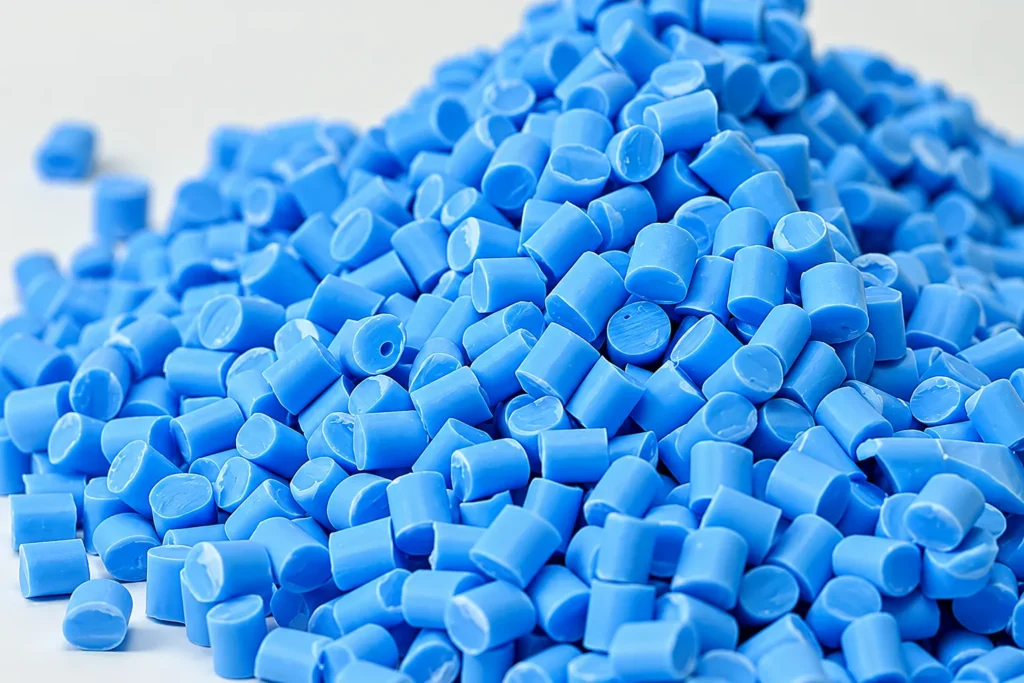
Morfologia dos grânulos: grânulos perfeitamente esféricos ou em forma de lente (Ø2,0–3,0 mm ± 0,1 mm, ou microgrânulos Ø1,2–1,8 mm); 100% livres de duplas aglomeradas, vazios internos ou caudas.
Umidade residual: umidade superficial ≤ 0,03% (300 ppm) na descarga da desidratadora centrífuga.
Transparência óptica e pureza: zero olhos de peixe, géis não fundidos, bolhas ou amarelamento térmico (índice de amarelamento YI ≤ 1,5).
Homogeneidade e consistência: zero aglomeração ou marcas de aderência induzidas por calor de atrito durante a mistura de lotes; CV (coeficiente de variação) da dispersão de aditivo/cor ≤ 1,5% na batelada.
Conformidade de VOC e odor: concentração de VOC fugitivo na fábrica ≤ 2,0 mg/m³; exaustão em conformidade com normas industriais de emissão e limites de concentração de odor.
Seleção
São as questões em que se baseia um orçamento — respondê-las desde o início encurta a primeira rodada.
Adequação
Os limites fazem parte do cenário: evitam que se orçamente um equipamento para um caso que não pode servir.
Melhor aplicação para fabricantes de poliuretano termoplástico (TPU) que produzem graus de base poliéster e poliéter de Shore 60A a 98A para beads espumados de calçados (E-TPU), tubos pneumáticos, mangueiras hidráulicas, cateteres médicos, revestimentos de filmes e adesivos hot-melt, onde o corte convencional por fio falha pela pegajosidade e pelo estiramento do fio, e onde se exigem normas rigorosas de emissão de VOC e homogeneização uniforme entre lotes.
Requer avaliação ao processar TPU ultramacio (dureza Shore < 60A) ou poliuretanos hot-melt de alta pegajosidade, casos em que aditivos antaderentes específicos na água de processo, resfriamento de água refrigerada abaixo de 10 °C e configurações modificadas de matriz com microfuros são obrigatórios para evitar a aglomeração dos grânulos.
Não indicado para poliuretanos termofixos de moldagem por injeção reativa (RIM / espuma PUR) nem para polímeros rígidos de altíssima temperatura que exigem processamento acima de 330 °C. Também estritamente inadequado para misturadores verticais de hélice de alta velocidade, devido à fusão por atrito do elastômero e ao travamento da rosca.
Variantes
Uma variante só é documentada quando o processo e a decisão diferem efetivamente.
TPU poliéster ou poliéter formulado para espumação física com CO2 / N2 supercrítico de beads para entressolas de calçados esportivos (E-TPU).
Exige insertos de matriz com microfuros (Ø0,8–1,2 mm), cabeçote de corte submerso de alta rotação (até 4.500 rpm), bomba de engrenagem de fundido de alta precisão, captura de VOC em linha na desgaseificação/cabeça da matriz e mistura horizontal suave de fitas para garantir zero aglomeração dos beads.
Microgrânulos uniformes (Ø1,2–1,8 mm) com distribuição granulométrica estreita, zero microvazios internos e superfícies de corte limpas.
Graus de TPU poliéter (Shore 85A a 98A) formulados para mangueiras de ar pneumáticas, tubos hidráulicos e cateteres médicos que exigem alta pressão de ruptura e resistência à hidrólise.
Emprega desgaseificação a vácuo profunda em múltiplos respiros (-0,095 MPa) acoplada à recuperação de VOC, filtração com telas de malha fina e homogeneização horizontal em circuito fechado antes da embalagem com barreira de umidade.
Grânulos cilíndricos ou esféricos cristalinos, sem amarelamento (Ø2,5–3,0 mm), com zero olhos de peixe, zero odor residual e consistência rigorosa de MFI entre lotes.
Antes do contato
Solicitar orçamento Envie estes pontos com o seu contato; assim o cenário pode ser orçamentado com base na sua linha, e não numa suposição.
Informe-nos o material, o processo e o resultado que você precisa alcançar. Os detalhes técnicos podem ser completados mais tarde, em conjunto com a nossa equipe de vendas.