Equipamento auxiliar e sistemas integrados
e-mail [email protected] Idioma EN ES PT

Solução

Sistema fechado de peletização submersa e água gelada para elastômeros termoplásticos

Sistema fechado de peletização submersa e água gelada de precisão para TPE, TPU, EVA e adesivos hot-melt macios, eliminando o borramento da matriz e a aglomeração de grânulos.

  • Resfriamento
  • Extrusão e processamento no estado fundido
  • Peletização
  • Tratamento pós-peletização
  • Modernização de linha existente
  • Nova linha de produção
  • EVA (etileno-acetato de vinila)
  • POE (poliolefina elastômero)
  • Elastômero termoplástico
  • TPE (elastômero termoplástico)
  • TPU (poliuretano termoplástico)
  • TPV (elastômero termoplástico vulcanizado)
  • Grânulos
  • Resfriamento insuficiente
  • Capacidade da linha limitada pelos auxiliares
  • Aderência e aglomeração
Escopo da solução
Sistema multifunção
Fluxo e instalação
Contínuo · Em linha
Capacidade
150–2000 kg/h

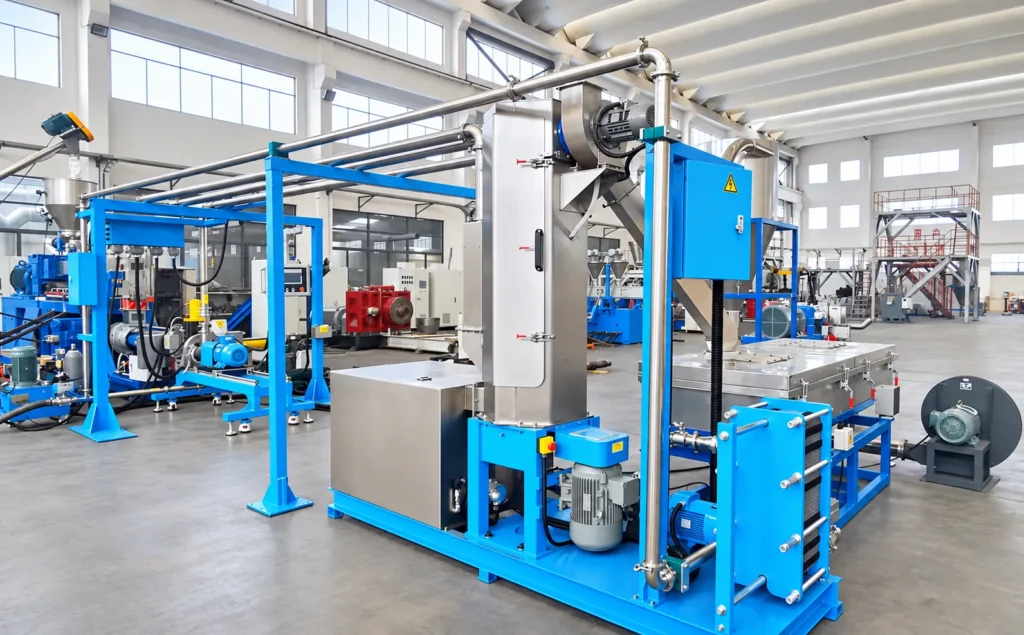
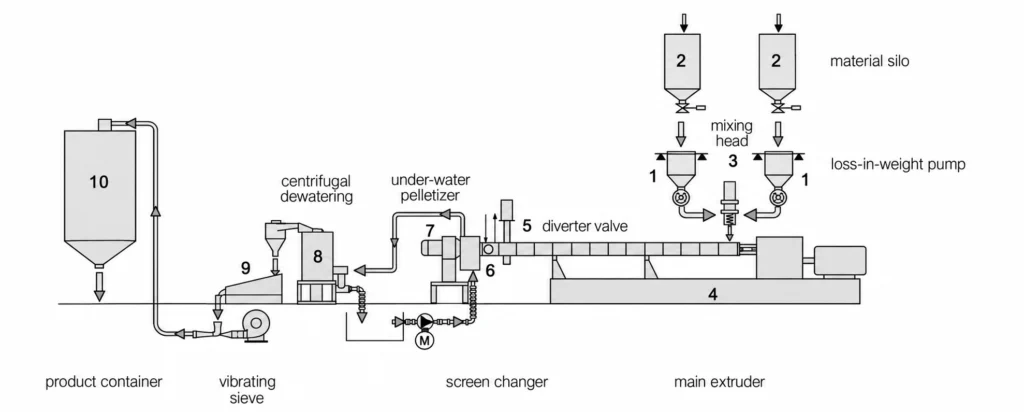
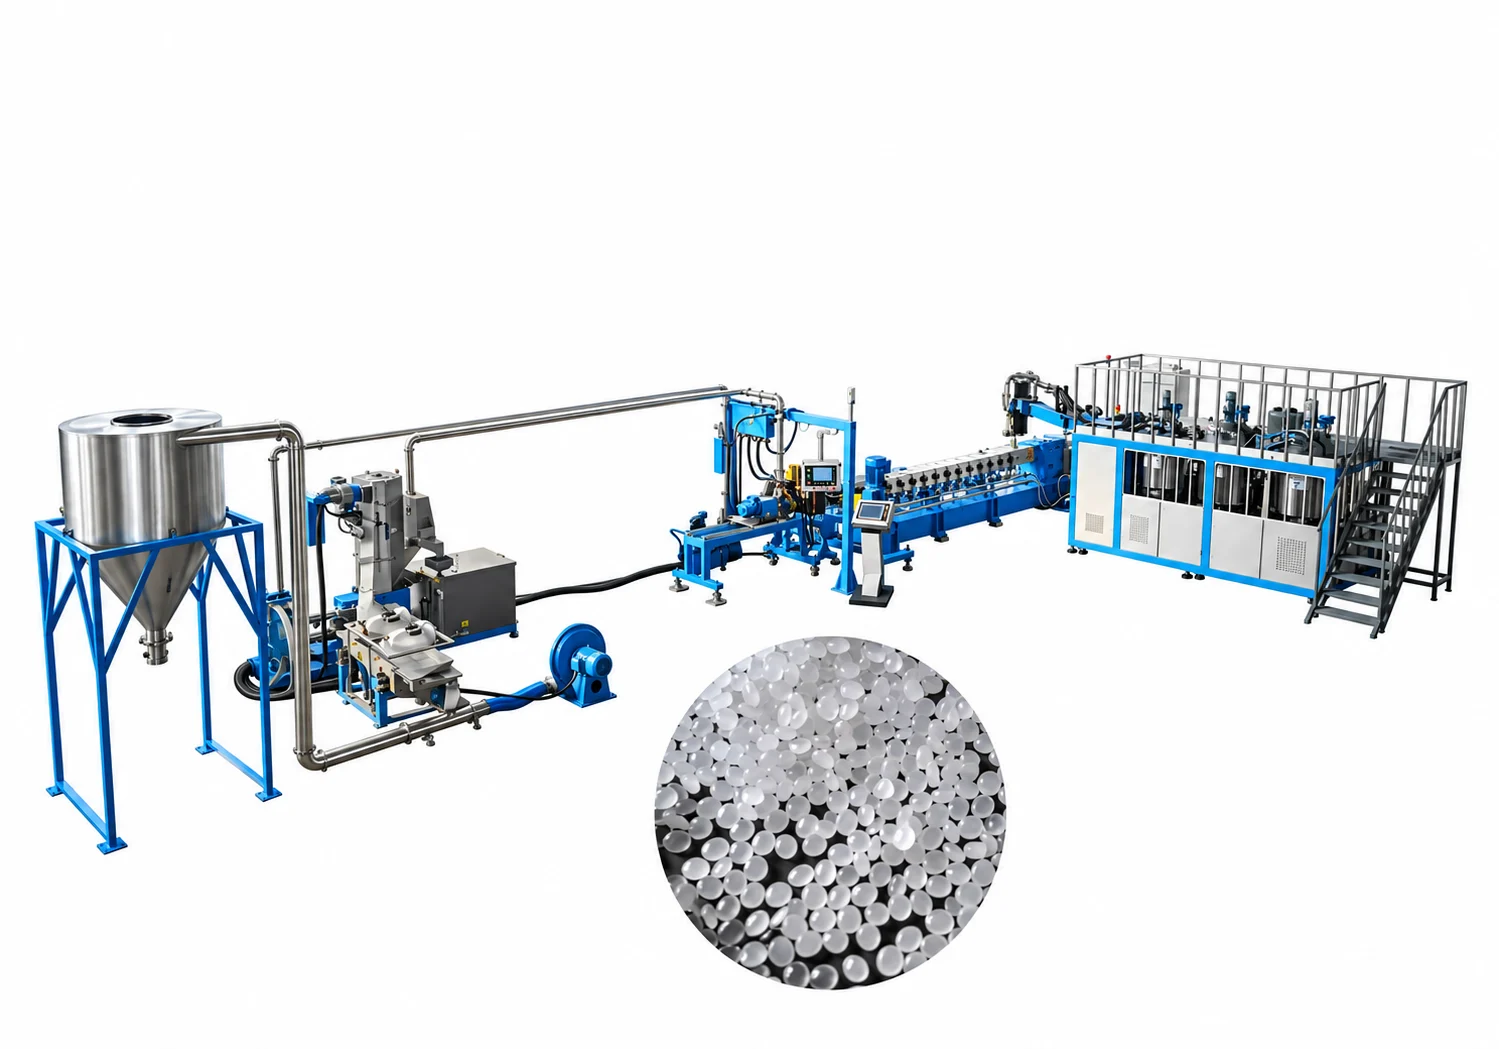
Esta solução estabelece um sistema especializado de peletização submersa em circuito fechado e de gestão térmica da água de processo, projetado especificamente para elastômeros termoplásticos (TPE, TPU, TPV), elastômeros de poliolefina (POE), EVA de alto teor de VA e adesivos hot-melt sensíveis à pressão. Integrando uma câmara de corte submersa fechada (peletizador submerso), tubulação de água em derivação de alta pressão, secador centrífugo de desidratação em linha e um chiller industrial dedicado em circuito fechado, ele entrega congelamento superficial instantâneo e corte de precisão para polímeros que não podem ser processados por corte de fio ou por anel de água tradicional.

Elastômeros macios com baixa dureza Shore (< 85A), baixos pontos de fusão ou alta pegajosidade apresentam desafios de processamento notórios. Quando cortados em peletizadores de fio, os fios elastoméricos esticam como elásticos, quebram de forma irregular, enrolam nos rolos de alimentação ou grudam no banho de resfriamento. Em sistemas de face de matriz com anel de água, o fundido quente e pegajoso borra a placa da matriz e se funde nas lâminas de corte, provocando paradas catastróficas da linha. Ao imergir as lâminas rotativas de alta velocidade diretamente contra uma placa de matriz termicamente isolada, dentro de um fluxo de água gelada de alta velocidade, esta solução congela instantaneamente as gotas de fundido em microesferas ou minigrânulos perfeitamente uniformes, evitando aglomeração e ruptura de fio.

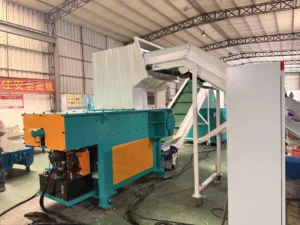
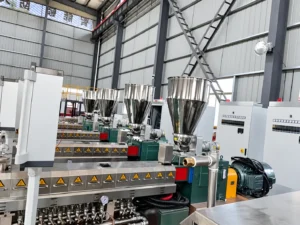
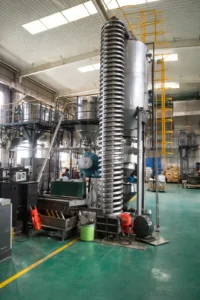
Fotos

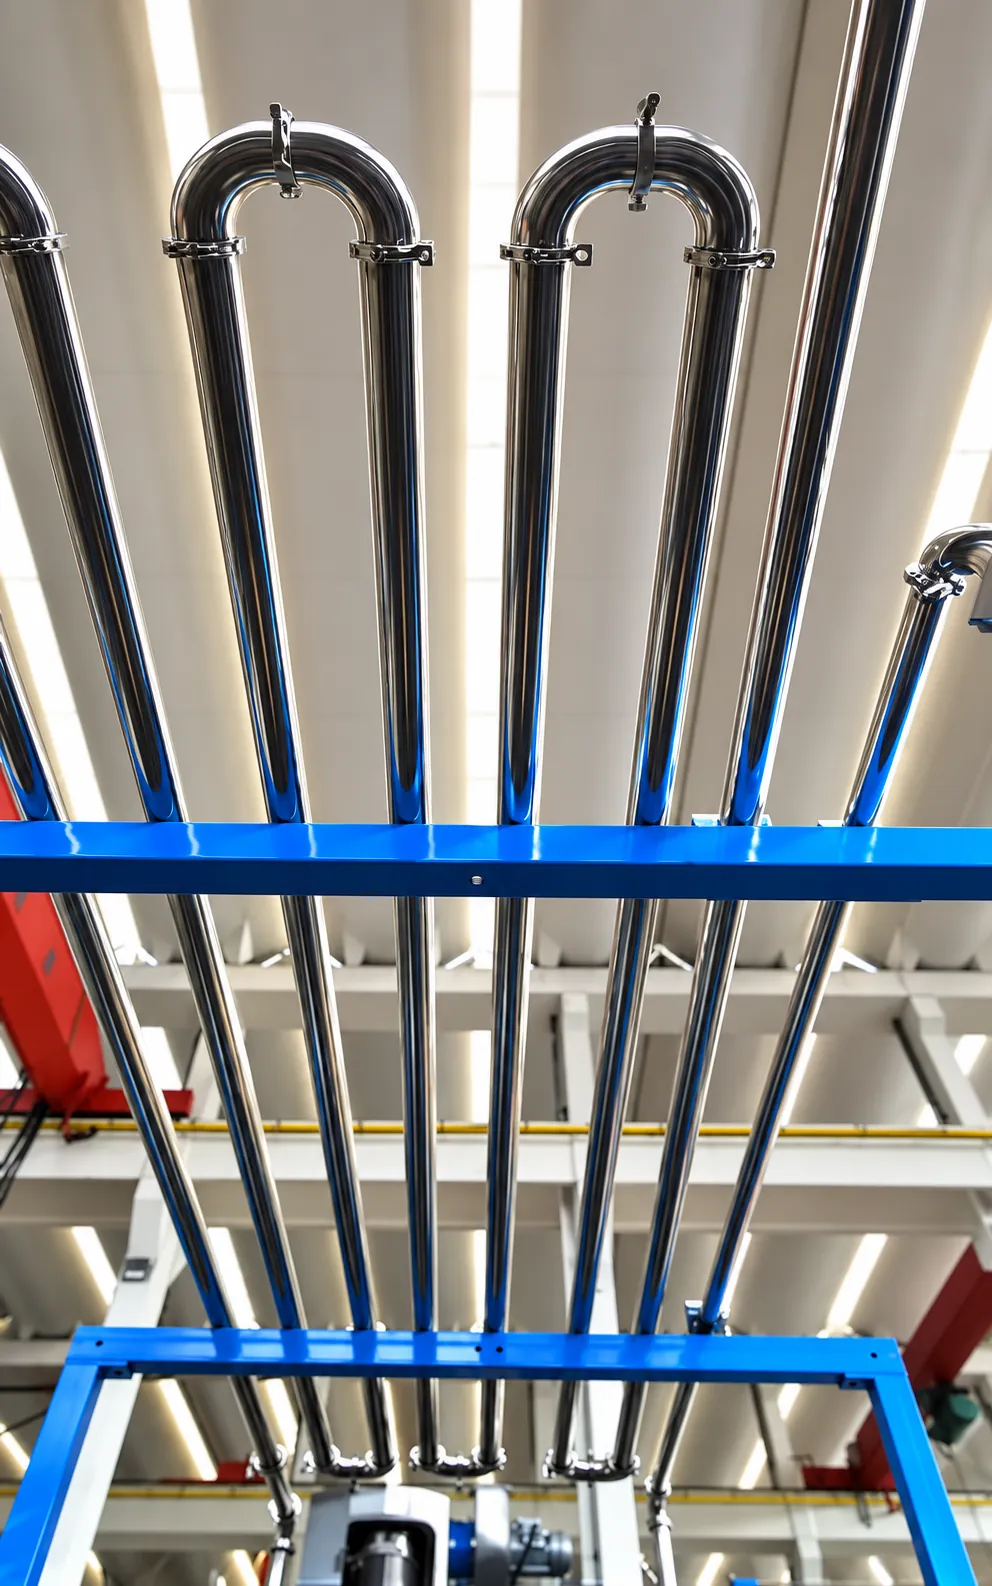
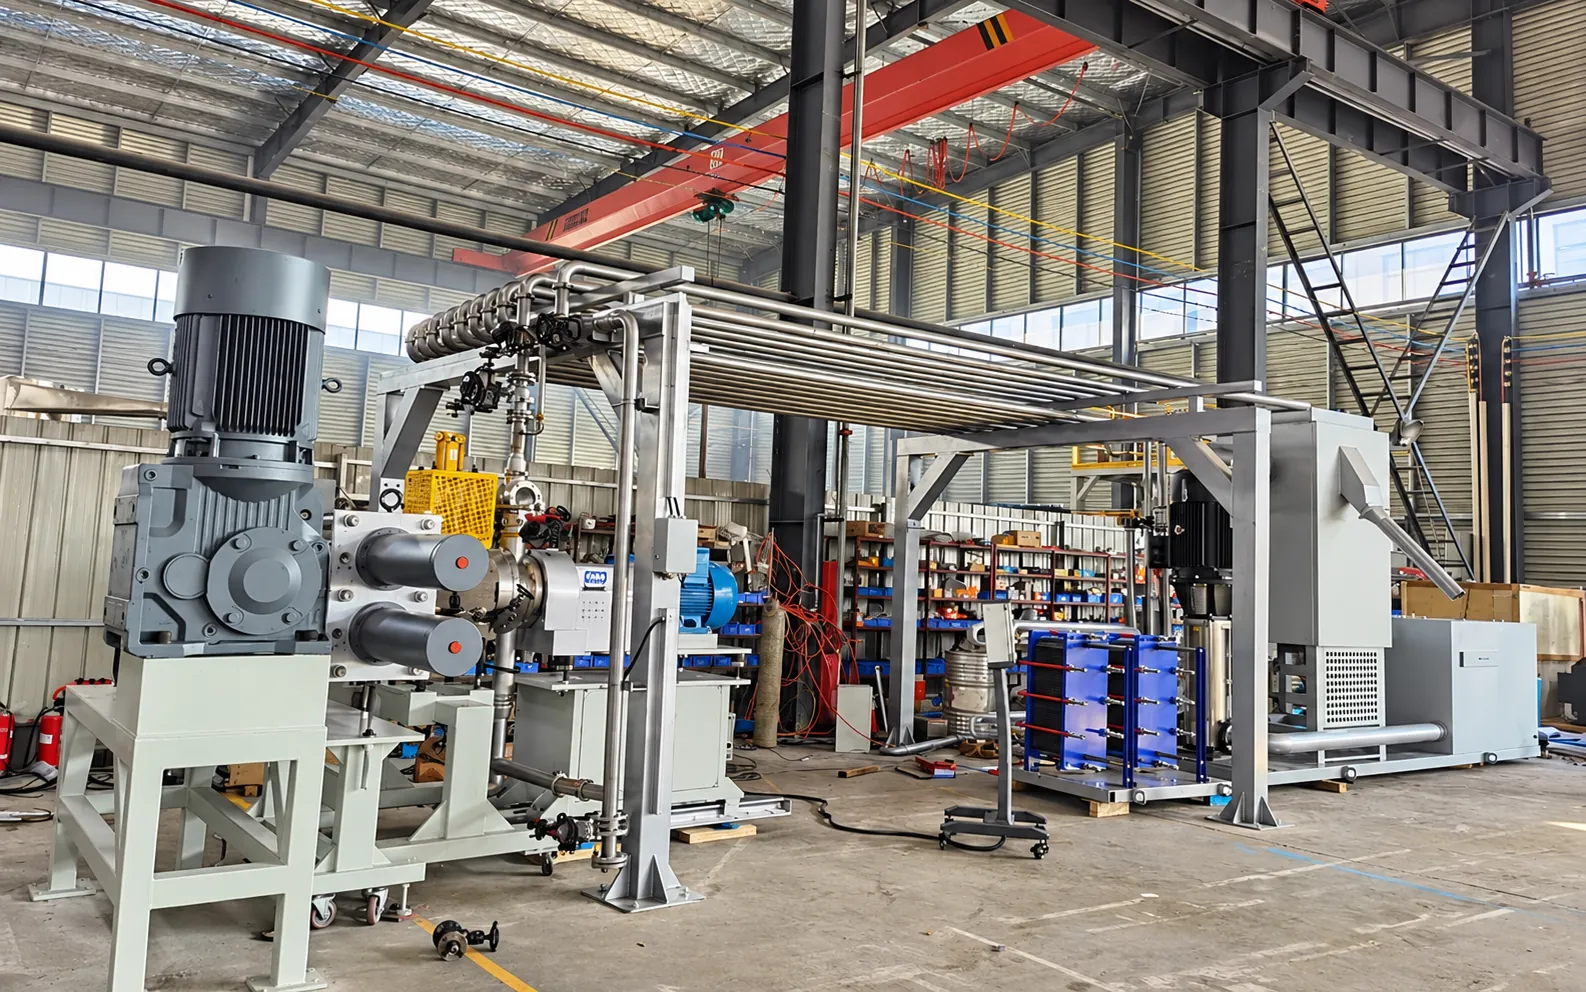
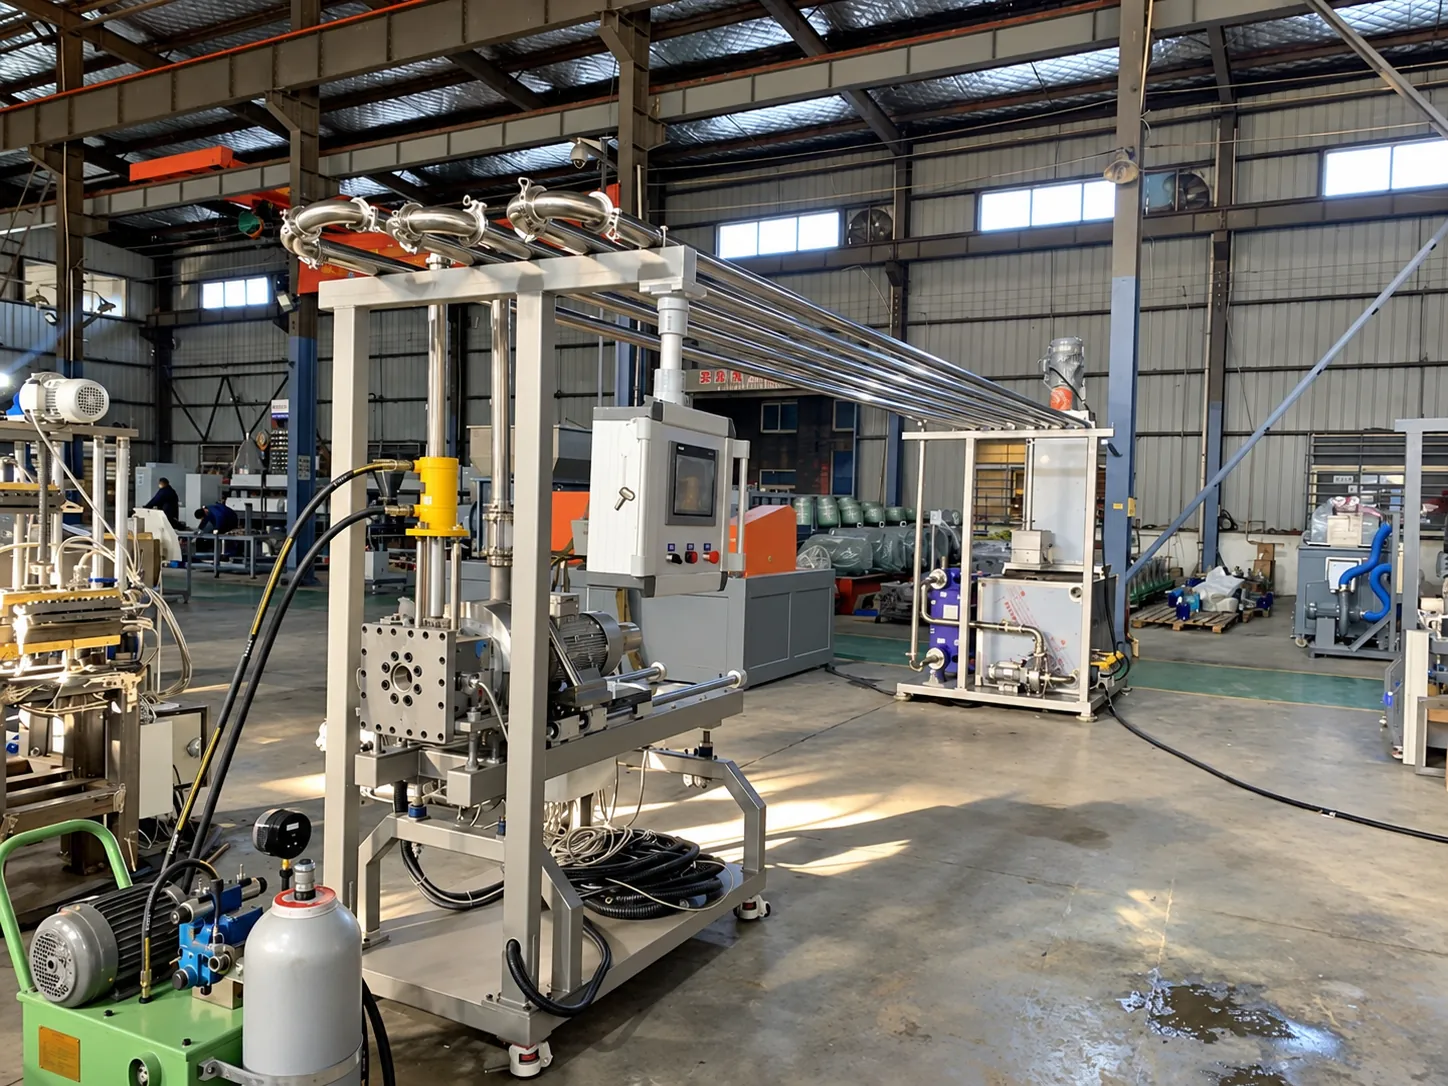
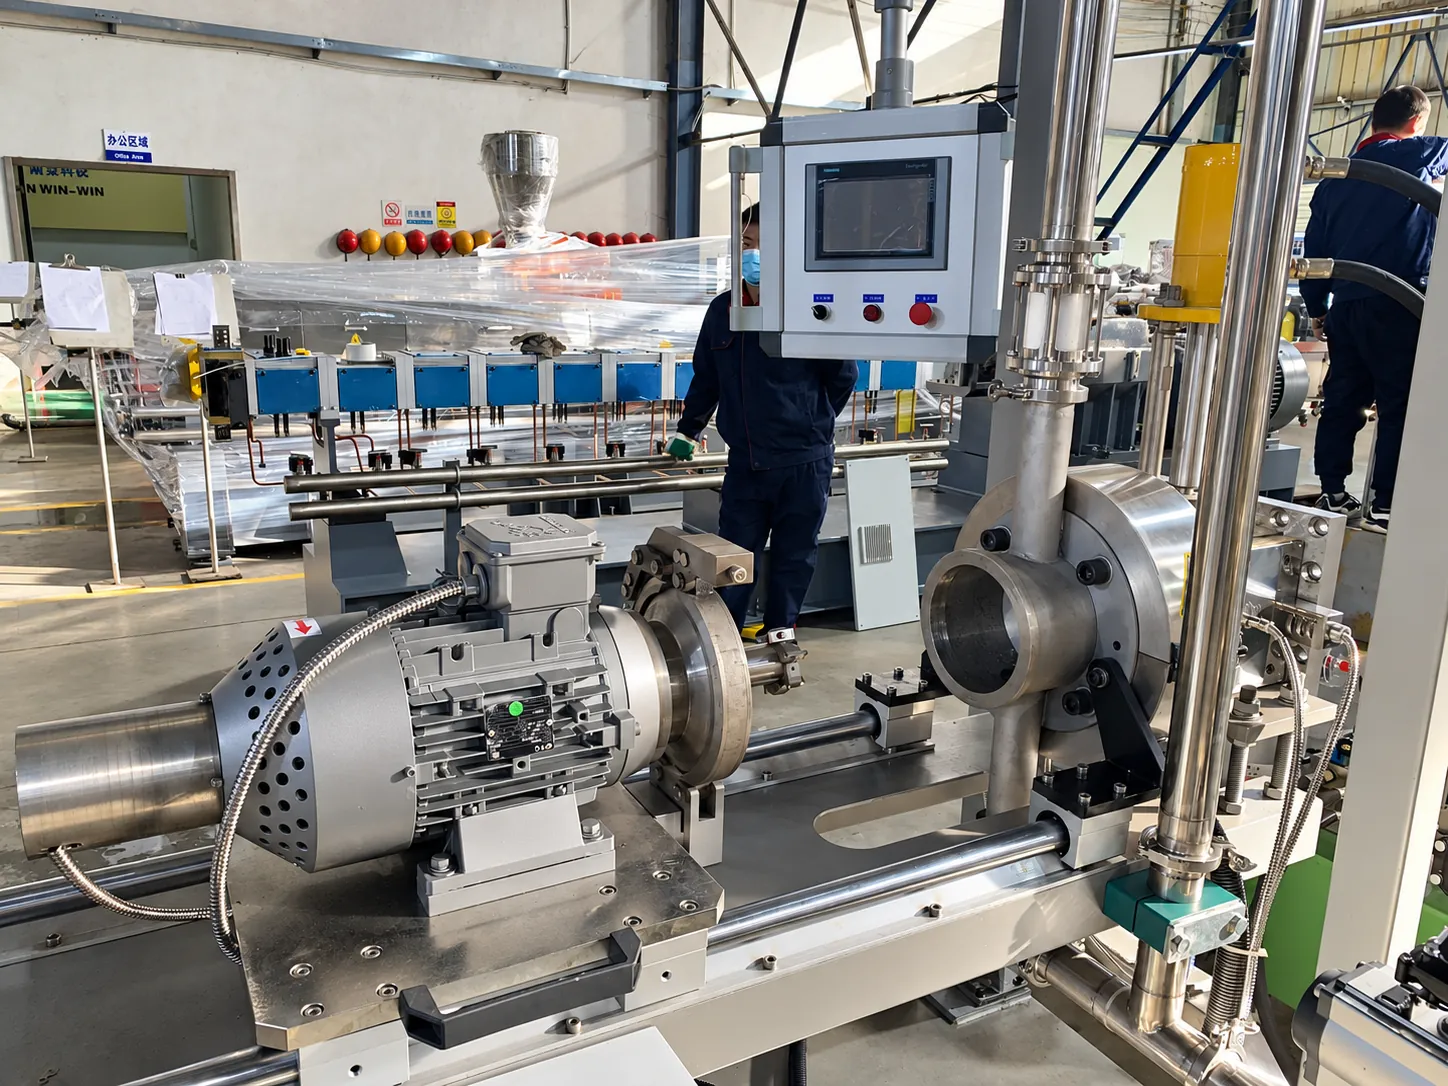
A seção na oficina

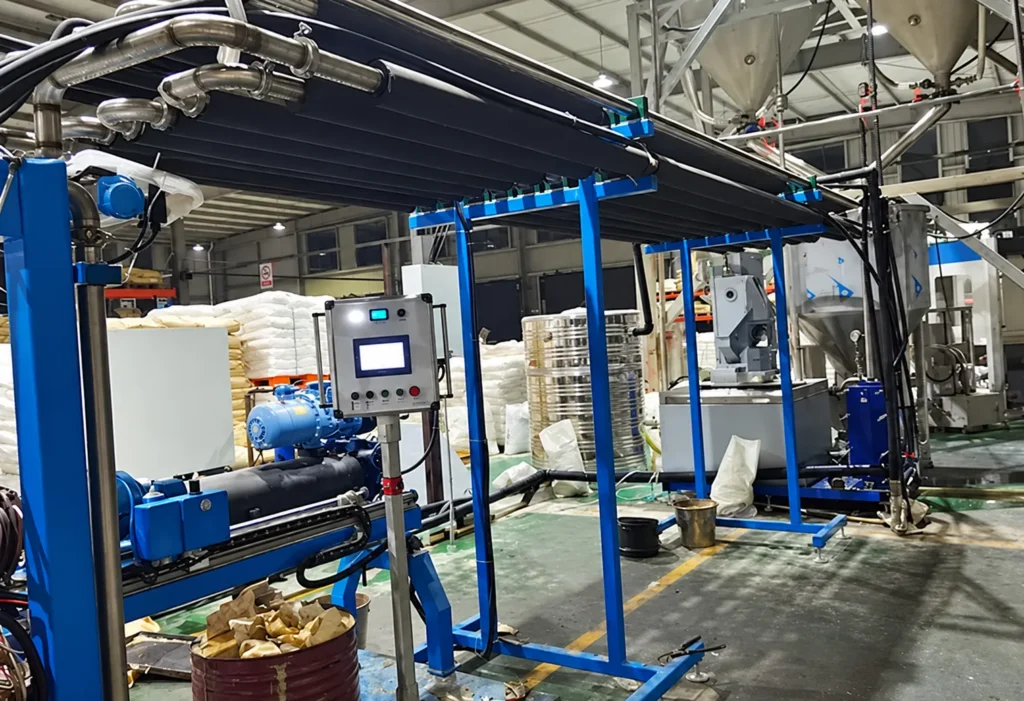
Vistas da seção como ela é construída, na nossa oficina ou no local. Abra uma imagem para ver o enquadramento completo.

O problema

O que a seção muda

Elimina o estiramento de fio e o borramento da matriz em TPE, TPU e adesivos hot-melt macios, produzindo grânulos esféricos que não grudam.

Onde o cliente começa

Compounders que tentam produzir TPE/TPU/EVA macios em linhas tradicionais de fio sofrem paradas contínuas de produção. Os fios afinam, esticam e rompem dentro do banho de água, exigindo reenfiação manual pelos operadores a cada 15 minutos, o que expõe a equipe a respingos de fundido quente.

Se a opção for o peletizador por anel de água, o fundido pegajoso adere à placa quente da matriz, envolvendo as lâminas em um bloco fundido (“puck de hóquei”) que trava instantaneamente o motor de acionamento. O tempo de parada resultante, a reafiação das facas e as purgas de cilindro geram perdas massivas de refugo e limitam severamente a produtividade da planta.

Por que ocorre o problema

Elastômeros macios e resinas hot-melt têm módulo elástico extremamente baixo e alta pegajosidade superficial no estado semifundido. Ao ar livre ou em tinas de água padrão, a taxa de resfriamento é lenta e não uniforme, permitindo que núcleos quentes transfiram calor para a superfície e façam os fios grudarem entre si ou esticarem de forma irreversível.

Além disso, na face da matriz, se a vazão de água for insuficiente ou a temperatura variar 2 °C–3 °C, os furos da matriz congelam (o polímero solidifica dentro do furo e bloqueia o fluxo) ou borram (o fundido envolve a lâmina). Manter um colchão de água de alta velocidade e com temperatura controlada diretamente sobre a face de corte é o único método para obter congelamento instantâneo da película da gota.

Produção ou estado pretendido

Micropelotas elastoméricas perfeitas, esféricas e que não grudam, com zero borramento na face da matriz, baixa umidade superficial (≤ 0,05%) e operação de extrusão 24/7 sem interrupção.

Processo

Os passos, pela ordem em que o material flui

O equipamento aqui indicado é mantido no passo a que pertence, para que a lista e o orçamento não possam divergir.

  1. Pressurização e alimentação contínua do fundido

    Obrigatório

    Extrusão e processamento no estado fundido

    Entrega um fluxo de elastômero fundido estável, sem pulsação e com pressão precisa à matriz submersa.

    Função do equipamento

    Extrusora de dupla rosca corrotante plastifica e desvolatiliza a mistura elastomérica, descarregando por uma bomba de engrenagem de fundido para garantir alimentação sem pulsação à matriz submersa.

  2. Microcorte submerso na face da matriz

    Obrigatório

    Peletização

    Corta as gotas de polímero fundido em um colchão de água gelada de alta velocidade, congelando instantaneamente a superfície do grânulo em geometria esférica.

    Função do equipamento

    O cabeçote de corte gira a 1.500–4.500 rpm com pressão pneumática das lâminas contra a placa de matriz termicamente isolada. A água gelada que flui pela câmara arrasta os grânulos congelados em milissegundos, evitando que envolvam a matriz.

  3. Gestão térmica da água gelada em circuito fechado

    Obrigatório

    Resfriamento

    Extrai continuamente o calor de processo do circuito de água em recirculação, mantendo a temperatura da água precisa (±0,5 °C) para evitar o congelamento da matriz ou a pegajosidade dos grânulos.

    Função do equipamento

    Chiller industrial dedicado faz circular água a 8 °C–18 °C por um trocador de placas, garantindo capacidade de resfriamento estável independentemente da temperatura da fábrica no verão.

  4. Separação centrífuga da suspensão e secagem

    Obrigatório

    Tratamento pós-peletização

    Separa os grânulos da suspensão de grande volume de água, expulsa a umidade superficial e descarrega grânulos elastoméricos secos e resfriados.

    Função do equipamento

    A suspensão de grânulos e água entra no desidratador centrífugo. A aceleração centrífuga de alta gravidade remove 99,9% da água superficial pela cesta de malha, descarregando grânulos secos a < 38 °C.

Material

O que entra e o que sai

Condição e requisitos de alimentação

Fundido de elastômero termoplástico ou polímero bombeado por bomba de engrenagem de fundido ou extrusora de dupla rosca, com pressões de fundido de até 15–25 MPa e temperaturas de fundido de 150 °C a 240 °C. Resinas: TPU, TPE, TPV, POE, EVA (VA até 40%), SIS, SBS, adesivos hot-melt.

Condição e limites de saída

Micropelotas esféricas ou grânulos padrão (Ø1,2 mm a Ø3,0 mm) altamente uniformes, com pele externa lisa e sem defeitos. Umidade superficial residual ≤ 0,05% (500 ppm), temperatura de saída dos grânulos ≤ 38 °C, zero dupletos ou fios. Os grânulos escoam livremente, sem bloqueio ou aglomeração nos sacos de armazenagem.

150–2000 kg/h

Base dos valores de capacidade

Baseada em corte submerso contínuo ligado a uma linha de compounding com extrusora de dupla rosca corrotante, com capacidade de peletização de 150 kg/h a 2.000 kg/h, produzindo grânulos esféricos uniformes de Ø1,8 mm a Ø3,2 mm.

Adequação

Onde esta seção se enquadra — e onde não

Os limites fazem parte da solução: evitam que se orçamente uma máquina para um caso que não pode servir.

Adequada quando

Indispensável para compounders que produzem elastômeros termoplásticos macios (TPU, TPE, TPV, TPR) com dureza entre Shore 30A e Shore 85A, onde o corte de fio é inviável.

Essencial para fabricantes de adesivos de embalagem e higiene que peletizam adesivos hot-melt de baixo ponto de amolecimento (EVA / POE / SIS) em contas esféricas que não bloqueiam.

Não adequada quando

Não indicado para termoplásticos rígidos e quebradiços, com alta cristalinidade e altos pontos de fusão (por exemplo, PPS, PEEK, PVC não plastificado), onde a peletização por fio de baixo custo ou o corte na face da matriz resfriado a ar é muito mais econômico.

Não indicado para sucata sólida não fundida ou flocos de moído; deve receber fluxo de fundido totalmente homogeneizado de uma extrusora.

Condições ainda a confirmar

As especificações pressupõem graus de elastômero termoplástico ou adesivo com dureza Shore entre 30A e 95A, índice de fluidez entre 0,5 e 50 g/10 min e temperaturas de fundido entre 150 °C e 230 °C.

Para adesivos hot-melt ultrafinos e de baixa viscosidade (EVA / POE metaloceno com ponto de amolecimento anel-e-bola < 85 °C), a água de processo deve receber dosagem de surfactante antigrudento de grau alimentício, e deve ser configurado um trocador de calor de placas com circuito de chiller de glicol (água de operação até 5 °C–8 °C).

Local e ligações

O que a seção pressupõe à sua volta

Serviços auxiliares

Alimentação elétrica
380 V / 415 V / 460 V, 50/60 Hz, CA trifásica.
Água
Carga inicial de água em circuito fechado: aprox. 800–1.500 L de água amaciada/demineralizada; consumo de reposição: < 50 L/dia.
Ar comprimido
0,6–0,7 MPa de ar comprimido seco e limpo para o posicionamento pneumático das lâminas de corte e a válvula desviadora de água (aprox. 0,2 m³/min).
Exaustão e ventilação
Duto de exaustão de névoa superior do secador centrífugo DN100, ventilado ao exterior para descarregar o vapor úmido.

Potência elétrica total conectada: 30 kW a 90 kW (incluindo motor de corte, bomba de água, secador centrífugo e compressor do chiller).

Limitações do local

Área ocupada
Layout compacto montado em skid: aproximadamente 12–18 m² para o carro de corte, o skid do tanque de água, o chiller e o secador.
Altura livre
Altura livre vertical de teto de 3,5 m a 4,2 m.
Ambiente
Galpão industrial limpo; temperatura ambiente de 5 °C a 40 °C; instalação do chiller e do skid de controle em local coberto.

O skid de água em circuito fechado elimina vazamentos no piso e valas abertas.

Interfaces

Mecânico
Flange de válvula desviadora usinada com precisão conectando a bomba de fundido à placa de matriz; tubos de água sanitários em aço inoxidável DN80 / DN100.
Controle
Link Ethernet/IP ou Profinet de alta velocidade ao CLP da extrusora a montante; handshake de segurança automatizado interrompe instantaneamente a alimentação da extrusora em caso de falha de vazão de água.
Montante e jusante
A montante: bomba de engrenagem de fundido / trocador de tela contínuo. A jusante: classificador vibratório de resfriamento ou soprador pneumático de grânulos.

Objetivos

O que se avalia na seção

Os valores são objetivos acordados por projeto, e não uma promessa geral.

Taxa de dupletos e aglomerados nos grânulos
0,00% % Contagem óptica manual em 1.000 grânulos aleatórios amostrados na calha de saída
Estabilidade da temperatura da água de processo
± 0,5 °C Registro digital contínuo da temperatura de alimentação de água no CLP
Umidade superficial dos grânulos descarregados
≤ 0,05% (500 ppm) % Ensaio em balança de umidade halogênio a 105 °C por 10 min

Como é avaliada a aceitação

Rodada contínua de comissionamento de 4 horas na capacidade nominal máxima com a formulação de elastômero macio do cliente (por exemplo, TPE ou TPU Shore 50A–70A). Os grânulos devem apresentar 0,00% de dupletos/tripletos (aglomerados) e zero borramento térmico ou envolvimento na face da matriz.

A temperatura da água de processo na entrada da câmara de corte deve ser mantida dentro de ±1,0 °C do setpoint alvo (tipicamente 12 °C–18 °C) sob plena carga da extrusora. Os grânulos secos descarregados devem ter umidade superficial residual ≤ 0,05%, com temperatura de ensacamento ≤ 38 °C e sem bloqueio entre grânulos dentro dos recipientes.

Escopo de fornecimento

O que está incluído na entrega — e o que não está

O escopo confirmado consta do orçamento; este é o limite da seção conforme foi projetada.

Incluído no escopo do fornecimento

  • Skid da câmara de corte do peletizador submerso Placa de matriz termicamente isolada com anel de desgaste de carboneto, carro de avanço/retração hidráulico, autotensionamento pneumático das lâminas e acionamento de corte com velocidade variável.
  • Skid do circuito de água de processo com válvula desviadora pneumática Tanque de água de processo em SUS304, bomba centrífuga sanitária de alta vazão, válvula desviadora de três vias automatizada e porta-filtro cartucho.
  • Secador centrífugo de alta eficiência integrado Desidratador centrífugo em aço inoxidável com pontas de rotor endurecidas, cesta de malha de fácil limpeza, janela de inspeção e ventilador de exaustão.
  • Skid de chiller industrial dedicado para água de processo Compressor scroll de alto COP, evaporador de placas brasado compacto, controlador digital de temperatura PID e bombas de circulação duplas.
  • Sistema de intertravamento automatizado com CLP mestre CLP Siemens S7-1200 / 1500 com tela sensível ao toque, sequência de partida/parada em um botão com lavagem automática por derivação de água para evitar o congelamento da matriz.

Não incluído no escopo do fornecimento

  • Extrusora de dupla rosca de compounding e dosadores loss-in-weight Extrusora a montante, resistências do cilindro, dosadores gravimétricos e alimentadores laterais fazem parte do contrato da extrusora.
  • Circuito de água da torre de resfriamento primária para o condensador do chiller A tubulação da torre de resfriamento até o pacote de chiller resfriado a água é responsabilidade do cliente.
  • Consumíveis químicos líquidos antigrudento O fornecimento de agentes antibloqueio ou surfactantes para peletização de adesivos é responsabilidade do cliente.
  • Balança de ensacamento e seladora de sacos do produto acabado Linha de embalagem a jusante e robôs paletizadores, salvo cotação expressa.

Antes do preço

O que confirmamos antes de isto se tornar um orçamento

  1. 01 Ficha de química e reologia do polímero Tipo de resina (TPU éter/éster, SBS, SEBS, TPV, EVA), dureza Shore A/D, índice de fluidez (MFI) e curva de temperatura de fundido.
  2. 02 Dimensões alvo do grânulo e vazão Diâmetro nominal do grânulo (por exemplo, 2,5 mm padrão ou micropelota de 1,2–1,5 mm) e produção contínua alvo (kg/h).
  3. 03 Condições disponíveis de água de resfriamento da fábrica Temperatura e vazão de entrada do circuito primário de água de resfriamento que alimenta o condensador do chiller (por exemplo, água de torre a 30 °C–32 °C).
  4. 04 Dimensões da interface de flange da extrusora Diâmetro do tubo de fundido, padrão do círculo de parafusos e especificações de controle das zonas de aquecimento da extrusora ou bomba de engrenagem a montante.

Solicitar orçamento Envie estes pontos com o seu contato; assim a seção pode ser orçamentada com base na sua linha, e não numa suposição.

Detalhes

Mais detalhes

Principal problema de produção
  • Resfriamento insuficiente
  • Capacidade da linha limitada pelos auxiliares
  • Aderência e aglomeração
Próximo passo

Solicitar orçamento

Informe-nos o material, o processo e o resultado que você precisa alcançar. Os detalhes técnicos podem ser completados mais tarde, em conjunto com a nossa equipe de vendas.

Solicitar orçamento
Solicitar orçamento