
Solução
Sistema fechado de peletização submersa e água gelada para elastômeros termoplásticos
Sistema fechado de peletização submersa e água gelada de precisão para TPE, TPU, EVA e adesivos hot-melt macios, eliminando o borramento da matriz e…
Aplicação
Perfil de aplicação industrial para fabricantes de compostos macios de TPE, TPU e TPV, detalhando compounding em dupla rosca, peletização submersa e cristalização com água gelada em circuito fechado.
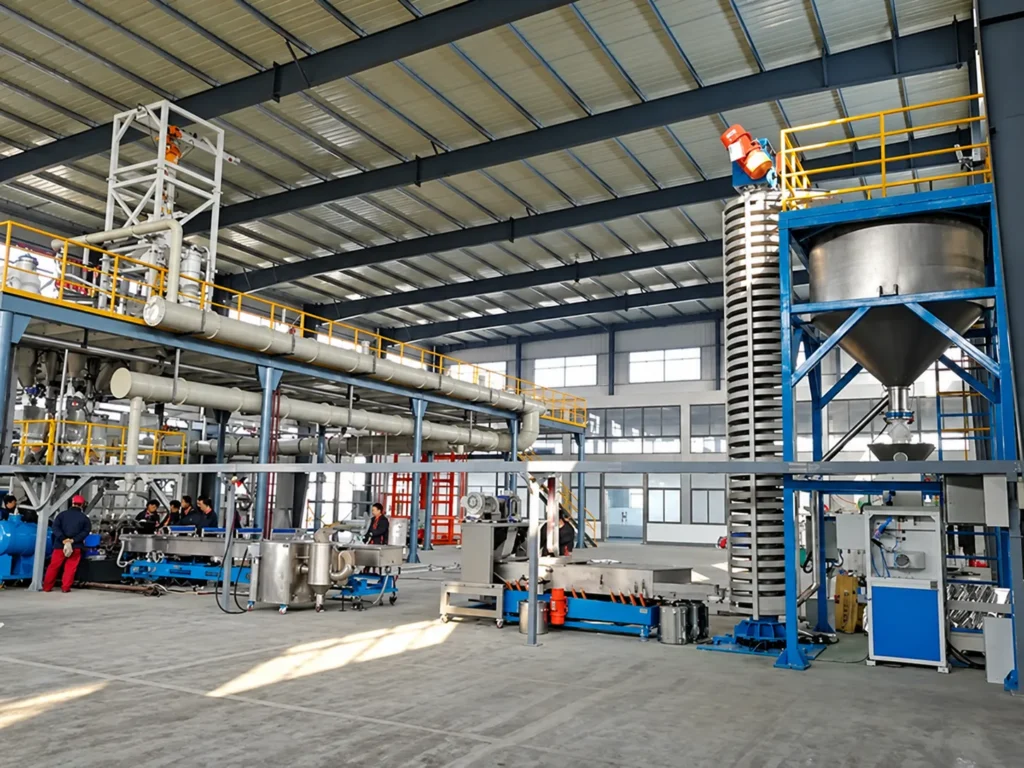
Este perfil de aplicação industrial examina a configuração de compounding, corte do fundido e peletização com água gelada em circuito fechado, projetada especificamente para fabricantes de elastômeros termoplásticos que produzem compostos macios de TPE, TPU, TPV e EVA com alto teor de VA (faixa de dureza Shore 30A a 85A), usados em entressolas de calçados esportivos, perfis de vedação de vidros automotivos, tubos médicos, eletrônicos com toque macio e cobertura de cabos livres de halogênio.
A fabricação de elastômeros termoplásticos apresenta desafios extremos de processamento na transição do fundido para grânulos sólidos. Elastômeros de baixo módulo exibem alta pegajosidade do fundido e tempos de cristalização prolongados. Tentar processar esses materiais em linhas convencionais de corte por fio com tina de água faz os fios flecharem, esticarem, se fundirem na tina e se enrolarem nos rolos de alimentação. Da mesma forma, cortadores convencionais de anel de água sofrem arraste severo de lâminas, aglomeração térmica e acúmulo no entorno da matriz (“discos de hóquei”). Esta aplicação especializada integra uma extrusora de dupla rosca corrotante de alto torque com entrega de fundido pressurizada, um peletizador submerso com avanço pneumático das lâminas, um chiller industrial com controle de água de processo em ±0,5 °C e uma desidratadora centrífuga submersa dedicada, produzindo microgrânulos esféricos perfeitamente uniformes e sem aderência.
Fotos
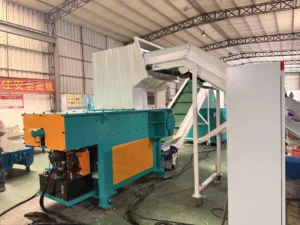
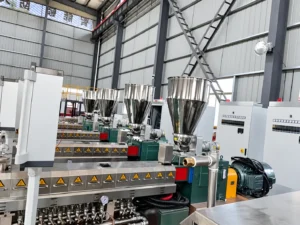
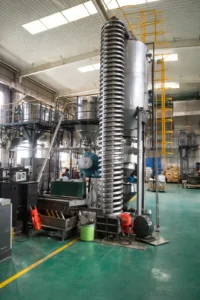
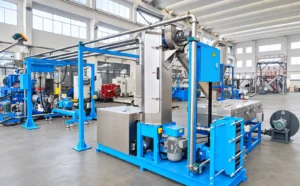
Fotos do tipo de cenário autorizadas para publicação; as imagens de um projeto concreto figuram no seu registro de projeto.




O cenário
Compounders especializados de elastômeros termoplásticos, fabricantes de material sintético para solas de calçados e produtores de compostos para cabos que atendem os mercados de sobremoldagem automotiva, calçados, eletrônicos de consumo e dispositivos médicos.
Grânulos esféricos de elastômero de livre escoamento e sem aderência (Ø2,0–3,0 mm), embalados em sacos de 25 kg com forro de alumínio para barreira de umidade ou em octabins de papelão revestidos, prontos para sobremoldagem por injeção direta, extrusão sopro ou fabricação de chapas por calandragem.
Obter extrusão e peletização contínuas e ininterruptas de elastômeros pegajosos de baixa dureza, com zero aglomeração na face da matriz, zero arraste de água e morfologia esférica uniforme dos grânulos.
Processo
O fluxo é a forma habitual do cenário; as máquinas de cada passo são escolhidas por projeto — ver as soluções abaixo.
Alimentação e transferência de material
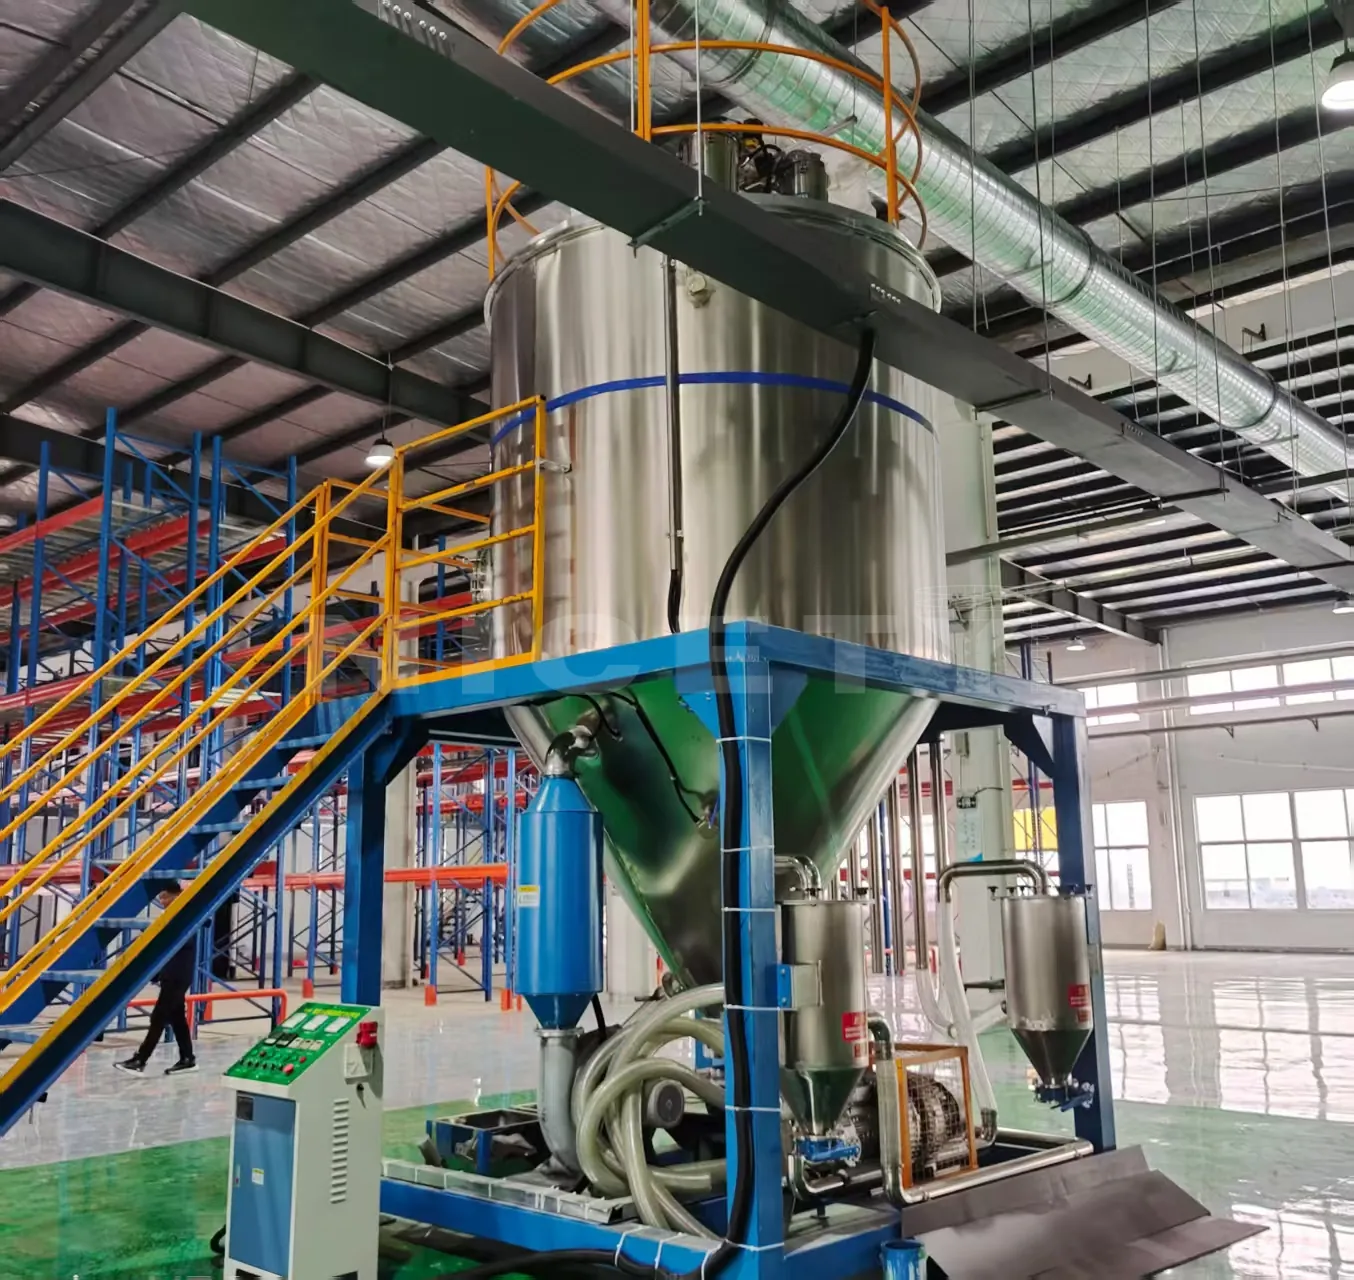
Transfere a migalha de SEBS, os grânulos de PP e os aditivos sólidos para dosadores gravimétricos multicomponente por perda de peso.
Compounding
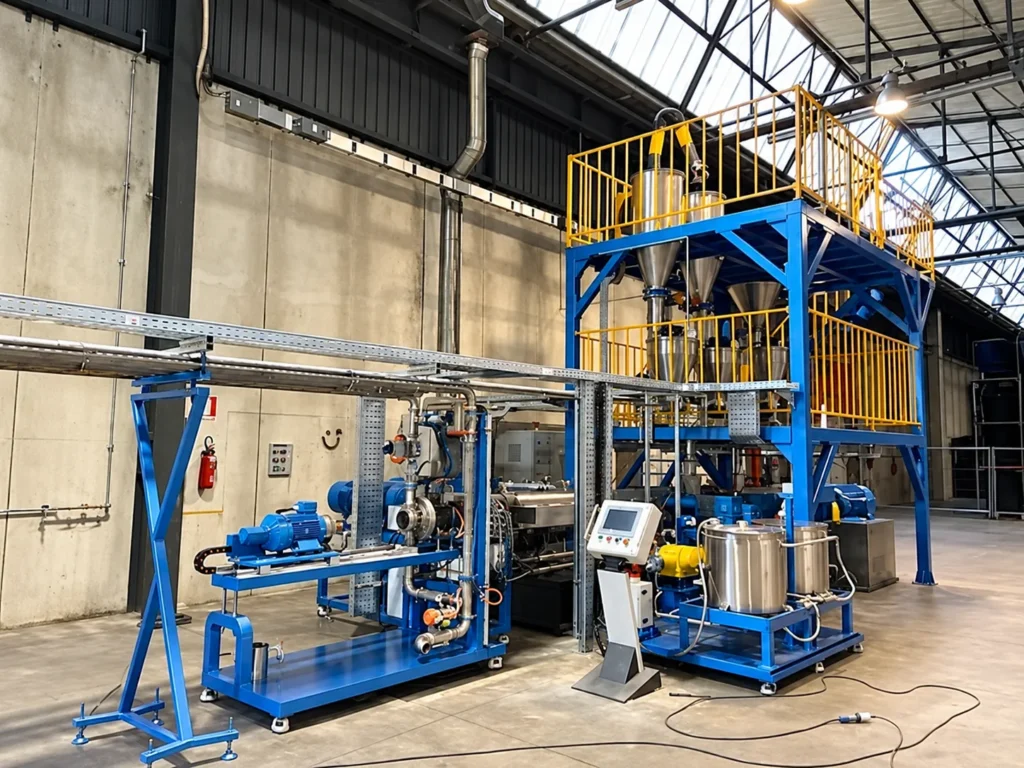
Plastifica os componentes do polímero; bombas de líquido de alta pressão injetam óleo parafínico nas zonas de fundido para plastificação interna contínua e desvolatilização.
Peletização
Extruda o elastômero fundido por uma matriz circular isolada para uma câmara de corte com água fechada, onde é cisalhado instantaneamente em gotas por lâminas rotativas de carboneto.
Resfriamento
Um fluxo de água turbulento de alta velocidade resfria instantaneamente as gotas fundidas em esferas sólidas e as conduz à seção de desidratação.
Tratamento pós-peletização
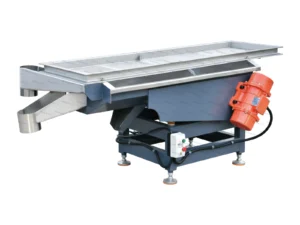
O rotor centrífugo de alta velocidade expulsa a água por uma cesta de tela de fenda fina; os grânulos secos passam por uma peneira vibratória de despoeiramento direto para a embalagem.
Para onde ir a seguir
Aqui só são listadas as nossas próprias soluções e máquinas. Uma linha completa pode também precisar de equipamentos que não fabricamos — isso é especificado por projeto.
Solução
Sistema fechado de peletização submersa e água gelada de precisão para TPE, TPU, EVA e adesivos hot-melt macios, eliminando o borramento da matriz e…

Solução
Sistema integrado de desidratação pós-peletização, resfriamento em espiral vertical e classificação por peneira múltipla para eliminar umidade superficial, aglomeração a quente e finos fora…

Equipamento
Extrusora de dupla rosca corrotante paralela, modular e de alto torque, para masterbatch, carga mineral, liga de polímeros e extrusão reativa.
Equipamento
Sistema de peletização submersa com corte no cabeçote submerso para a produção de granulados esféricos sem pó e de alta vazão de TPU, TPE,…

Equipamento
Máquina desidratadora centrífuga vertical de alta velocidade para a separação sólido-líquido contínua e de alta eficiência da suspensão de granulados de peletização subaquática e…
Equipamento
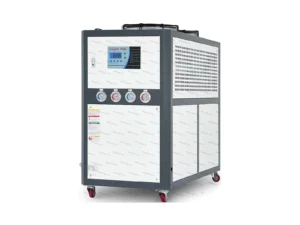
Chiller industrial de água para linhas de compoundagem e pelletização de plásticos, fornecendo água de processo resfriada com controle de precisão para eliminar gargalos…
Equipamento
Peneira vibratória linear industrial para linhas de peletização de plásticos, com classificação multifração contínua para reter aglomerados e eliminar finos e pó.

Equipamento
Elevador espiral vibratório vertical para o transporte ascendente suave e o resfriamento intensivo de pellets plásticos quentes, disponível em modelos resfriados a ar e…
Material
As propriedades aqui indicadas são as que determinam as questões sobre o equipamento — são confirmadas por projeto, a partir de amostras quando é relevante.
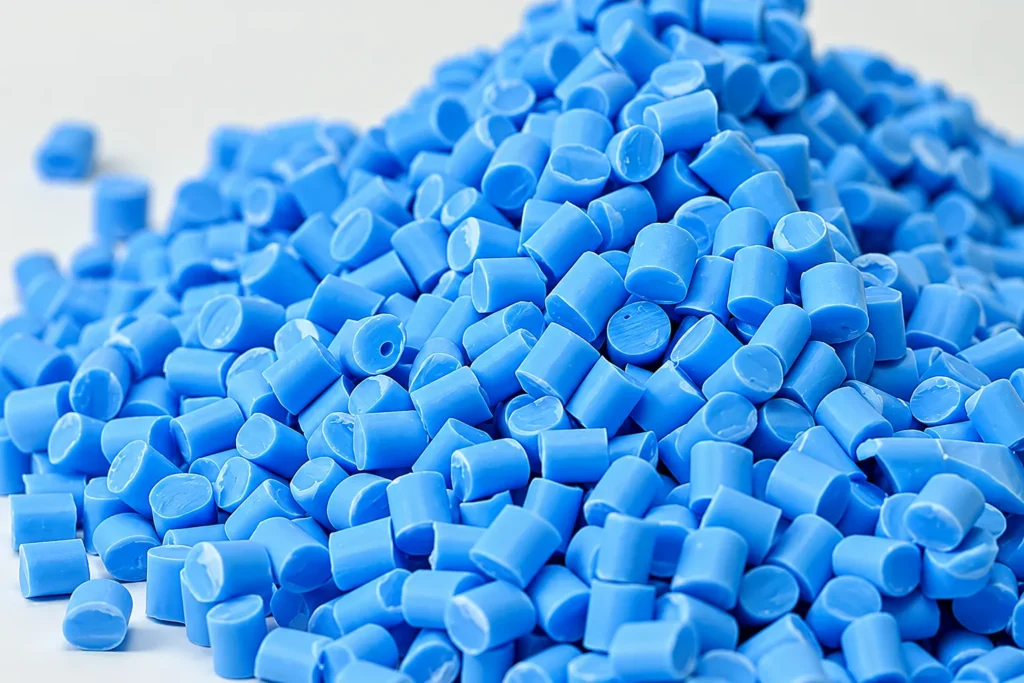
Matérias-primas de elastômeros termoplásticos: copolímeros em bloco SEBS / SBS (em forma de migalha ou pó), grânulos de copolímero de polipropileno, EPDM/PP vulcanizado dinamicamente, grânulos de TPU, acompanhados de óleos minerais brancos técnicos (viscosidade 15# a 68#), auxiliares de processamento, antioxidantes e agentes de acoplamento silano.
Requisitos
1. Injeção controlada de líquido e plastificação: skids de injeção de líquido em múltiplos estágios entregam óleo branco pressurizado nas zonas de mistura da dupla rosca sem formação de poças, garantindo absorção total na rede de blocos elastoméricos do SEBS.
2. Pressão de fundido estável e entrega por bomba de engrenagem: uma bomba de engrenagem de alta precisão entre a extrusora e a cabeça da matriz desacopla as pulsações da extrusão, fornecendo pressão laminar de fundido à face submersa da matriz.
3. Pressão dinâmica das lâminas e matriz anticongelamento: os insertos da matriz têm camadas de isolamento térmico a vácuo e cartuchos elétricos de aquecimento para impedir que a água fria congele o polímero nos orifícios, enquanto o avanço pneumático automático das lâminas mantém contato de corte uniforme no microgap.
4. Recirculação de água gelada em circuito fechado: o chiller industrial circula água a 8 °C–15 °C em alta velocidade para solidificar instantaneamente as gotas pegajosas em esferas sólidas em milissegundos.
Morfologia dos grânulos: microgrânulos esféricos ou elipsoidais com superfície lisa; 100% livres de duplas, triplas aglomeradas ou formas ocas.
Umidade residual: umidade superficial ≤ 0,05% (500 ppm) na descarga da desidratadora centrífuga.
Livre escoamento: zero empedramento ou aglomeração durante 48 horas de armazenagem paletizada em condições tropicais ambientes (35 °C).
Seleção
São as questões em que se baseia um orçamento — respondê-las desde o início encurta a primeira rodada.
Adequação
Os limites fazem parte do cenário: evitam que se orçamente um equipamento para um caso que não pode servir.
Melhor aplicação para compounders de elastômeros termoplásticos que fabricam compostos macios com dureza Shore de 30A a 85A (TPE estendido com óleo SEBS/SBS, TPU poliéster/poliéter, TPV vulcanizado dinamicamente e EVA com alto VA > 18%), onde as linhas tradicionais de fio falham por baixo módulo do fundido e pegajosidade extrema.
Requer avaliação ao processar TPEs ultramacios tipo gel (Shore 00 a 20A) com extensão de óleo superior a 60%, onde são necessários aditivos líquidos antiaderentes específicos, tratamento com tina de água gelada antaderente e velocidades de corte modificadas para evitar reaglomeração após a desidratação.
Não indicado para borrachas vulcanizadas reticuladas (EPDM, NBR, silicone) que exigem autoclaves de cura, nem para polímeros de engenharia rígidos e vítreos com temperatura de fundido acima de 330 °C (PEEK, PEI).
Variantes
Uma variante só é documentada quando o processo e a decisão diferem efetivamente.
Formulações SEBS/PP com 30% a 55% de extensão de óleo mineral parafínico branco para sobremoldagem de pega macia em bens de consumo e acabamento interno automotivo.
Exige bombas de injeção de óleo líquido em múltiplos estágios ao longo das seções do cilindro e temperatura precisa da água gelada (10 °C–15 °C) para fixar o óleo nos domínios de borracha SEBS.
Grânulos esféricos ultramacios com superfície seca e não oleosa e zero empedramento em bloco durante a armazenagem em caixas.
Formulações de TPU poliéster e polieter para beads espumados de calçados esportivos (E-TPU), tubos pneumáticos e cateteres médicos.
Exige insertos de matriz com microfuros, rotor de corte submerso de alta rotação (até 4.500 rpm) e superfícies de contato em aço inoxidável em todo o percurso.
Microgrânulos translúcidos e perfeitamente esféricos (Ø1,2–2,0 mm), com distribuição granulométrica estreita e zero bolhas de umidade.
Antes do contato
Solicitar orçamento Envie estes pontos com o seu contato; assim o cenário pode ser orçamentado com base na sua linha, e não numa suposição.
Informe-nos o material, o processo e o resultado que você precisa alcançar. Os detalhes técnicos podem ser completados mais tarde, em conjunto com a nossa equipe de vendas.