Equipamento auxiliar e sistemas integrados
e-mail [email protected] Idioma EN ES PT

Solução

Sistema de homogeneização de grânulos e nivelamento de lotes para grandes volumes

Sistema de homogeneização por batelada e nivelamento de lotes de alta capacidade para resina virgem, compostos modificados e plásticos reciclados, eliminando variações de MFI, cor e densidade entre bateladas.

  • Alimentação e transferência de material
  • Mistura
  • Armazenagem e ensacamento
  • Expansão de capacidade
  • Melhoria de processo isolada
  • ABS (acrilonitrila butadieno estireno)
  • PEAD (polietileno de alta densidade)
  • Plásticos modificados
  • PE (polietileno)
  • PP (polipropileno)
  • Resina
  • Grânulos
  • Moído
  • Variação entre bateladas
  • Contaminação cruzada entre materiais
  • Distribuição irregular de aditivos
Escopo da solução
Sistema multifunção
Fluxo e instalação
Por lotes · Fora de linha
Capacidade
1000–5000 kg/h (1.000–10.000 kg/batelada)

Esta solução implanta uma seção de homogeneização por batelada, fora de linha, de alta capacidade para plantas de compounding de polímeros, centros de distribuição de resina virgem e instalações de reciclagem de plástico pós-consumo e pós-industrial. Ao fazer circular múltiplos lotes de produção independentes ou lotes distintos de matéria-prima recebida por um misturador vertical de silo de grande capacidade, ela elimina variações entre bateladas de índice de fluidez (MFI), densidade, umidade e tonalidade de cor, entregando um lote master uniforme e totalmente rastreável antes do ensacamento a granel ou do carregamento automatizado de silos.

Em operações de compounding e reciclagem, a matéria-prima raramente chega com pesos moleculares ou distribuições de aditivos idênticos. Alimentar lotes divergentes diretamente em linhas sensíveis de extrusão, extrusão de filme soprado ou moldagem por injeção gera instabilidade contínua de processo, acúmulo frequente na matriz, cargas de motor erráticas e produtos fora de especificação. Esta seção de homogeneização autônoma desacopla as flutuações de lote a montante do processamento a jusante, garantindo que cada tonelada expedida a clientes ou extrusoras atenda rigorosamente às tolerâncias da ficha técnica certificada (TDS).

Fotos

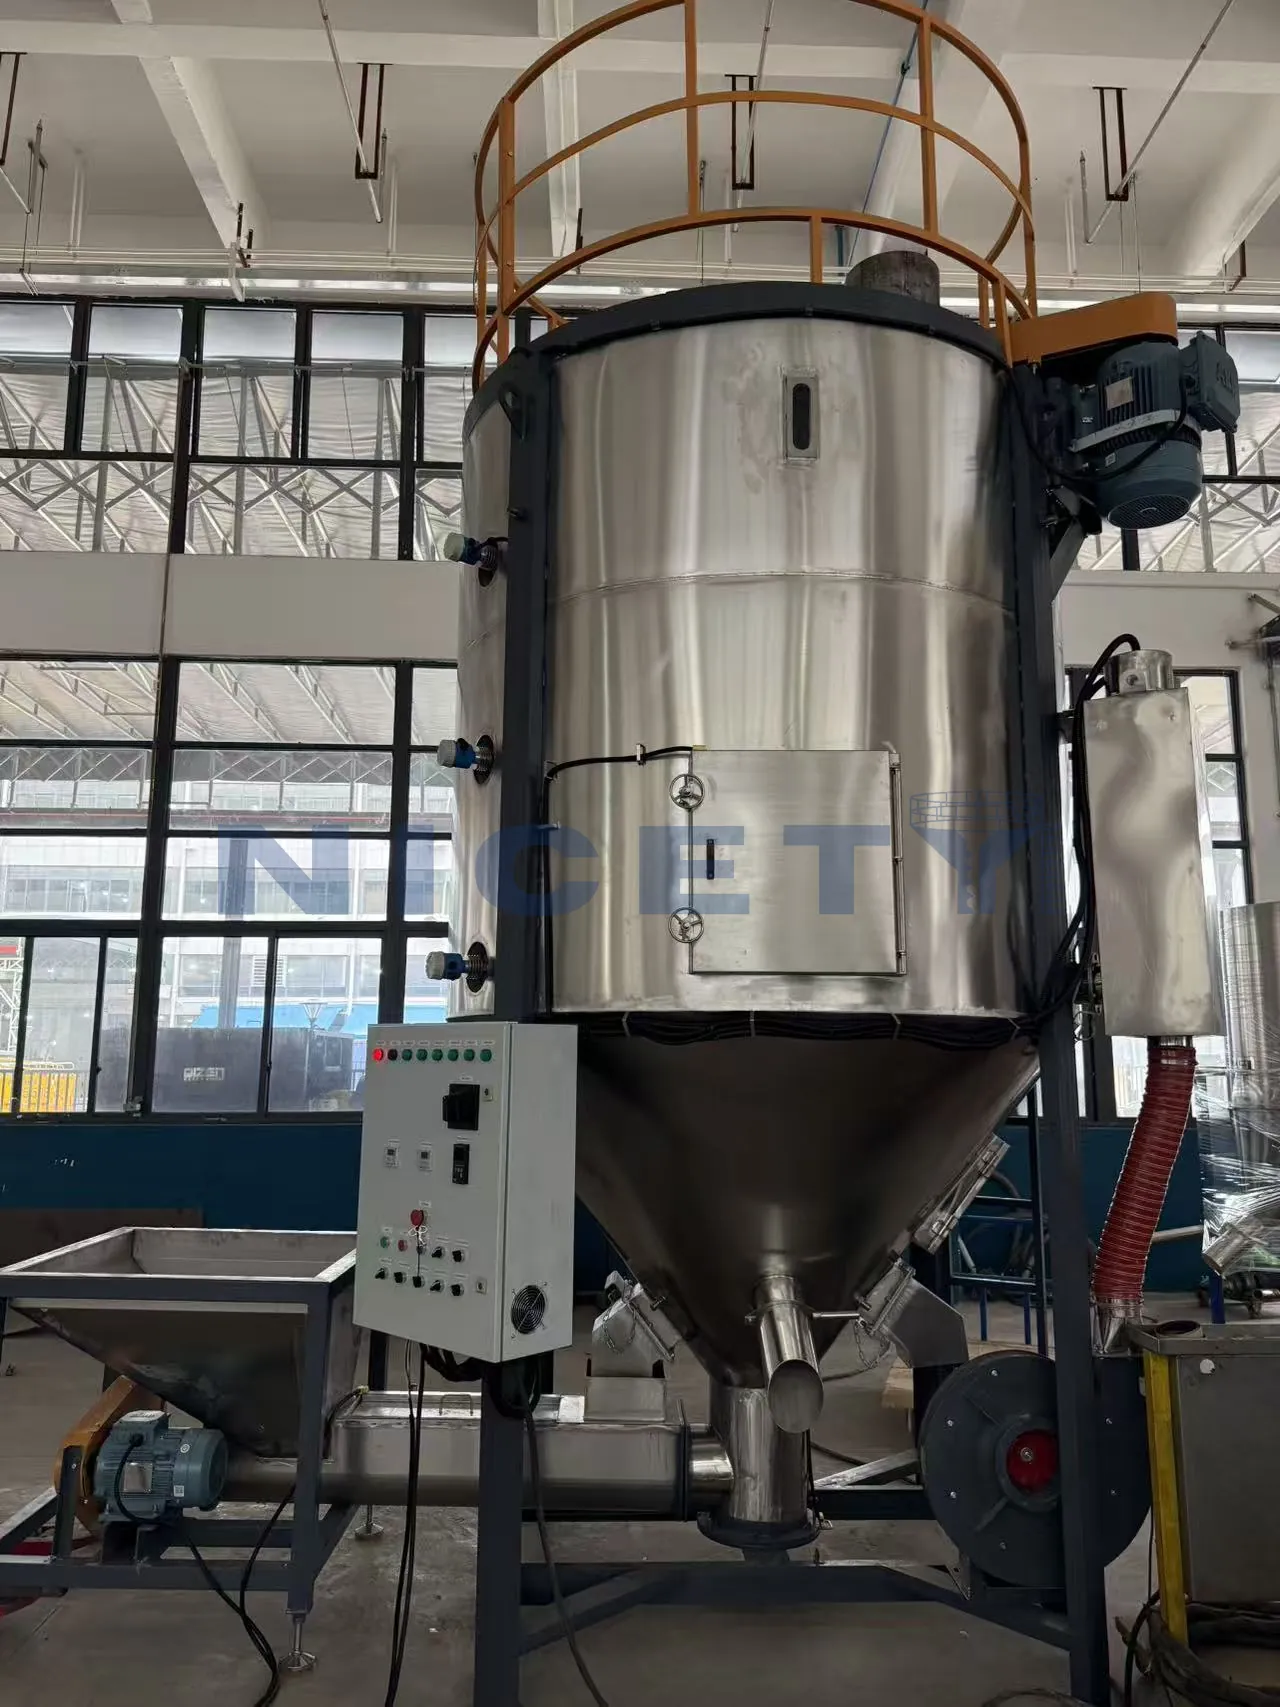
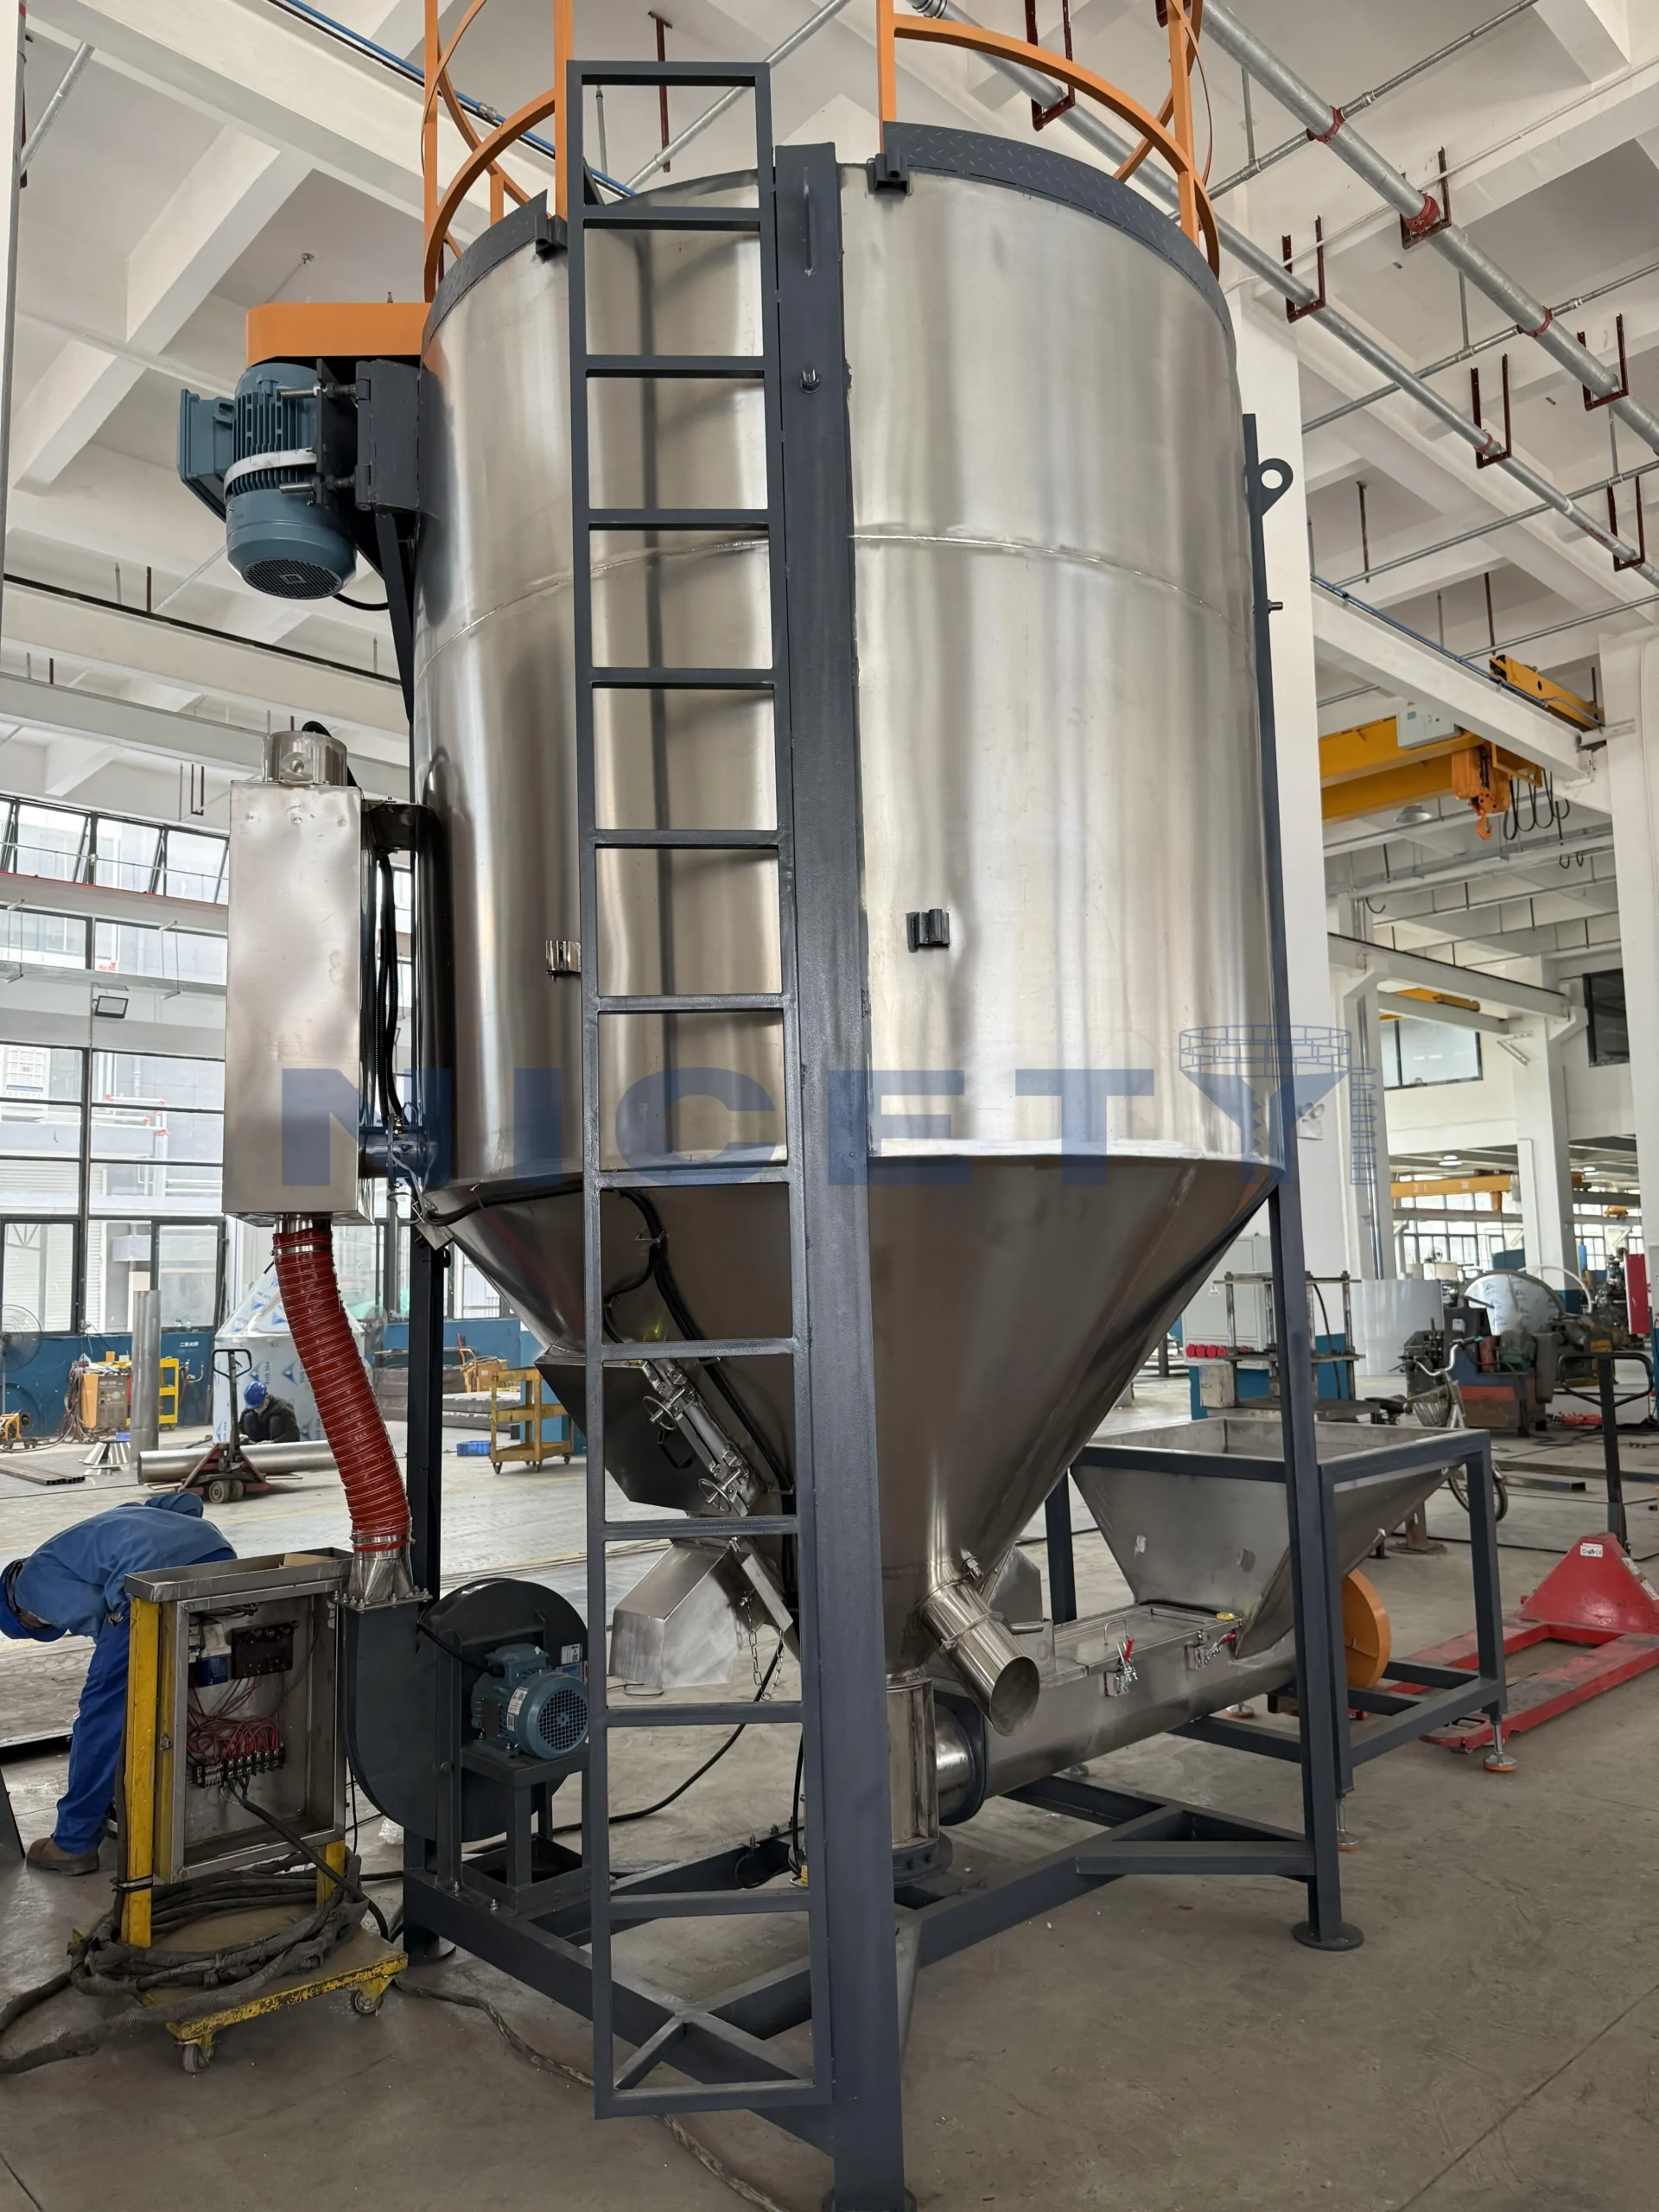
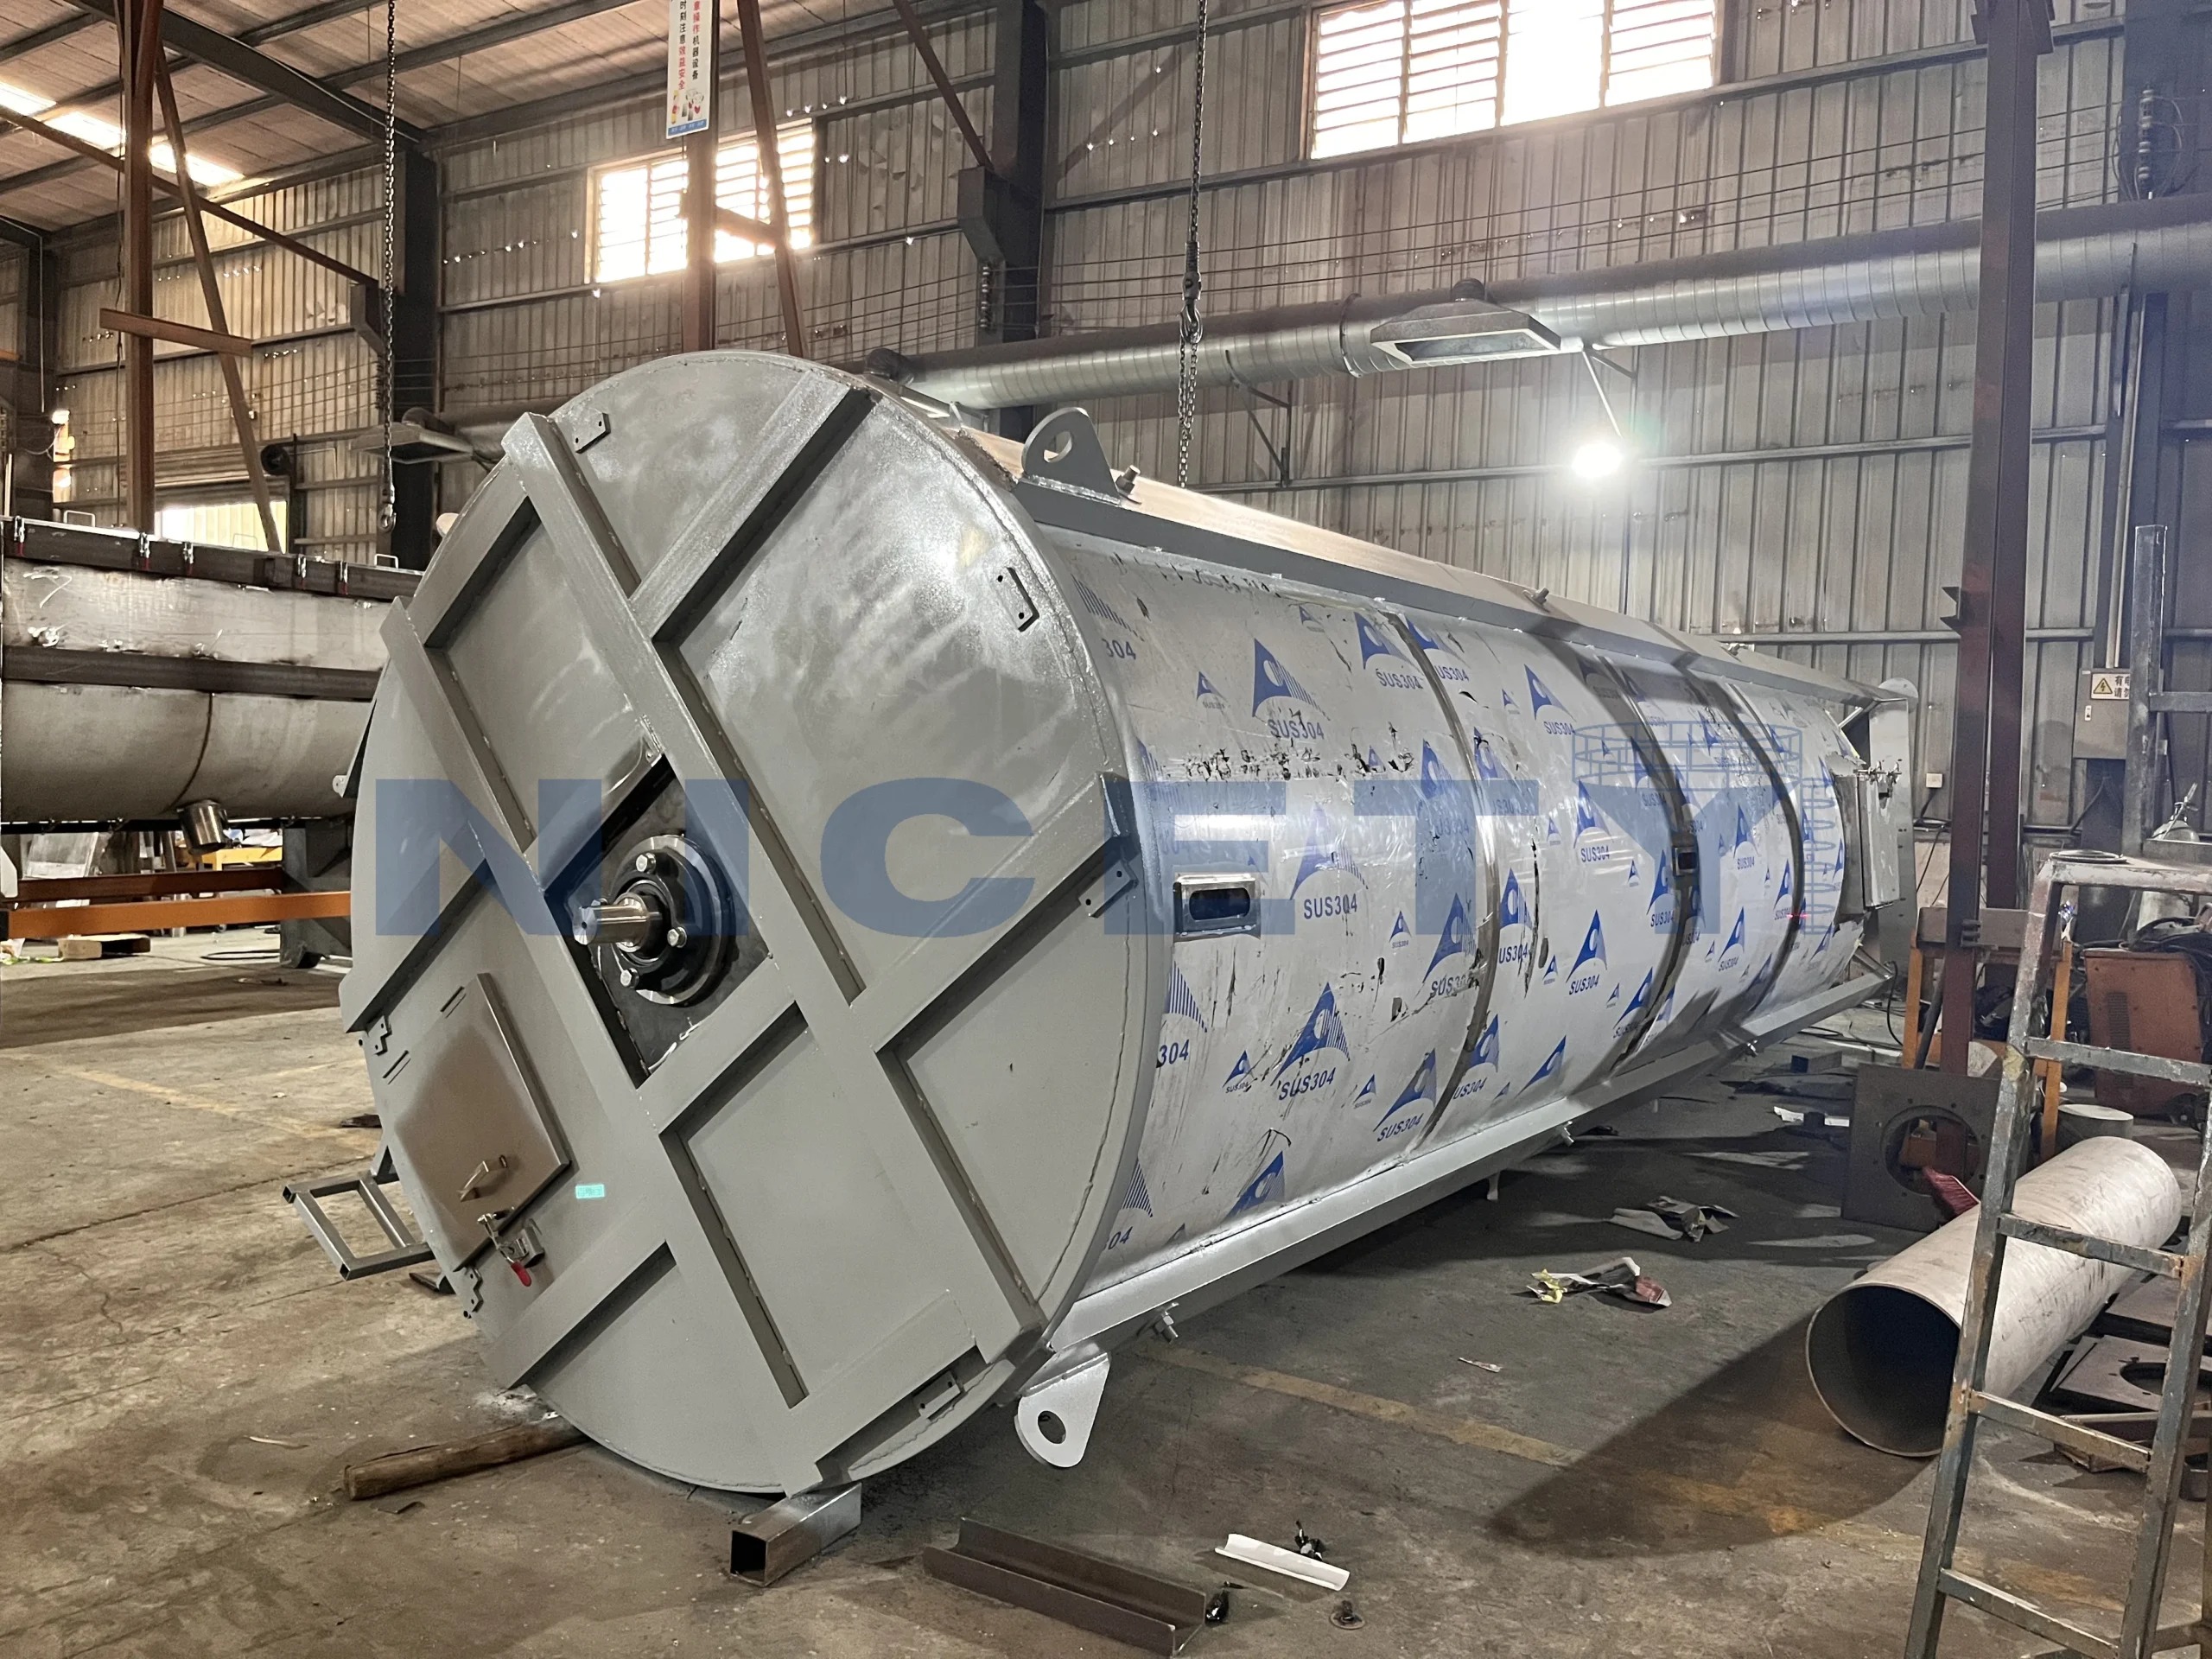
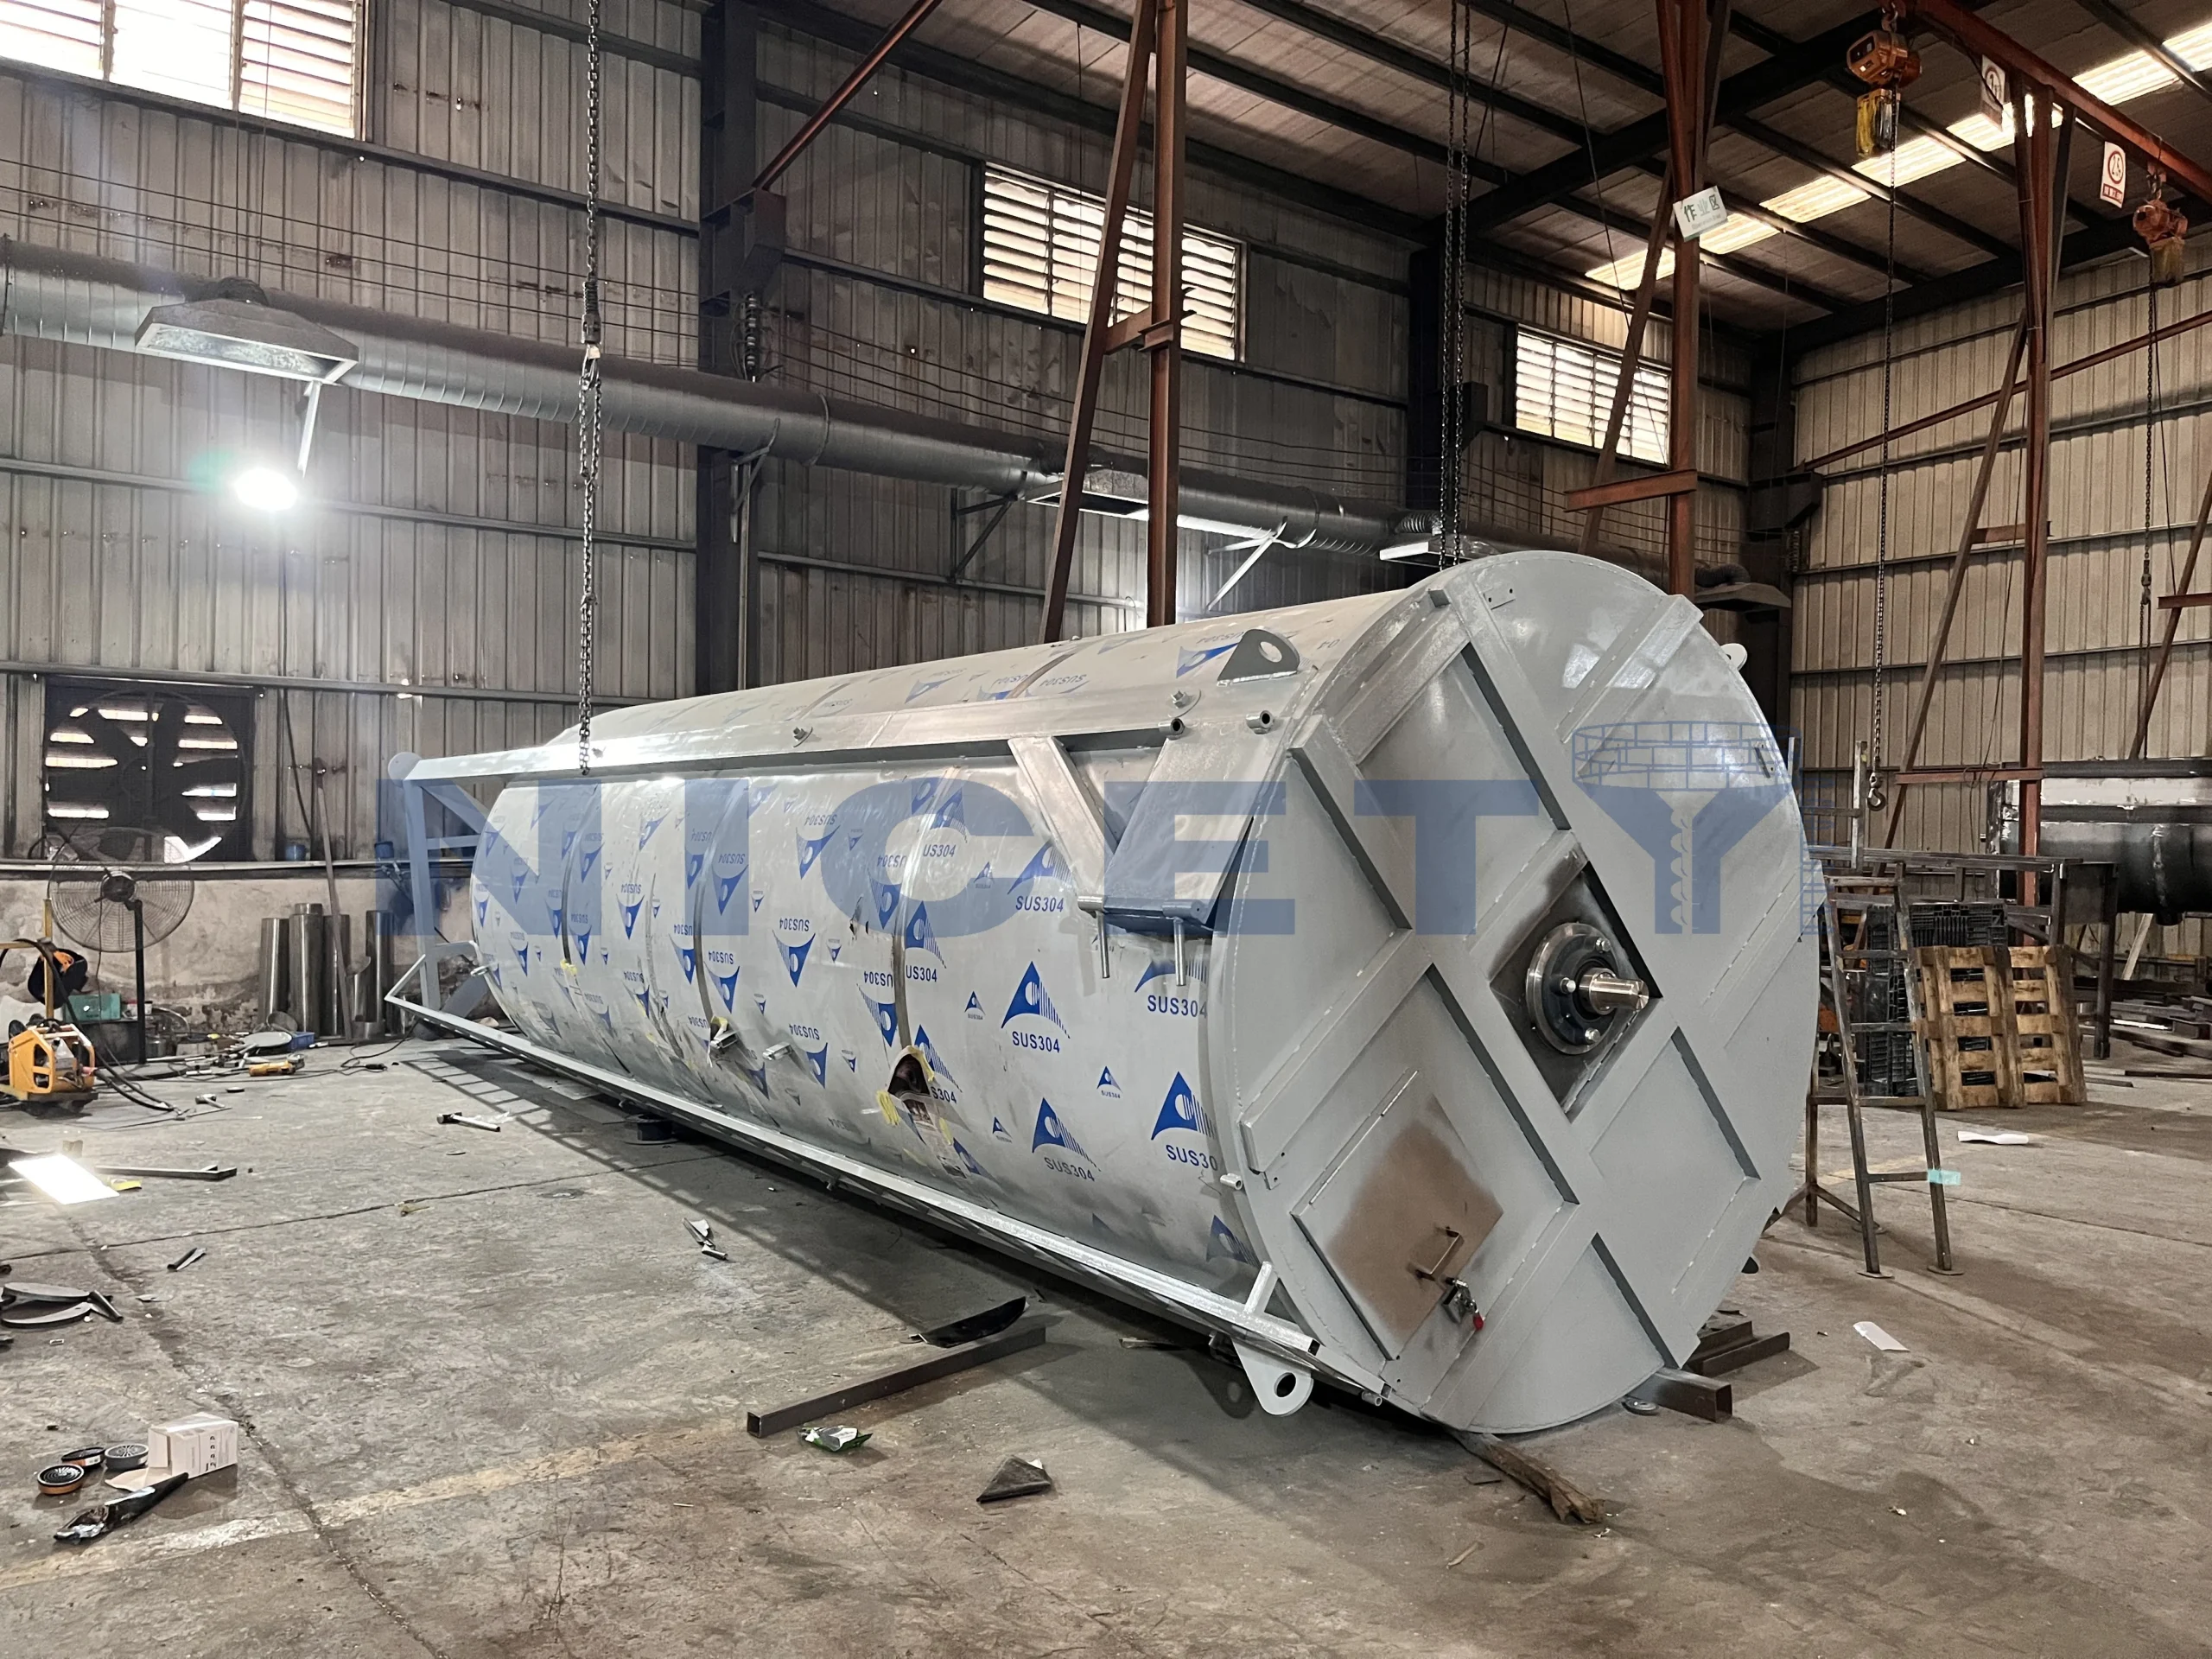
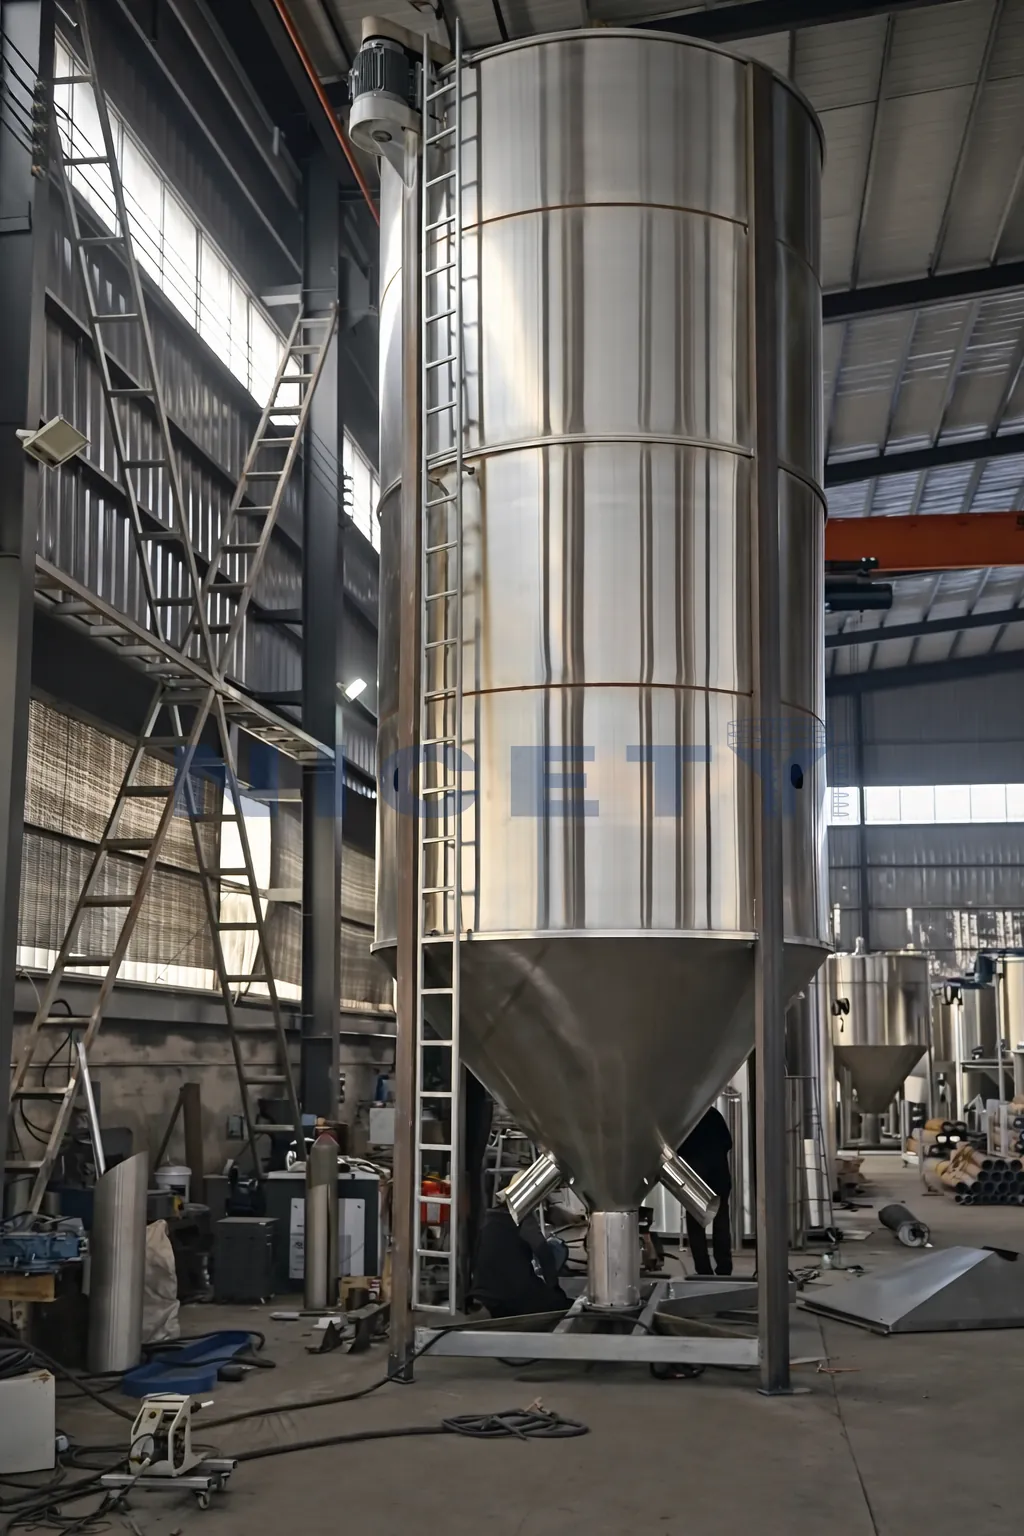
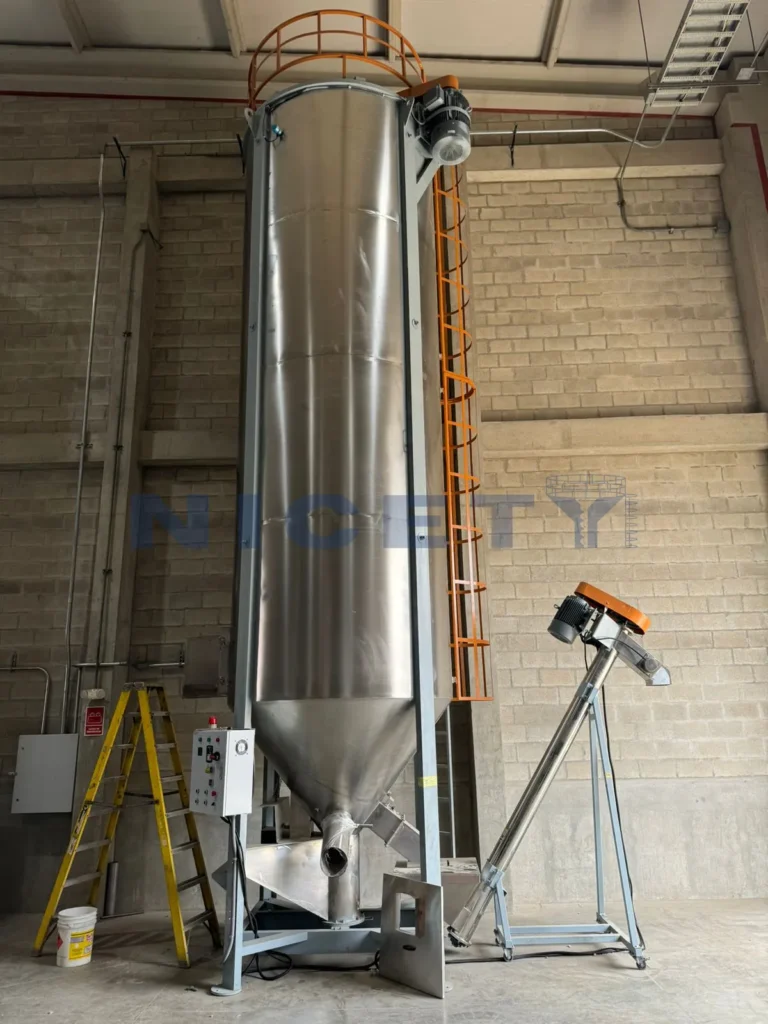
A seção na oficina

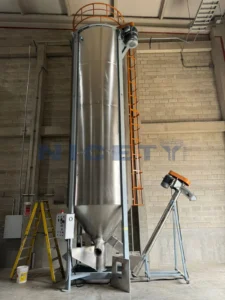
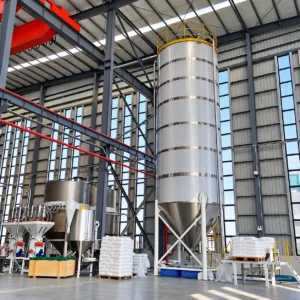
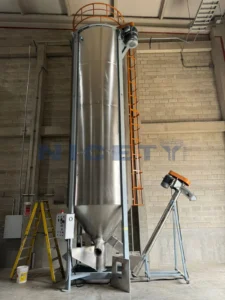
Vistas da seção como ela é construída, na nossa oficina ou no local. Abra uma imagem para ver o enquadramento completo.

O problema

O que a seção muda

Uniformiza lotes de produção distintos em lotes master homogêneos, estabilizando as tolerâncias de MFI, densidade e cor em cada saco.

Onde o cliente começa

Plantas de compounding e instalações de reciclagem operam extrusoras de compounding em vários turnos ou recebem moído pós-consumo de fornecedores diversos. Grânulos e flocos são ensacados diretamente em sacos de 25 kg ou octabins Gaylord de 1 tonelada logo após a linha de peletização, sem nivelamento por batelada fora de linha.

Por isso, sacos ensacados às 02h00 apresentam índice de fluidez (MFI), teor de carga ou tonalidade diferentes dos sacos ensacados às 10h00, o que gera reclamações de clientes, rebarbas em moldes, empenamento de peças e recusas caras de embarque na chegada às plantas de injeção ou sopro.

Por que ocorre o problema

Linhas de compounding por extrusão sofrem microflutuações no perfil de temperatura do cilindro, no desgaste da rosca, na pulsação dos dosadores de masterbatch e nas variações de lotes de resina. Mesmo dentro de um único turno de 8 horas, o índice de fluidez da resina pode variar de 5% a 15%, e a variação de cor (delta E*) pode ultrapassar as especificações de grau comercial.

Em plásticos reciclados (PCR/PIR), a matéria-prima vem de fardos de coleta diversos, com pesos moleculares, taxas de fluidez e concentrações de pigmento divergentes. Sem uma macro-homogeneização mecânica em lotes de grande tonelagem, essa variância natural é repassada diretamente ao cliente final.

Produção ou estado pretendido

Um lote de grânulos completamente homogeneizado, com índice de fluidez consistente (variação de MFI ≤ 1,5%), gravidade específica equilibrada, distribuição de umidade idêntica e nenhuma variação perceptível de tonalidade, do primeiro ao último saco de 25 kg.

Processo

Os passos, pela ordem em que o material flui

O equipamento aqui indicado é mantido no passo a que pertence, para que a lista e o orçamento não possam divergir.

  1. Recebimento e carregamento dos lotes de matéria-prima

    Obrigatório

    Alimentação e transferência de material

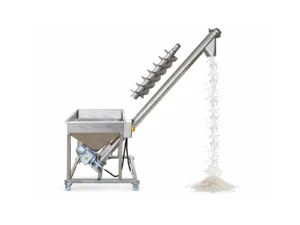
    Grânulos ou moído de vários turnos de produção ou lotes de fornecedores são carregados no misturador de silo vertical por estações de descarga de sacos no piso, transportadores helicoidais ou receptores a vácuo pneumáticos.

    Função do equipamento

    Fornece transferência mecânica ou pneumática contínua e estanque ao pó, do nível do piso até a entrada superior do silo, evitando riscos de trabalho em altura.

  2. Homogeneização vertical convectiva em silo

    Obrigatório

    Mistura

    Elevação vertical contínua e dispersão radial em cascata, circulando o material por toda a câmara do silo para nivelar as propriedades físicas e químicas.

    Função do equipamento

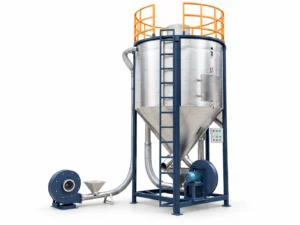
    A rosca vertical central retira os grânulos do fundo cônico de 60° e os eleva em alta velocidade, lançando-os do chapéu distribuidor de 360° no topo em uma cortina parabólica contínua. Inverte completamente uma batelada de 5 toneladas a cada 3 a 4 minutos.

  3. Despoeiramento e ventilação de respiro

    Opcional

    Tratamento pós-peletização

    Iguala a umidade superficial microscópica e evita o acúmulo de finos durante a circulação por tombamento.

    Função do equipamento

    Soprador lateral de baixo ruído integrado e coletor de pó de pulso no topo expulsam o ar deslocado e retêm os microfinos sem liberar pó no ambiente da fábrica.

  4. Descarga para ensacamento e armazenagem

    Obrigatório

    Armazenagem e ensacamento

    Evacuação rápida por gravidade ou pneumática da batelada homogeneizada para os equipamentos de ensacamento ou silos de espera a jusante.

    Função do equipamento

    A comporta pneumática cônica inferior descarrega 5.000 kg em uma estação de enchimento de big bag ou linha automática de ensacamento em 8 a 15 minutos.

Material

O que entra e o que sai

Condição e requisitos de alimentação

Grânulos rígidos de termoplástico virgem, masterbatches, grânulos de compostos modificados ou moído rígido reciclado (PP, PE, ABS, PC, PA, PS, PET). Os grânulos devem estar livres de fios, purgas não picadas ou contaminantes metálicos. O diâmetro das partículas deve ficar, idealmente, entre 2,0 mm e 5,0 mm, com densidade aparente ≥ 0,40 kg/L.

Condição e limites de saída

Lote a granel de grânulos totalmente misturado e macro-homogêneo, com cor uniforme, distribuição estreita de MFI e teor de umidade equilibrado em cada metro cúbico da batelada. Pronto para descarga imediata em sacos de 25 kg, big bags de 1.000 kg (FIBC) ou transferência pneumática para silos de expedição.

1000–5000 kg/h (1.000–10.000 kg/batelada)

Base dos valores de capacidade

Baseada em nível de enchimento de 80%–85% do volume útil de um misturador de silo vertical de 10 m³ (cerca de 5.000 kg de grânulos de PP/PE por batelada, com densidade aparente de 0,55 kg/L), com 20 minutos de giro mecanizado automatizado da rosca vertical mais os tempos de carga pneumática e ensacamento, resultando em 1 a 2 bateladas completas por hora.

Adequação

Onde esta seção se enquadra — e onde não

Os limites fazem parte da solução: evitam que se orçamente uma máquina para um caso que não pode servir.

Adequada quando

Ideal para fabricantes de compounding que produzem compostos técnicos (PP com fibra de vidro, ABS retardante de chama, polímeros de engenharia com carga) onde tolerâncias rígidas de TDS são exigidas por clientes automotivos, de eletrodomésticos ou médicos.

Essencial para plantas de reciclagem de plásticos (flocos de garrafa HDPE, grânulos de saco de PP, moído PCR/PIR pós-industrial) que coletam material de fontes fragmentadas e precisam de nivelamento de lotes em grande tonelagem antes da venda comercial.

Não adequada quando

Não indicado para pós ultrafinos puros com baixa fluidez (por exemplo, carbonato de cálcio precipitado, talco, sílica pirogênica) com proporção de pó superior a 20% em massa, que causam aeração, desvio por fluidização e formação de canal no silo. Para formulações com pós finos, devem ser usados misturadores de fitas horizontais ou misturadores de compounding de alta velocidade.

Não indicado para elastômeros pegajosos e não curados (por exemplo, TPE/TPU macios abaixo de Shore 60A ou grânulos de adesivo hot-melt com forte tendência a cold flow), que podem compactar e fundir na garganta inferior de entrada da rosca.

Condições ainda a confirmar

As capacidades nominais do sistema pressupõem grânulos de termoplásticos rígidos com boa fluidez (PP, PE, ABS, PC, PA, PET) ou flocos de moído limpos de moinho, com densidade aparente entre 0,48 kg/L e 0,72 kg/L e umidade superficial inferior a 0,15%.

Elastômeros macios (TPE, TPU, EVA com > 18% de VA) que apresentem pegajosidade superficial ou bloqueio por cold flow dentro de silos verticais exigem revestimentos antiaderentes especiais ou opções de ar resfriado forçado, avaliadas caso a caso.

Local e ligações

O que a seção pressupõe à sua volta

Serviços auxiliares

Alimentação elétrica
380 V / 415 V / 460 V, 50/60 Hz, CA trifásica.
Água
Não é necessária para mistura seca.
Ar comprimido
0,5–0,7 MPa (5–7 bar), ar limpo e seco para a válvula de descarga pneumática e a limpeza por pulso do filtro.
Exaustão e ventilação
Flange de respiro superior DN150 conectado ao coletor de pó central da fábrica ou a filtro de pulso local.

A carga elétrica total conectada varia de 7,5 kW a 22 kW, conforme a capacidade da batelada do silo.

Limitações do local

Área ocupada
Aproximadamente 15–25 m² necessários para a base do silo, as pernas de sustentação e a área de descarga/ensacamento no piso.
Altura livre
Altura livre de teto de 4,5 m a 7,0 m, conforme o volume do silo escolhido (1 t a 10 t).
Ambiente
Ambiente industrial coberto, seco, temperatura ambiente de 0 °C a 45 °C.

Verifique as dimensões da abertura do portão da fábrica e a folga de içamento do guindaste para a montagem do corpo do silo vertical.

Interfaces

Mecânico
Entrada flangeada padrão DN150 / DN200 no teto do silo; válvula borboleta/gaveta de descarga inferior com bica de enchimento de caixa Gaylord ou adaptador pneumático.
Controle
Contatos secos para sinais de Funcionamento / Falha / Ciclo concluído para MES/SCADA da fábrica; protocolo Profinet / Ethernet/IP opcional.
Montante e jusante
A montante: estação de descarga no piso / linha de transferência a vácuo. A jusante: bica de ensacamento manual, quadro de enchimento de big bag ou soprador de transferência pneumática.

Objetivos

O que se avalia na seção

Os valores são objetivos acordados por projeto, e não uma promessa geral.

Variação do índice de fluidez (MFI) (CV) na batelada
≤ 1,5% % Ensaio padrão ISO 1133 em 5 amostras estratificadas da batelada (topo, meio, fundo)
Uniformidade de cor (Delta E*) na batelada
< 0,50 dE* Ensaio em espectrofotômetro comparando amostras do início, do meio e do fim da descarga
Tempo de ciclo de renovação da batelada
15–20 min Registro do temporizador de mistura da batelada no CLP

Como é avaliada a aceitação

A eficácia da homogeneização é verificada com amostras estratificadas em vários pontos (superfície superior, núcleo em meia profundidade com sonda tipo calador e válvula de descarga inferior) de uma batelada completa de 5 toneladas. O índice de fluidez (ISO 1133 / ASTM D1238) medido em todos os pontos de amostragem deve apresentar coeficiente de variação (CV) ≤ 1,5% em relação à média nominal alvo.

Para lotes com cor, os valores de delta E* CIELAB obtidos por espectrofotometria entre as fases inicial, intermediária e final da descarga não podem ultrapassar 0,5 dE. A aceitação final da batelada não cobre propriedades decorrentes de defeitos de polimerização a montante ou de degradação térmica da resina.

Escopo de fornecimento

O que está incluído na entrega — e o que não está

O escopo confirmado consta do orçamento; este é o limite da seção conforme foi projetada.

Incluído no escopo do fornecimento

  • Misturador de silo vertical (capacidade de 500 kg a 10.000 kg) Partes em contato em SUS304, rosca central de elevação com passo contínuo, chapéu distribuidor superior de 360°, motor de acionamento na base e escotilhas de inspeção.
  • Sistema de alimentação com carregador a vácuo e transportador helicoidal reforçado Tremonha de descarga de sacos no piso com grade de segurança integrada e receptor a vácuo estanque ao pó ou transportador helicoidal flexível.
  • Unidade superior de filtração e alívio de pó Conjunto de filtro de respiro por pulso ou contínuo para aliviar o ar deslocado, retendo todos os finos e o pó em suspensão.
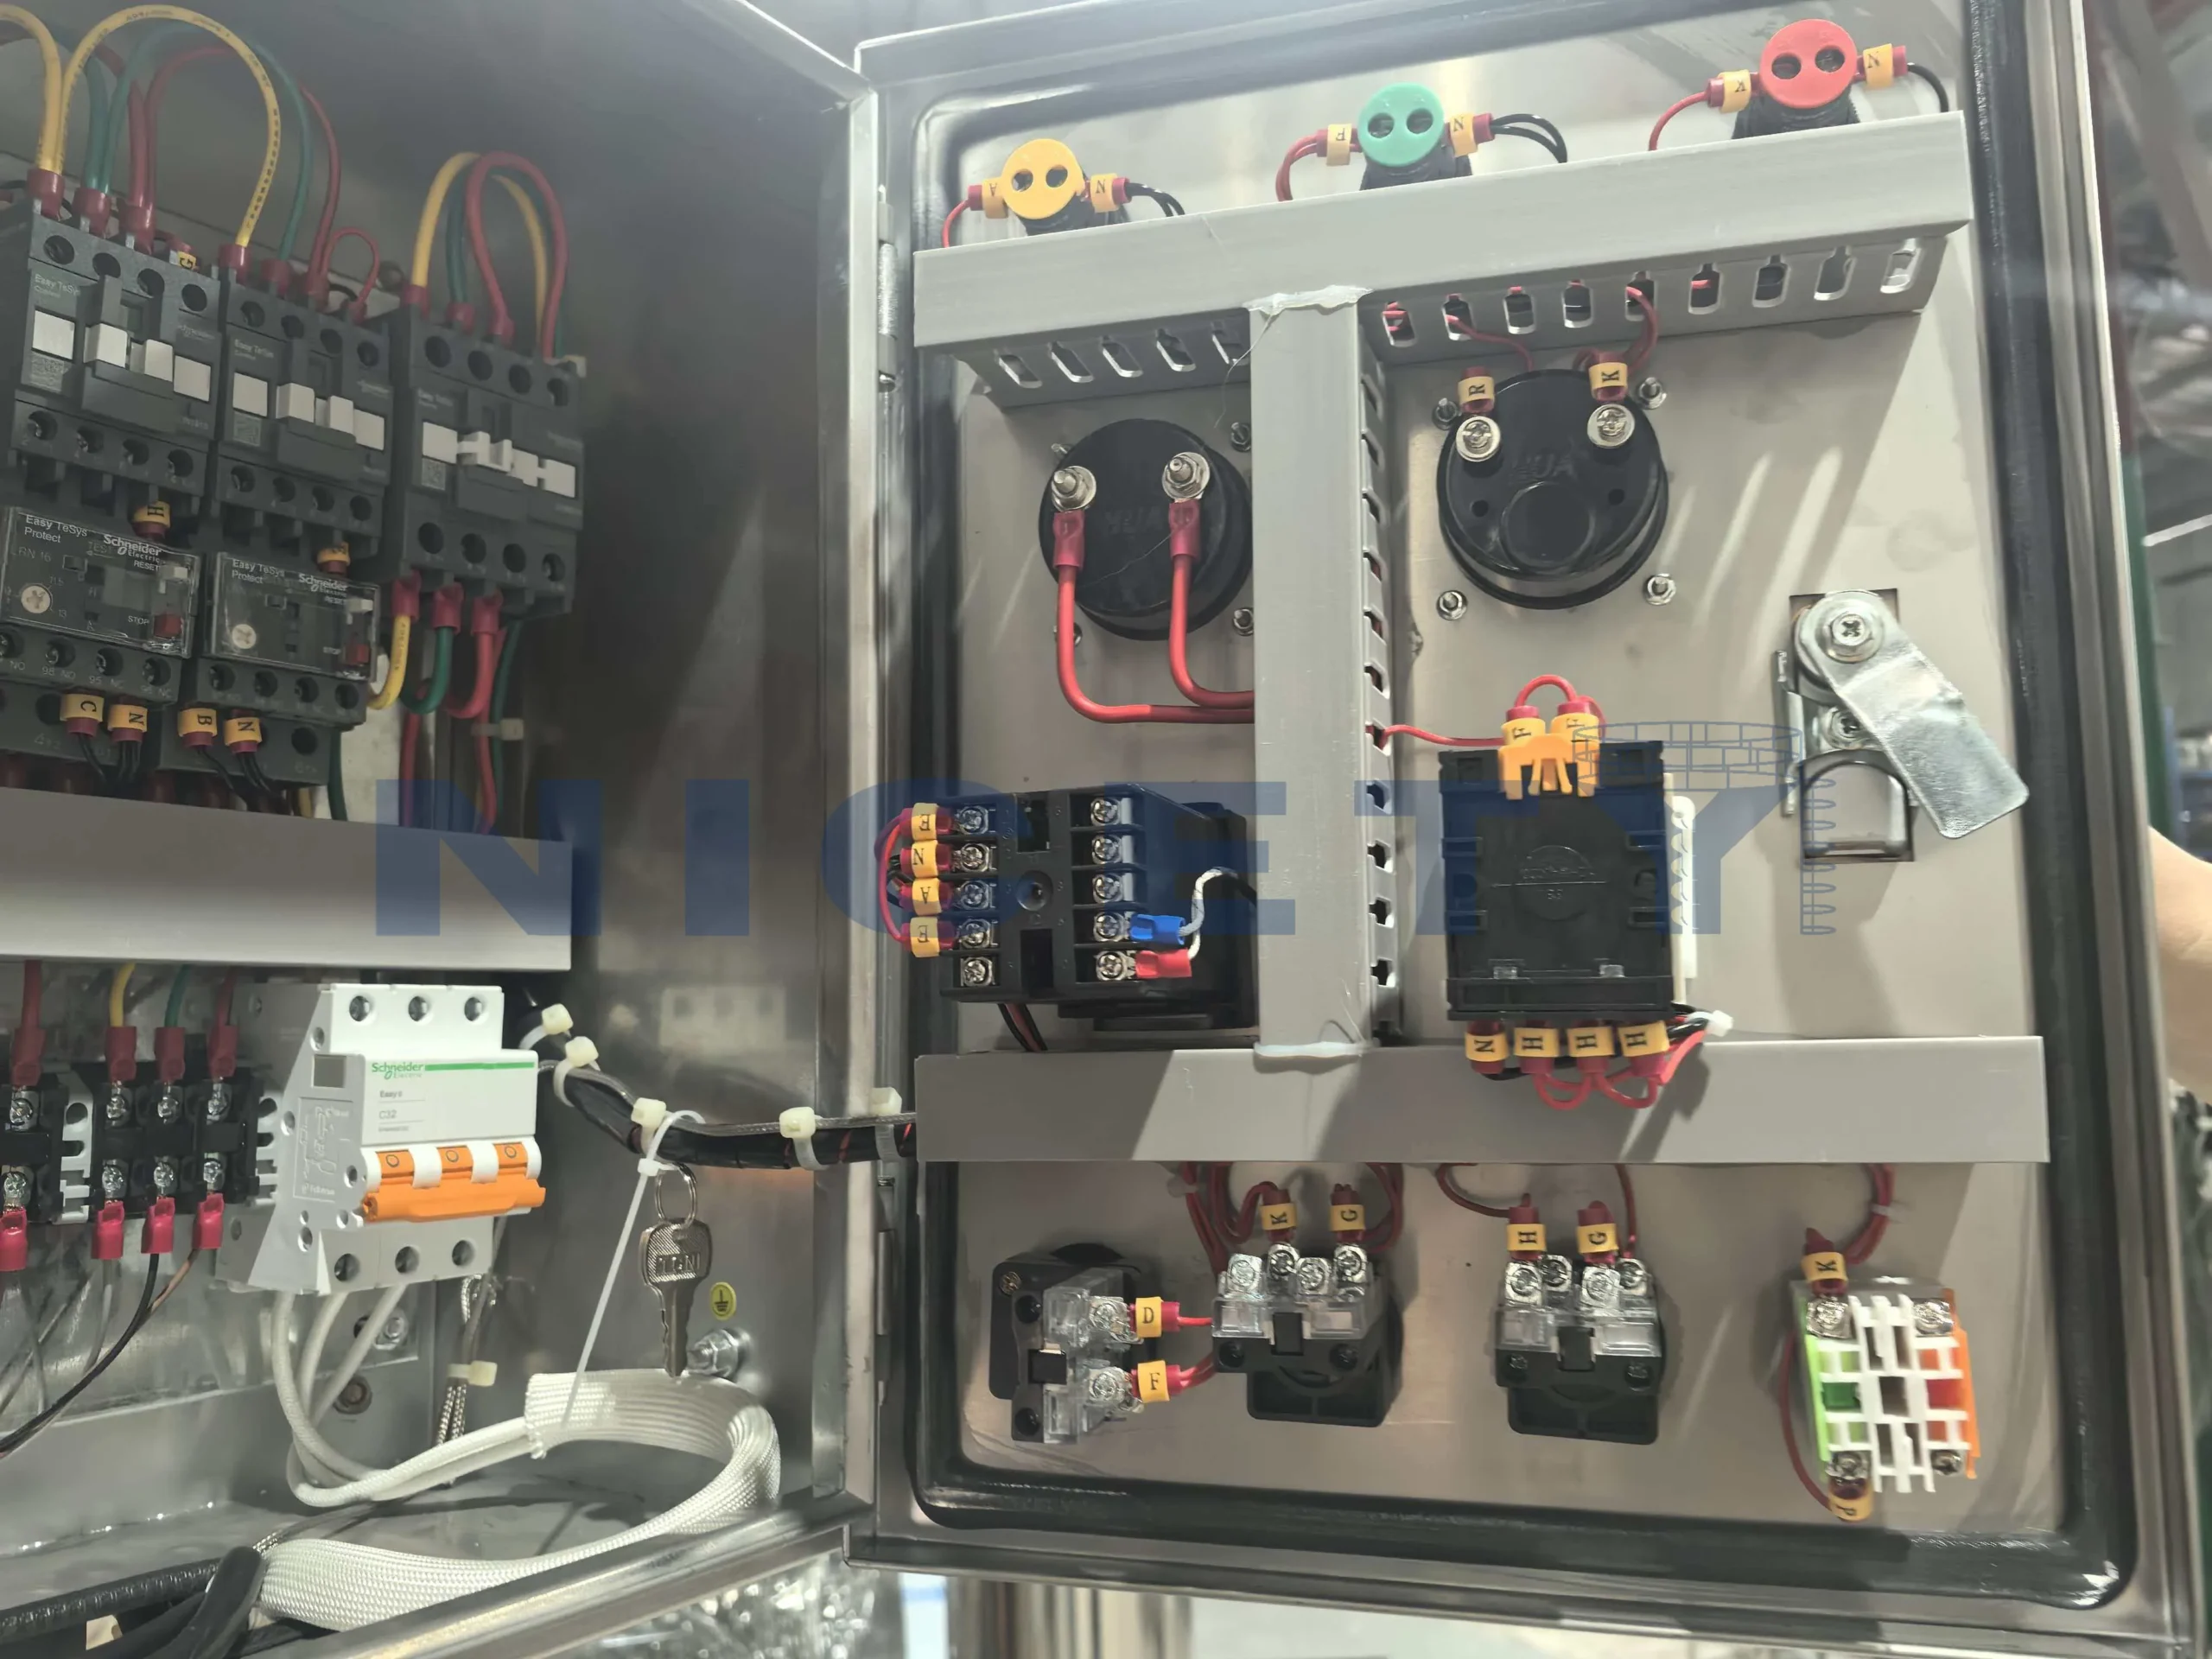
  • Painel de controle mestre com CLP IHM com tela sensível ao toque, temporizador digital do ciclo de batelada, controle automatizado de sequência e intertravamentos de fim de curso de segurança.

Não incluído no escopo do fornecimento

  • Obras civis do prédio e chumbamento no piso Laje de concreto armado, valas e malha de aterramento civil são fornecidas pelo cliente.
  • Cabeamento da rede elétrica até o quadro de força do painel mestre O cabo de alimentação trifásica principal, do transformador/painel de distribuição da fábrica até o nosso seccionador mestre, é responsabilidade do cliente.
  • Linhas de ensacamento de produto acabado e paletizadores Paletizadores robóticos automáticos, encamisadeiras stretch e a logística de armazém a jusante, salvo se incluídos expressamente em contrato.
  • Instrumentos de laboratório para ensaio de amostras Plastômetros de MFI, colunas de gradiente de densidade e espectrofotômetros para verificação de qualidade ficam por conta do cliente.

Antes do preço

O que confirmamos antes de isto se tornar um orçamento

  1. 01 Tipos de grânulo / floco e densidade aparente Graus específicos de resina (virgem, compounding, moído), geometria do grânulo (cilíndrico, esférico, lenticular) e densidade aparente medida (kg/L).
  2. 02 Capacidade de batelada alvo e cadência de produção Tamanho de batelada desejado por ciclo de homogeneização (por exemplo, 2.000 kg, 5.000 kg, 10.000 kg) e meta de vazão diária (toneladas/24 h).
  3. 03 Interface logística a montante / a jusante Formato de recebimento (sacos de 25 kg, big bags, caminhões a granel) e formato de embalagem alvo (balança automática de ensacamento, máquina FFS ou silos de armazenagem a granel).
  4. 04 Layout da fábrica e altura livre de teto Dimensões da área no piso e altura livre de gancho/teto para acomodar silos verticais (a unidade padrão de 5 t exige cerca de 5,5 m de altura livre).

Solicitar orçamento Envie estes pontos com o seu contato; assim a seção pode ser orçamentada com base na sua linha, e não numa suposição.

Detalhes

Mais detalhes

Principal problema de produção
  • Variação entre bateladas
  • Contaminação cruzada entre materiais
  • Distribuição irregular de aditivos
Próximo passo

Solicitar orçamento

Informe-nos o material, o processo e o resultado que você precisa alcançar. Os detalhes técnicos podem ser completados mais tarde, em conjunto com a nossa equipe de vendas.

Solicitar orçamento
Solicitar orçamento