
Solução
Sistema central de secagem com dessecante e dosagem gravimétrica para compostos com fibra de vidro
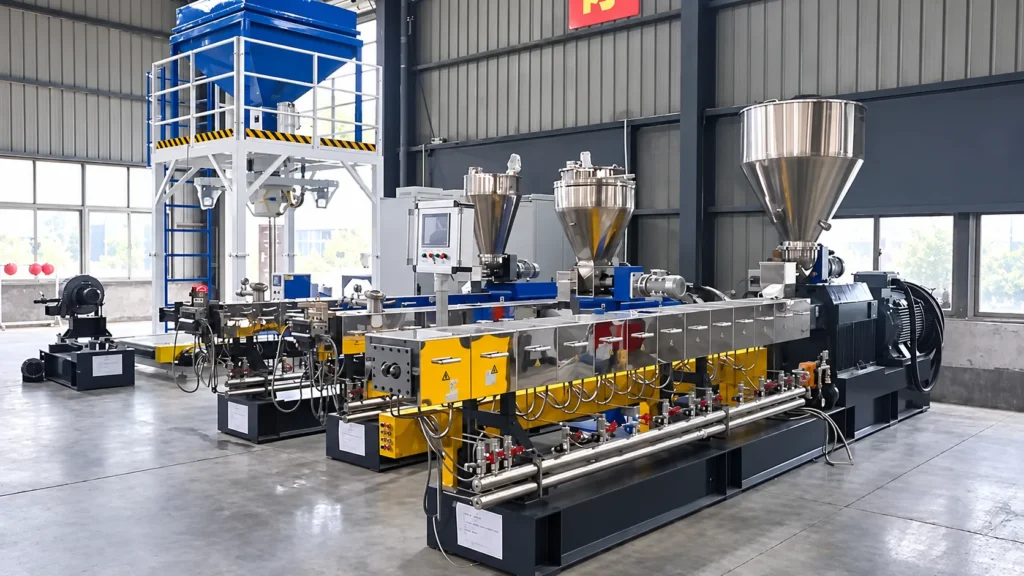
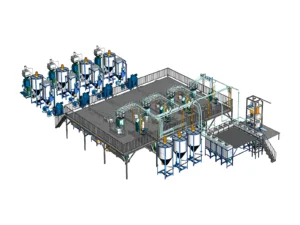
Sistema central de secagem com dessecante, transporte com ar seco e alimentação lateral gravimétrica para plásticos de engenharia PA66, PBT e PC reforçados com fibra de vidro.
- Escopo da solução
- Sistema multifunção
- Fluxo e instalação
- Contínuo · Em linha
- Capacidade
- 300–1500 kg/h
Esta solução turnkey fornece um sistema automatizado de secagem central, transporte e alimentação de compounding por perda de peso, projetado especificamente para plásticos de engenharia higroscópicos (PA6, PA66, PBT, PET, PC, PPS) reforçados com altos teores (15% a 50%) de fibras de vidro picadas e retardantes de chama minerais.
Termoplásticos de engenharia como poliamidas (PA6/PA66) e poliésteres (PBT/PET) são fortemente higroscópicos. Mesmo 0,05% de umidade ambiente absorvida provoca ruptura hidrolítica severa das cadeias nas temperaturas de fundido (260 °C–300 °C), destruindo a resistência à tração, gerando marcas prateadas de splay nas peças moldadas e causando espumação na extrusão. Além disso, as fibras de vidro são quebradiças: se introduzidas pela garganta principal da extrusora, o atrito cisalhante intenso pulveriza o comprimento da fibra abaixo do limite crítico de reforço (Lc < 200 µm), degradando a rigidez mecânica. Esta solução integra secagem em circuito fechado com rotor dessecante de colmeia (ponto de orvalho de -40 °C a -50 °C), transporte pneumático com ar seco e alimentação lateral gravimétrica sincronizada em extrusora de dupla rosca, preservando a razão de aspecto das fibras e garantindo zero degradação hidrolítica.
Fotos
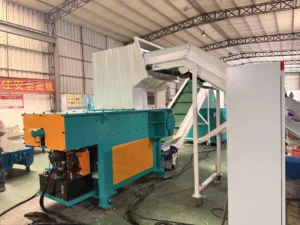
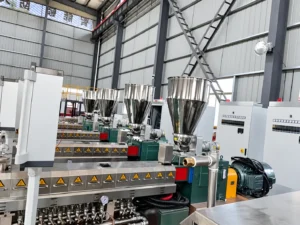
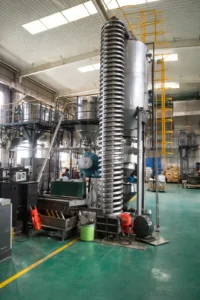
A seção na oficina
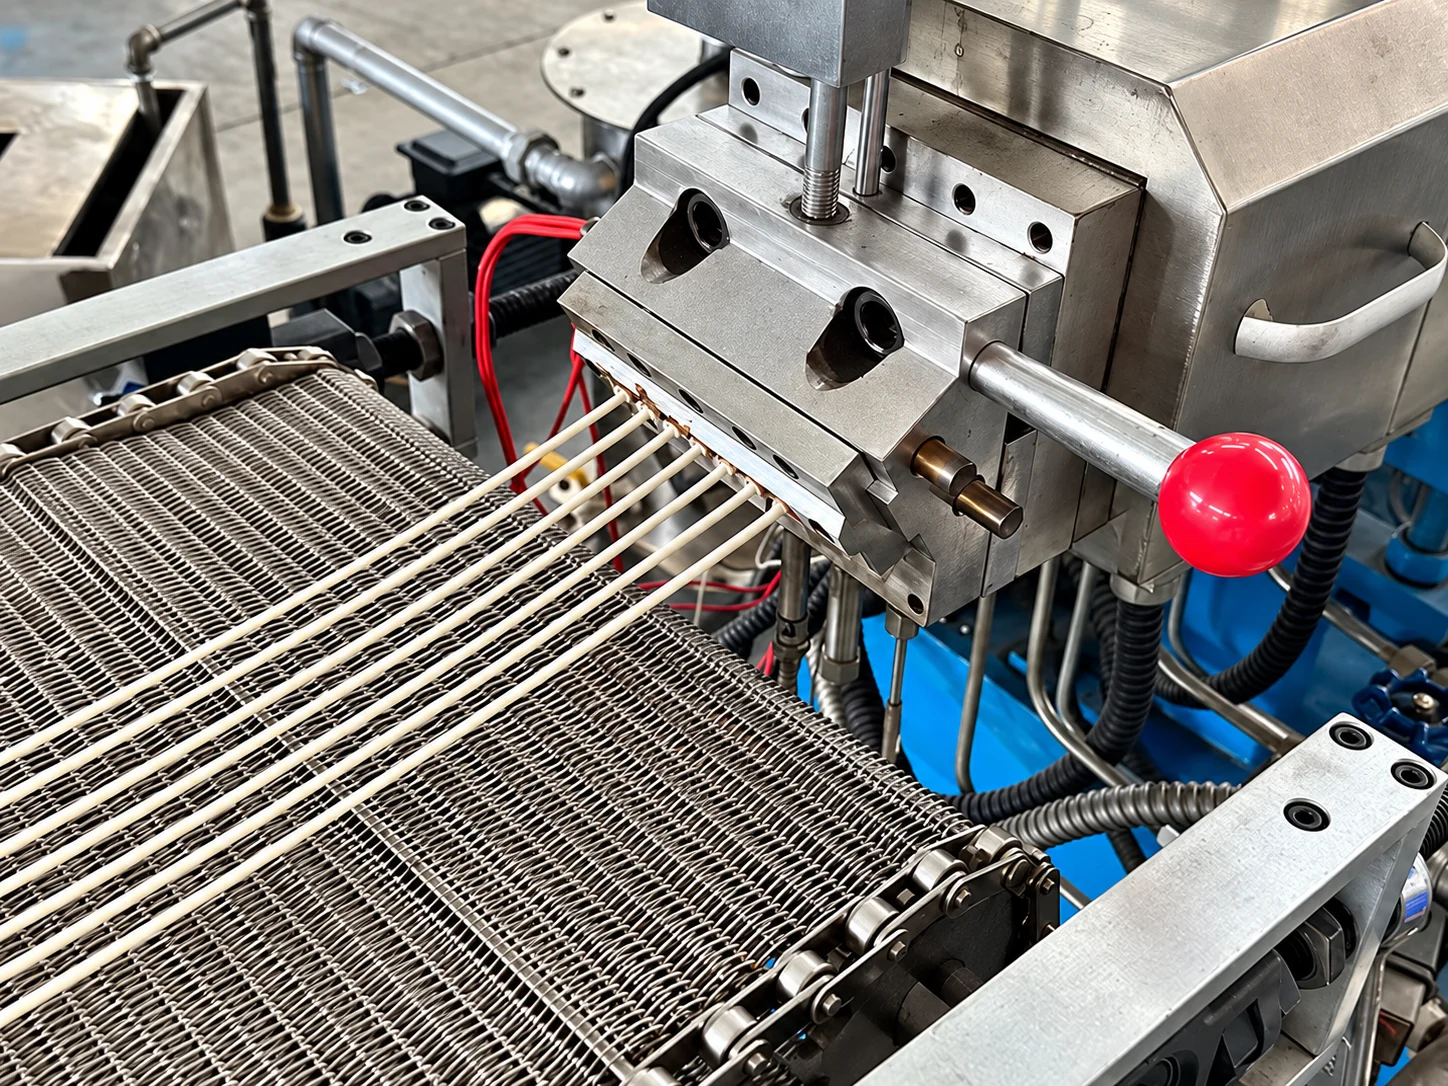
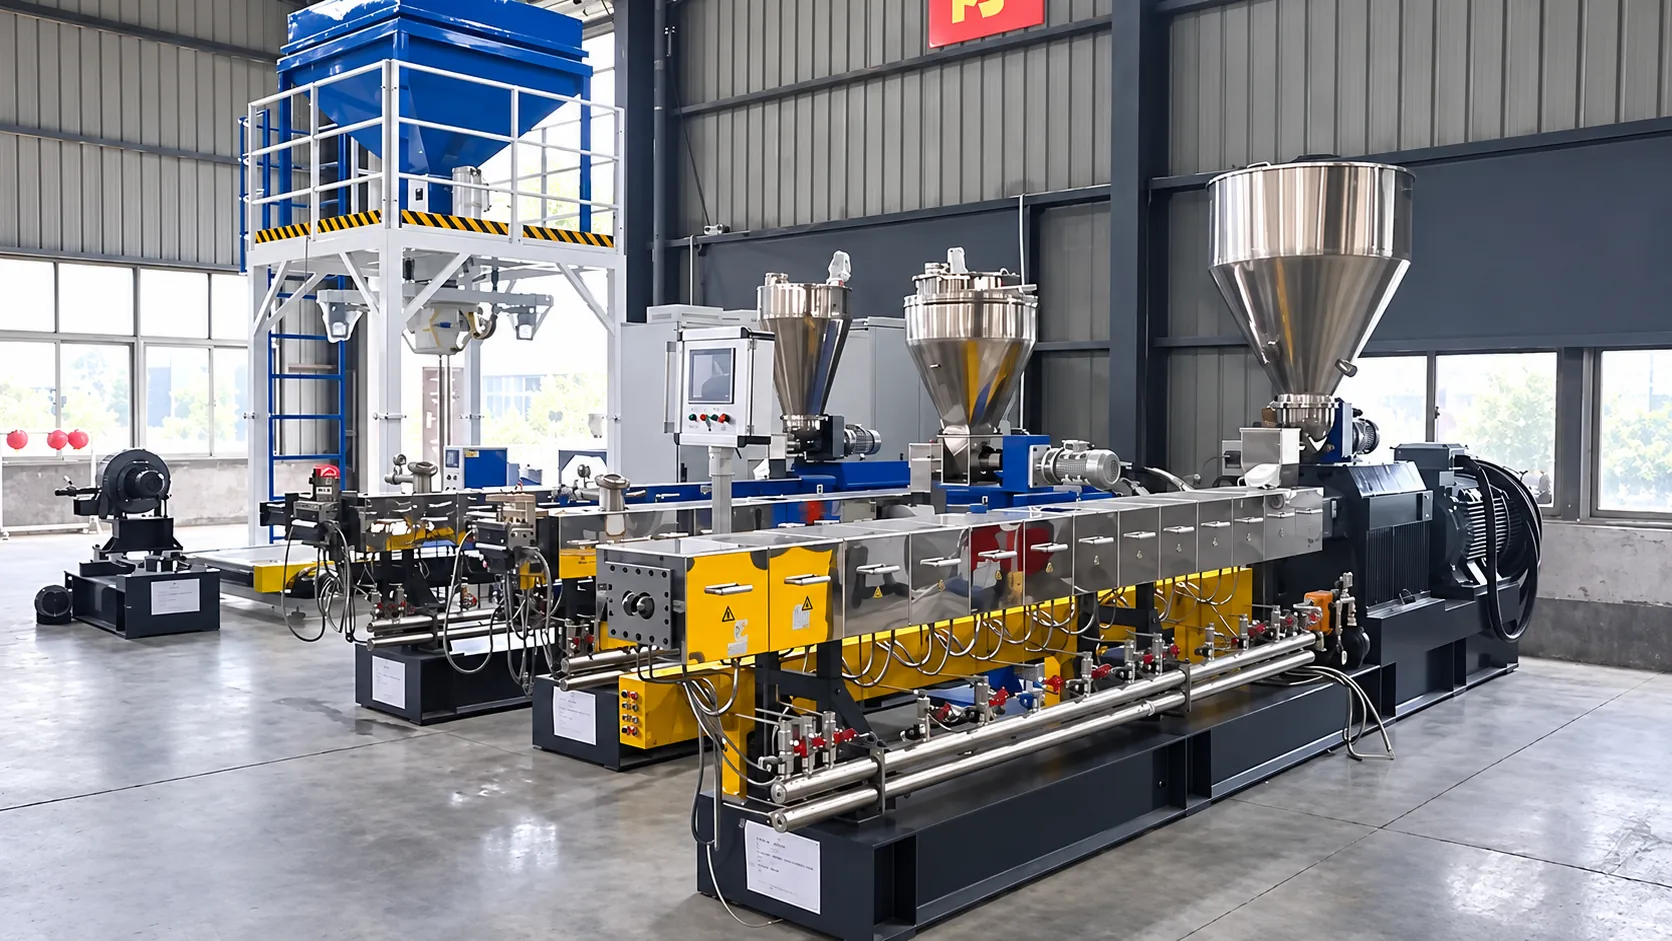
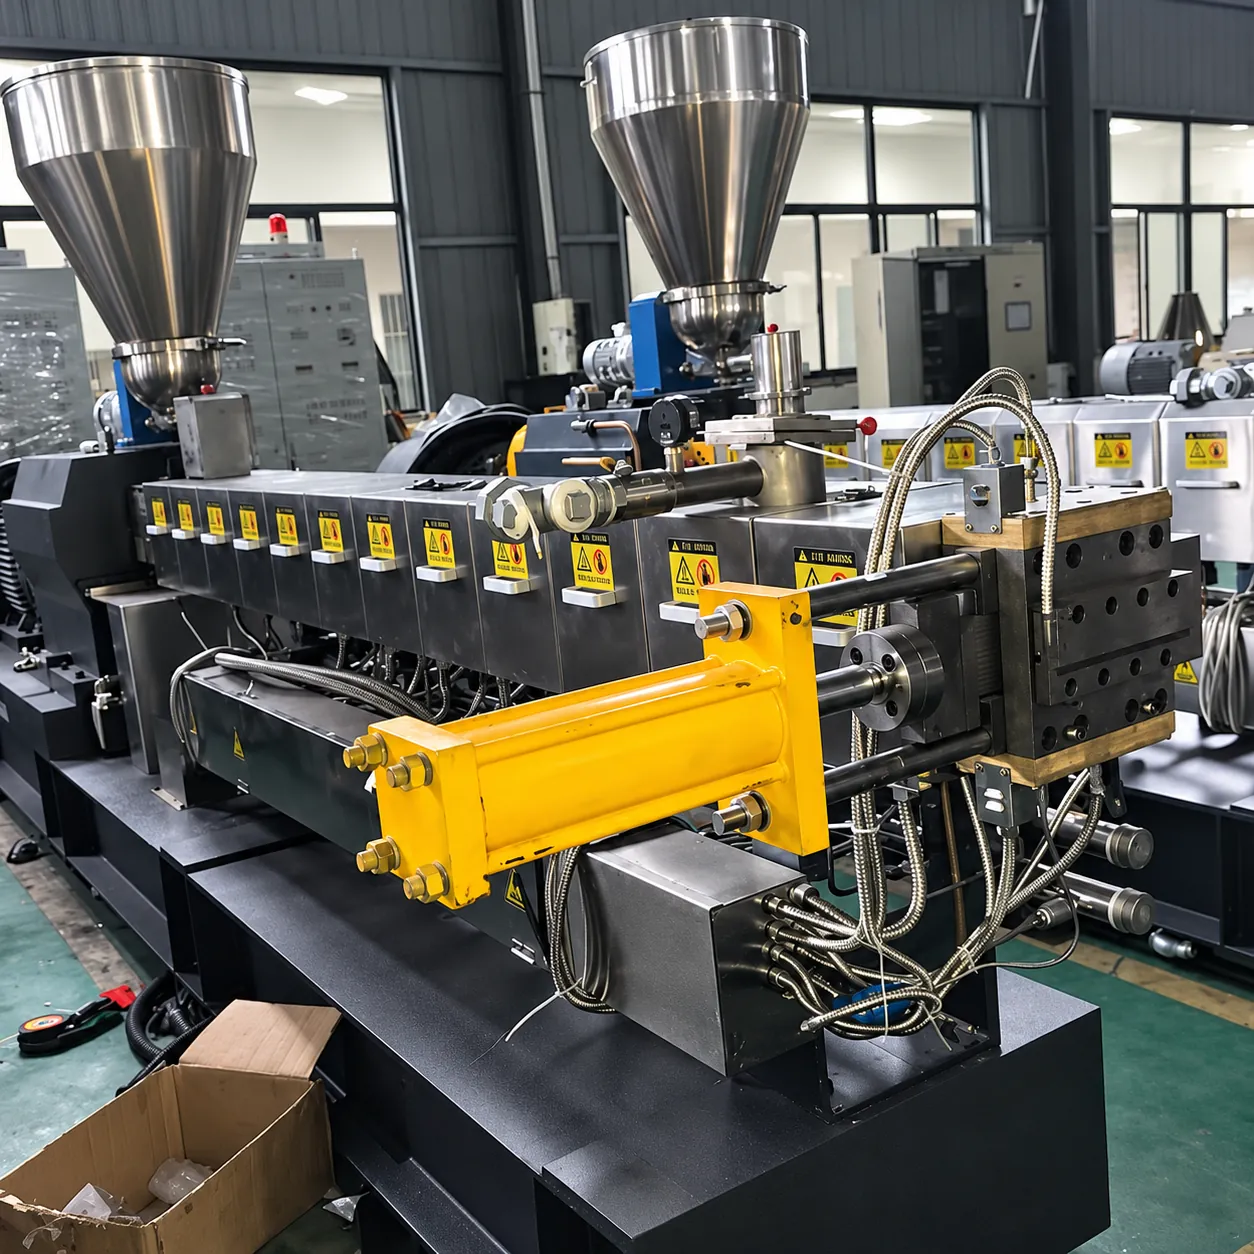
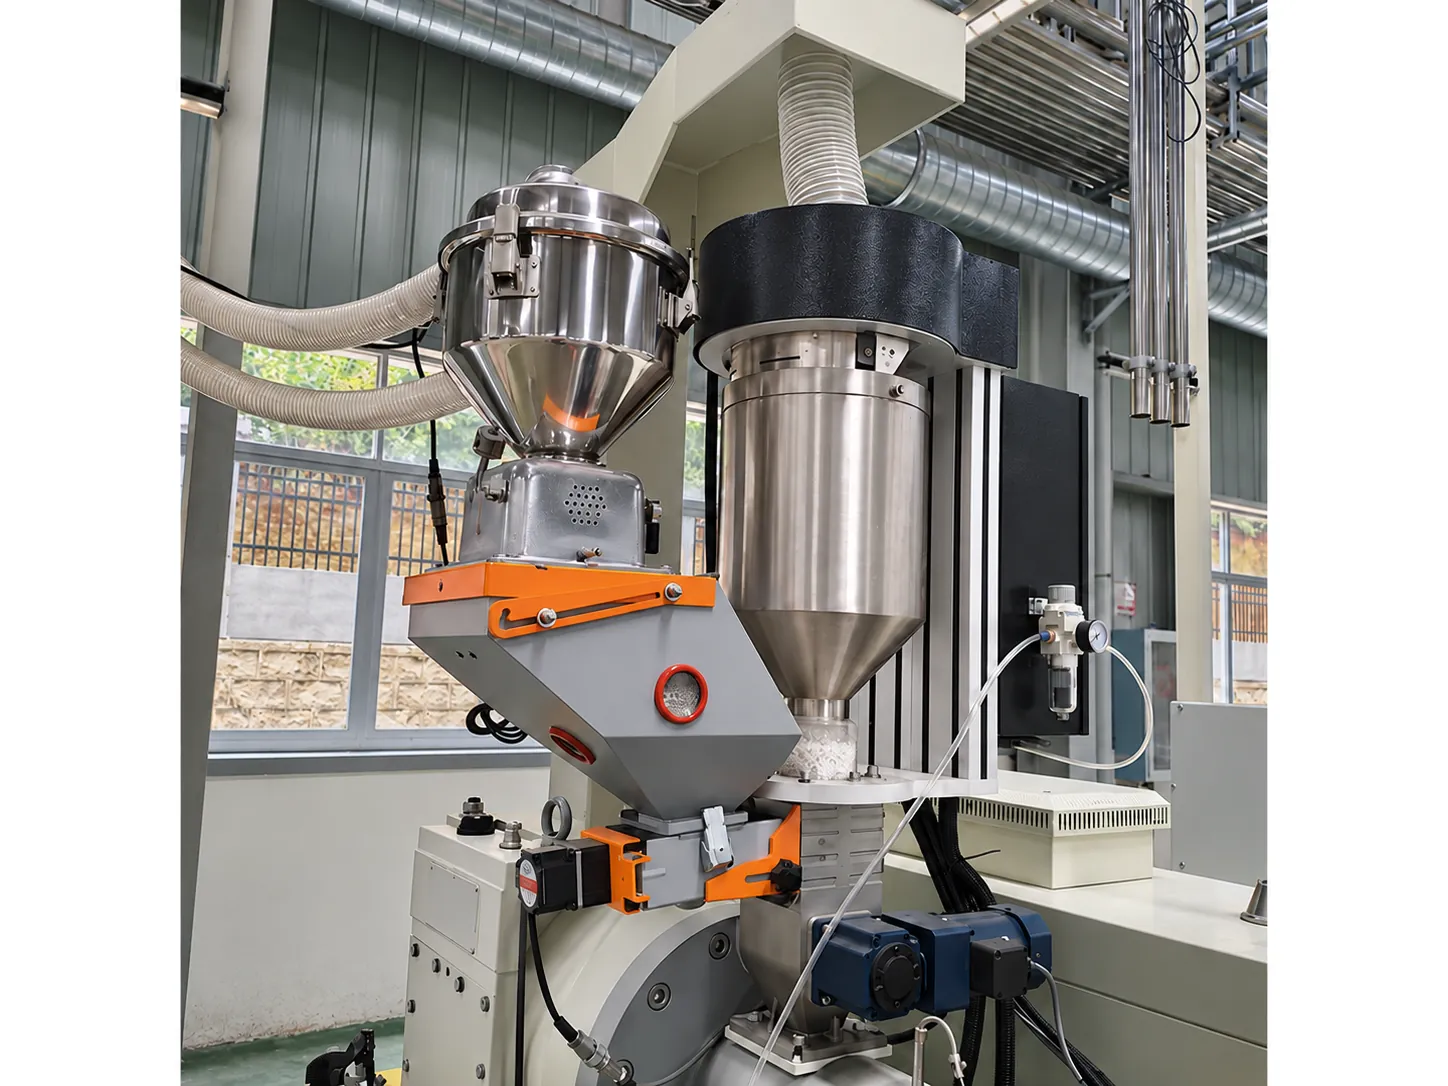
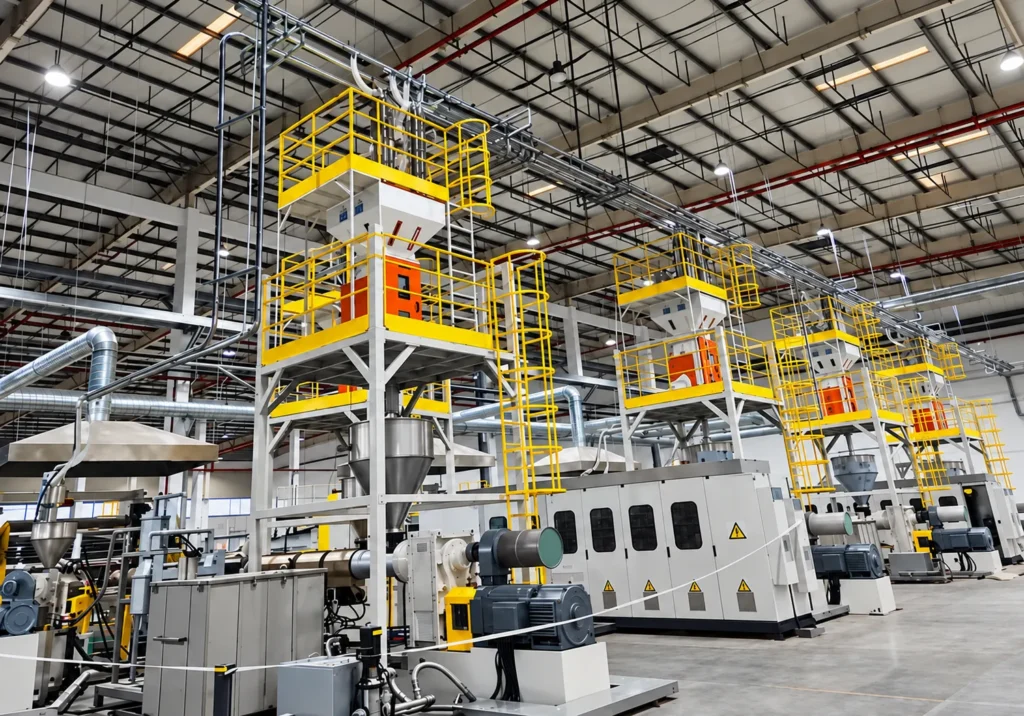
Vistas da seção como ela é construída, na nossa oficina ou no local. Abra uma imagem para ver o enquadramento completo.
O problema
O que a seção muda
Elimina a degradação hidrolítica e preserva o comprimento de reforço das fibras de vidro em plásticos de engenharia de alto desempenho.
Onde o cliente começa
Plantas de compounding processam plásticos de engenharia higroscópicos (PA66/PBT) usando secadores de ar quente básicos junto à extrusora. Em dias úmidos de verão, o ar ambiente contém 20–30 g/m³ de umidade, e o ar quente apenas aquece os grânulos, sem secá-los abaixo do limite crítico de 0,02%.
Além disso, os operadores despejam manualmente as fibras de vidro picadas na garganta principal da extrusora junto com os grânulos de resina. Como as fibras quebradiças encontram grânulos sólidos ainda não fundidos na zona de fusão, o cisalhamento mecânico intenso tritura as fibras em pó fino (comprimento < 100 µm), reduzindo drasticamente a resistência à tração e causando desgaste severo do cilindro e da rosca.
Por que ocorre o problema
As cadeias de poliamida e poliéster contêm ligações polares amida e éster que absorvem rapidamente a umidade do ar. Ao fundir a 260 °C–300 °C sob pressão da extrusora, as moléculas de água reagem hidroliticamente com o esqueleto do polímero, clivando as cadeias e reduzindo a massa molecular (com perda catastrófica de resistência à tração e ao impacto).
Ao mesmo tempo, alimentar fibras de vidro quebradiças junto com grânulos duros e não fundidos na garganta principal faz as fibras atuarem como meio de moagem contra os blocos sólidos de polímero. As forças de cisalhamento quebram os filamentos de vidro de 3 mm iniciais em fragmentos abaixo de 100 µm, destruindo a razão de aspecto (L/D) crítica para suportar carga e resistir ao arrancamento da fibra.
Produção ou estado pretendido
Alimentação de resina totalmente seca, com zero degradação hidrolítica e máxima retenção do reforço de fibra, produzindo compostos de engenharia de altíssima resistência e sem bolhas, que atendem especificações automotivas de primeira linha equivalentes às de resina virgem.
Processo
Os passos, pela ordem em que o material flui
O equipamento aqui indicado é mantido no passo a que pertence, para que a lista e o orçamento não possam divergir.

-
Secagem profunda com rotor dessecante de colmeia
ObrigatórioPreparação da matéria-prima
Extrai a umidade ambiente dos grânulos higroscópicos até ≤ 0,02% (200 ppm) sob ar quente contínuo de baixo ponto de orvalho.
Função do equipamentoO rotor dessecante de colmeia com peneira molecular fornece continuamente ar desumidificado a -40 °C a -50 °C de ponto de orvalho. O silo de secagem isolado aquece a resina a 80 °C–120 °C por 4–6 horas, removendo a umidade interna ligada.
Equipamento -
Transporte pneumático em circuito fechado com ar seco
ObrigatórioAlimentação e transferência de material
Transfere grânulos totalmente secos do silo central de secagem ao silo de alimentação da extrusora sem contato com o ar ambiente úmido.
Função do equipamentoO sistema de transporte em circuito fechado usa ar de processo seco (-40 °C de ponto de orvalho) para impulsionar a resina seca, evitando a reabsorção de umidade nos trechos internos da fábrica.
Equipamento -
Alimentação principal gravimétrica por perda de peso
ObrigatórioCompounding
Dosa com precisão a resina seca e os aditivos em pó na garganta principal da extrusora, com realimentação gravimétrica contínua por perda de peso.
Função do equipamentoDosadores de dupla rosca por perda de peso de alta precisão pesam e controlam dinamicamente a vazão dos componentes, mantendo a exatidão da receita em ±0,5%, independentemente das variações de densidade aparente.
Equipamento -
Alimentação lateral de fibra de vidro na zona de fundido
ObrigatórioExtrusão e processamento no estado fundido
Introduz suavemente as fibras de vidro picadas e quebradiças no fluxo de polímero totalmente fundido, a jusante, preservando o comprimento retido das fibras.
Função do equipamentoAlimentador lateral dedicado de dupla rosca injeta as fibras de vidro na zona 5/6 da extrusora de dupla rosca, onde o polímero está completamente fundido. A mistura distributiva suave reveste as fibras com a matriz fundida sem fraturá-las por cisalhamento.
Equipamento


Material
O que entra e o que sai
Condição e requisitos de alimentação
Grânulos de termoplásticos higroscópicos: PA6, PA66, PBT, PET, PC, PPS (umidade do grânulo até 0,8%). Reforços e aditivos: fios picados de vidro E (3–4,5 mm), pós retardantes de chama bromados ou à base de fósforo e masterbatches de cor. A matéria-prima deve estar desaglomerada e com escoamento seco.
Condição e limites de saída
Resina base uniformemente seca (umidade ≤ 0,02% / 200 ppm) alimentada à garganta da extrusora sob cobertura de ar seco; fibras de vidro dosadas com precisão no polímero fundido a jusante sem quebra, gerando grânulos reforçados com resistência à tração e tenacidade ao impacto superiores.
300–1500 kg/h
Base dos valores de capacidade
Baseada em uma linha contínua de compounding com dupla rosca, com produção de 300 kg/h a 1.500 kg/h e volumes de silos centrais de secagem com rotor dessecante de colmeia dimensionados para 4 a 6 horas de residência contínua a 80 °C–120 °C de temperatura do ar.
Adequação
Onde esta seção se enquadra — e onde não
Os limites fazem parte da solução: evitam que se orçamente uma máquina para um caso que não pode servir.
Adequada quando
Essencial para compounders de plásticos de engenharia automotivos, eletrônicos e industriais que produzem graus de PA6, PA66, PBT, PET e PC reforçados com 15%–50% de fibra de vidro.
Crucial para linhas de compounding antichama (UL94 V-0), onde os aditivos bromados ou à base de fósforo e a resina higroscópicos precisam ser secos em limites exatos para evitar a formação de bolhas e a reprovação em ensaios de chama.
Não adequada quando
Não indicado para pultrusão direta de rovings contínuos de fibra longa (linhas LFT-D / LFT-G), que exigem matrizes de impregnação de fibra longa específicas, e não alimentadores laterais de fibra picada.
Não indicado para poliolefinas não higroscópicas (PP/PE), onde a secagem padrão a ar quente ou silos de armazenagem ambiente são plenamente suficientes, evitando o custo de capital mais alto dos rotores dessecantes de colmeia.
Condições ainda a confirmar
As especificações de projeto pressupõem grânulos padrão de termoplásticos de engenharia (PA6, PA66, PBT, PET, PC) com umidade inicial ≤ 0,8% e densidade aparente entre 0,60 kg/L e 0,75 kg/L. A fibra de vidro corresponde a fios picados de vidro E padrão (comprimento 3,0–4,5 mm, diâmetro de filamento 10–13 µm, densidade aparente aprox. 0,50–0,60 kg/L).
Para polímeros de alta temperatura como PPS, PEEK ou PEI, que exigem temperaturas de secagem acima de 140 °C, são configurados silos isolados de alta temperatura e rotores dessecantes de alta temperatura para até 180 °C.
Local e ligações
O que a seção pressupõe à sua volta
Serviços auxiliares
- Alimentação elétrica
- 380 V / 415 V / 460 V, 50/60 Hz, CA trifásica.
- Água
- Circuito de água de resfriamento de processo: 20 °C–25 °C, vazão de 3–8 m³/h para resfriar o ar de retorno da secagem.
- Ar comprimido
- Ar comprimido seco e limpo a 0,6–0,7 MPa (ISO 8573-1 Classe 2:4:2) para as válvulas dos receptores pneumáticos e a ventilação do alimentador lateral (aprox. 0,3 m³/min).
- Exaustão e ventilação
- Porta de filtro de desaeração DN80 do alimentador lateral ligada a um coletor de pó leve, para exaurir o ar arrastado sem sugar fibras.
Potência elétrica total conectada: 45 kW a 110 kW (dependendo do volume do silo de secagem e do dimensionamento dos aquecedores).
Limitações do local
- Área ocupada
- Aproximadamente 25–40 m² necessários para o skid de secagem com dessecante, a estação do soprador de transporte e o mezanino do alimentador lateral.
- Altura livre
- Altura livre de 4,5 m a 5,5 m acima da extrusora para instalação do silo de secagem e dos dosadores gravimétricos.
- Ambiente
- Galpão limpo de plásticos de engenharia; sala seca climatizada ou bem ventilada; ar comprimido disponível nas proximidades.
Manter trechos retos na calha do alimentador de fibra de vidro para evitar pontes mecânicas de fibra.
Interfaces
- Mecânico
- Placa de montagem flangeada no cilindro para o alimentador lateral (zona 5 ou 6 da dupla rosca); conexões de grampo para os tubos de transporte de ar seco.
- Controle
- Interface Profinet / Ethernet-IP entre o controlador mestre dos dosadores gravimétricos e o CLP da extrusora, para sincronismo mestre-escravo da velocidade da linha.
- Montante e jusante
- A montante: descarregador de sacos de 25 kg ou de big-bags. A jusante: garganta de alimentação principal da extrusora de dupla rosca e cilindro de entrada lateral de fundido.
Objetivos
O que se avalia na seção
Os valores são objetivos acordados por projeto, e não uma promessa geral.
- Teor de umidade da resina na garganta da extrusora (Karl Fischer)
- ≤ 0,02% (200 ppm) % Ensaio de titulação coulométrica Karl Fischer conforme ASTM D6869
- Ponto de orvalho do ar de secagem
- ≤ -40 °C Sensor cerâmico digital de ponto de orvalho em linha, com display
- Comprimento numérico-médio retido das fibras de vidro (Ln)
- ≥ 320 µm Queima da resina em forno mufla seguida de análise de imagem óptica em 500 fibras
Como é avaliada a aceitação
O teste de aceitação é realizado em uma rodada contínua de compounding por extrusão de 8 horas com PA66 reforçado com 30% ou 50% de fibra de vidro picada. A umidade da resina amostrada na garganta principal da extrusora deve registrar ≤ 0,02% (200 ppm) por titulação coulométrica Karl Fischer (ASTM D6869).
Precisão da dosagem gravimétrica: cada dosador por perda de peso (resina, retardantes de chama, fibra de vidro) deve manter estabilidade de alimentação dentro de ±0,5% do setpoint em intervalos de amostragem de 1 minuto. Os corpos de prova moldados a partir do composto devem atender às especificações de resistência à tração ISO 527 e de módulo de flexão ISO 178, confirmando o comprimento retido das fibras de vidro (comprimento numérico-médio Ln ≥ 320 µm).
Escopo de fornecimento
O que está incluído na entrega — e o que não está
O escopo confirmado consta do orçamento; este é o limite da seção conforme foi projetada.
Incluído no escopo do fornecimento
- Estação central de secagem com rotor dessecante de colmeia Rotor dessecante de colmeia com peneira molecular mantendo ponto de orvalho contínuo de -40 °C a -50 °C, aquecedores elétricos duplos e silo de secagem isolado.
- Sistema de transporte pneumático em circuito fechado com ar seco Linha de transporte pneumático que usa o ar de retorno seco (-40 °C de ponto de orvalho) para evitar a reabsorção de umidade pelos grânulos durante a transferência até a extrusora.
- Conjunto de dosadores multicomponente por perda de peso Dosadores gravimétricos de alta precisão para grânulos de polímero e pós minerais, com células de carga digitais e dosagem controlada por receita.
- Skid especializado de alimentador lateral gravimétrico de dupla rosca Alimentador lateral de dupla rosca com roscas nitretadas resistentes ao desgaste e ventilação de desaeração, introduzindo fibras de vidro a jusante, na resina totalmente fundida.
- Painel de controle mestre com CLP integrado Controle centralizado por tela sensível ao toque, gerenciando o monitoramento do ponto de orvalho da secagem, a sincronização gravimétrica dos dosadores e a comunicação com a extrusora.
Não incluído no escopo do fornecimento
- Extrusora de dupla rosca corrotante e linha de peletização por fio A extrusora de dupla rosca, a tina de água para fio e o peletizador de fio estão cobertos pelo contrato da máquina de extrusão principal.
- Compressor de ar central da planta e secador de ar por refrigeração A estação de ar comprimido principal do piso de fábrica é responsabilidade do cliente.
- Fornecimento de água gelada ao trocador do dessecante Circuito padrão de água de resfriamento industrial da planta para resfriar o ar de processo em circuito fechado.
- Injetora de ensaio e moldes de corpos de prova A injetora de laboratório para preparação de corpos de prova de tração/flexão é responsabilidade do cliente.
Antes do preço
O que confirmamos antes de isto se tornar um orçamento
- 01 Formulação do polímero e percentuais de carga Grau de resina base (PA6, PA66, PBT, PC), percentual de fibra de vidro picada (por exemplo, 15%, 30%, 50%) e teor de retardante de chama mineral.
- 02 Vazão da linha de extrusão e layout do cilindro Capacidade máxima da linha de compounding (kg/h), distância entre centros da extrusora de dupla rosca e posição da zona do cilindro para a entrada do alimentador lateral.
- 03 Layout da fábrica e pé-direito livre até a ponte rolante Planta baixa mostrando a área de armazenagem de matéria-prima, a posição do mezanino de secagem e o vão livre da ponte acima do cilindro da extrusora.
- 04 Especificações de qualidade do ar comprimido disponível Vazão e ponto de orvalho do ar de instrumento da planta (ISO 8573-1 Classe 2:4:2 recomendada para componentes pneumáticos).
Solicitar orçamento Envie estes pontos com o seu contato; assim a seção pode ser orçamentada com base na sua linha, e não numa suposição.
Detalhes
Mais detalhes
- Principal problema de produção
- Alimentação intermitente ou imprecisa
- Umidade interna em resina higroscópica
- Reabsorção de umidade no transporte