Equipamento auxiliar e sistemas integrados
e-mail [email protected] Idioma EN ES PT

Solução

Linha de reciclagem e peletização de sucata plástica rígida

Linha turnkey de reciclagem para sucata rígida pós-consumo de HDPE, PP, ABS e PS: trituração, separação de metais, extrusão mono-rosca com desvolatilização a vácuo e peletização por anel de água.

  • Extrusão e processamento no estado fundido
  • Peletização
  • Preparação da matéria-prima
  • Expansão de capacidade
  • Nova linha de produção
  • ABS (acrilonitrila butadieno estireno)
  • PEAD (polietileno de alta densidade)
  • Plásticos modificados
  • PP (polipropileno)
  • PS (poliestireno)
  • Grânulos
  • Moído
  • Bloqueio e formação de arco
  • Capacidade da linha limitada pelos auxiliares
  • Odor e COV residuais
Escopo da solução
Integração de linha completa
Fluxo e instalação
Contínuo · Em linha
Capacidade
300–1500 kg/h

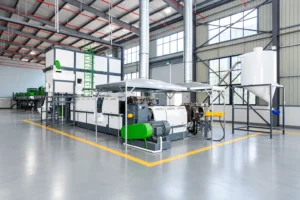
Esta linha turnkey integra redução de tamanho em dois estágios, extrusão mono-rosca com desgaseificação de alto vácuo, filtração contínua do fundido e peletização por anel de água em câmara fechada, projetada para fluxos de reciclagem de plásticos rígidos pós-consumo (PCR) e pós-industrial (PIR): garrafas e caixas de HDPE, caixas de bateria e tambores de PP, carcaças de eletrodomésticos em ABS/PS.

Diferentemente do processamento de plástico virgem, os rígidos pós-consumo chegam com grande irregularidade dimensional (blocos espessos de purga, recipientes ocos, sobras de tubo), contaminação metálica, cargas minerais finas e resíduos de tinta ou voláteis de odor. Esta solução ponta a ponta trata cada desafio de forma sistemática: trituração primária de baixa velocidade e alto torque seguida de moagem fina a úmido ou a seco com extração de metais por eletroímã transversal em linha; extrusão mono-rosca controlada com desgaseificação de alto vácuo em múltiplos estágios; filtração contínua por tela hidráulica ou em contracorrente para reter contaminantes não fundidos; e peletização por anel de água em circuito fechado, que produz grânulos reciclados densos, uniformes e sem pó, adequados diretamente à moldagem por injeção, ao sopro ou à extrusão de perfis de alto padrão.

Fotos

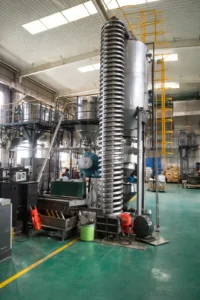
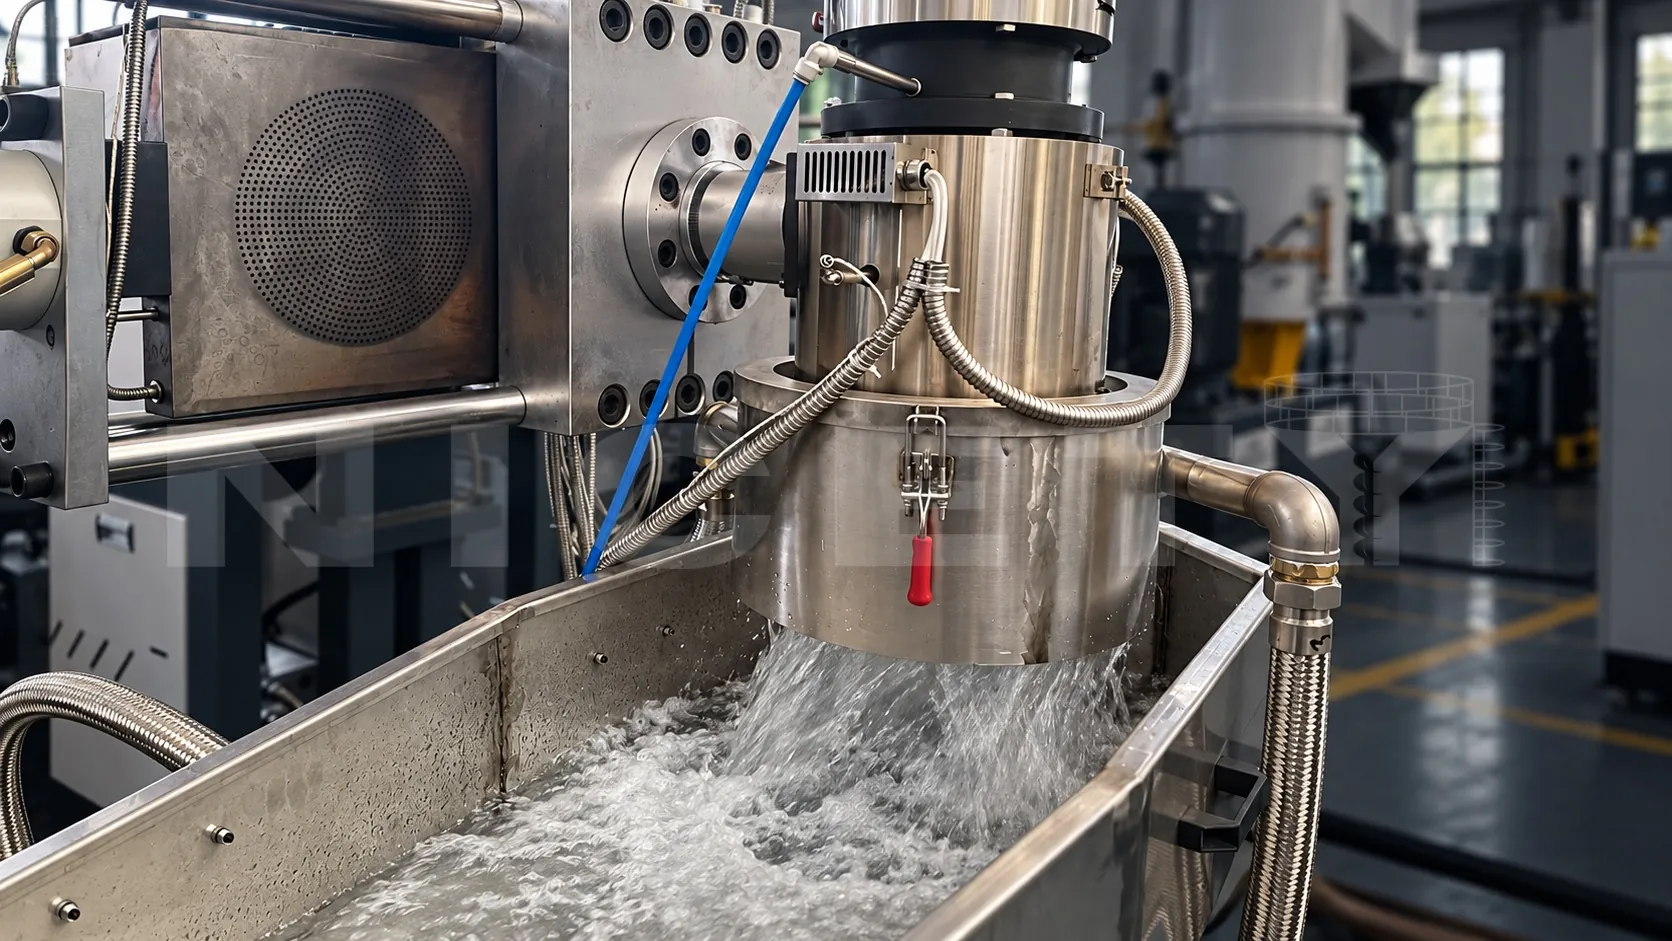
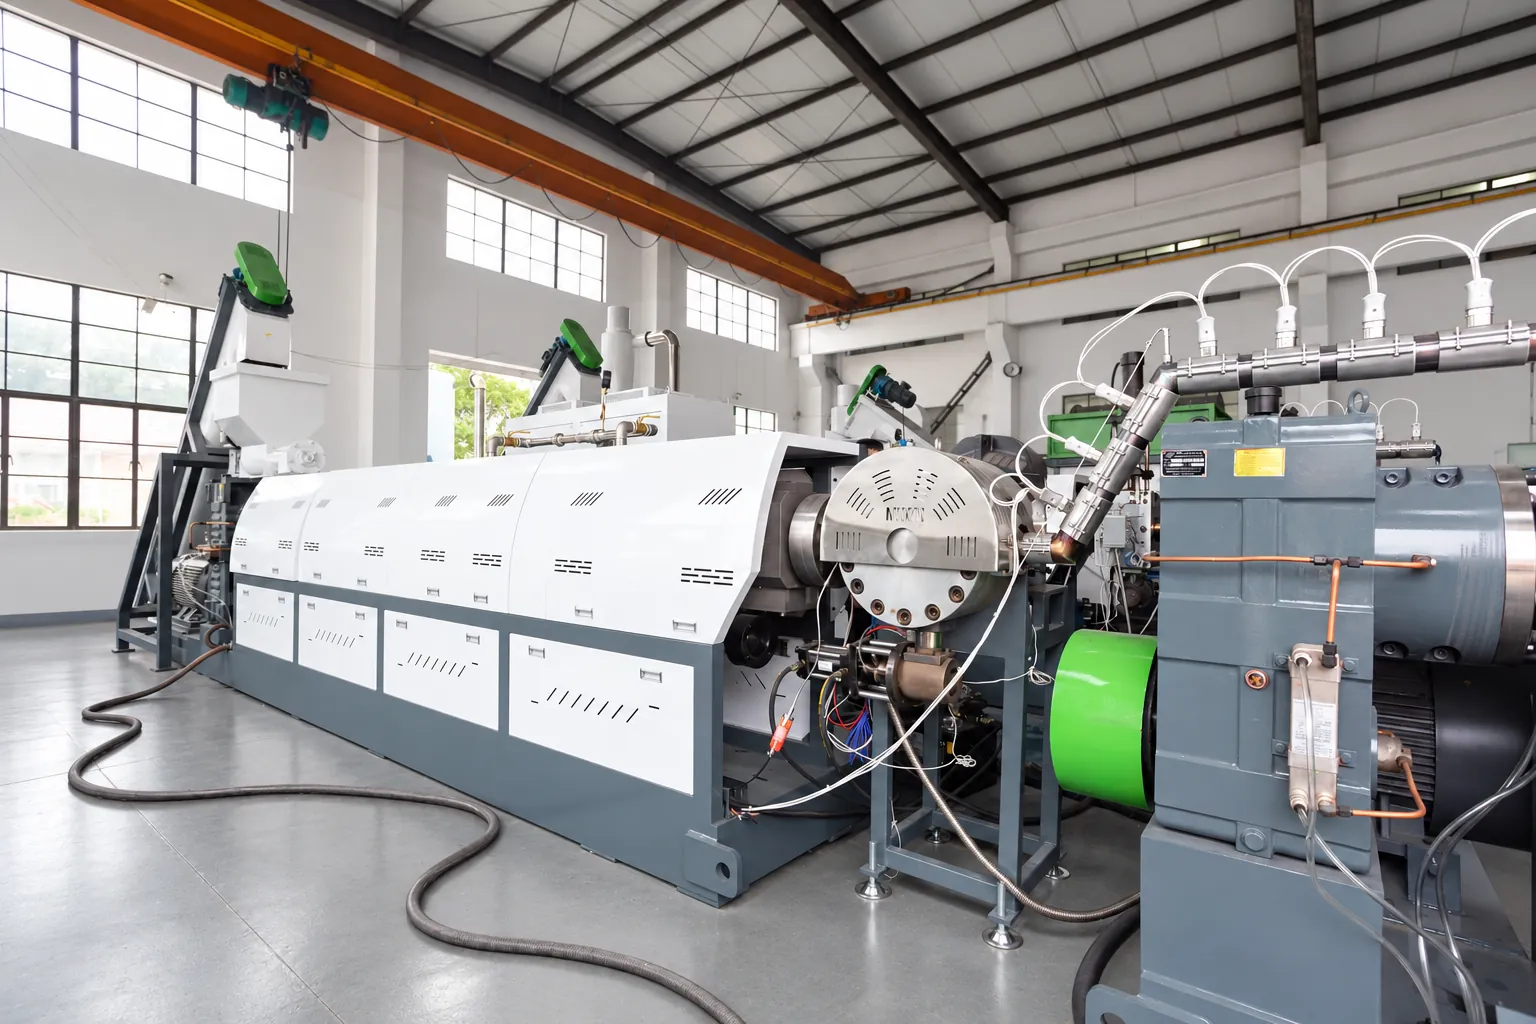
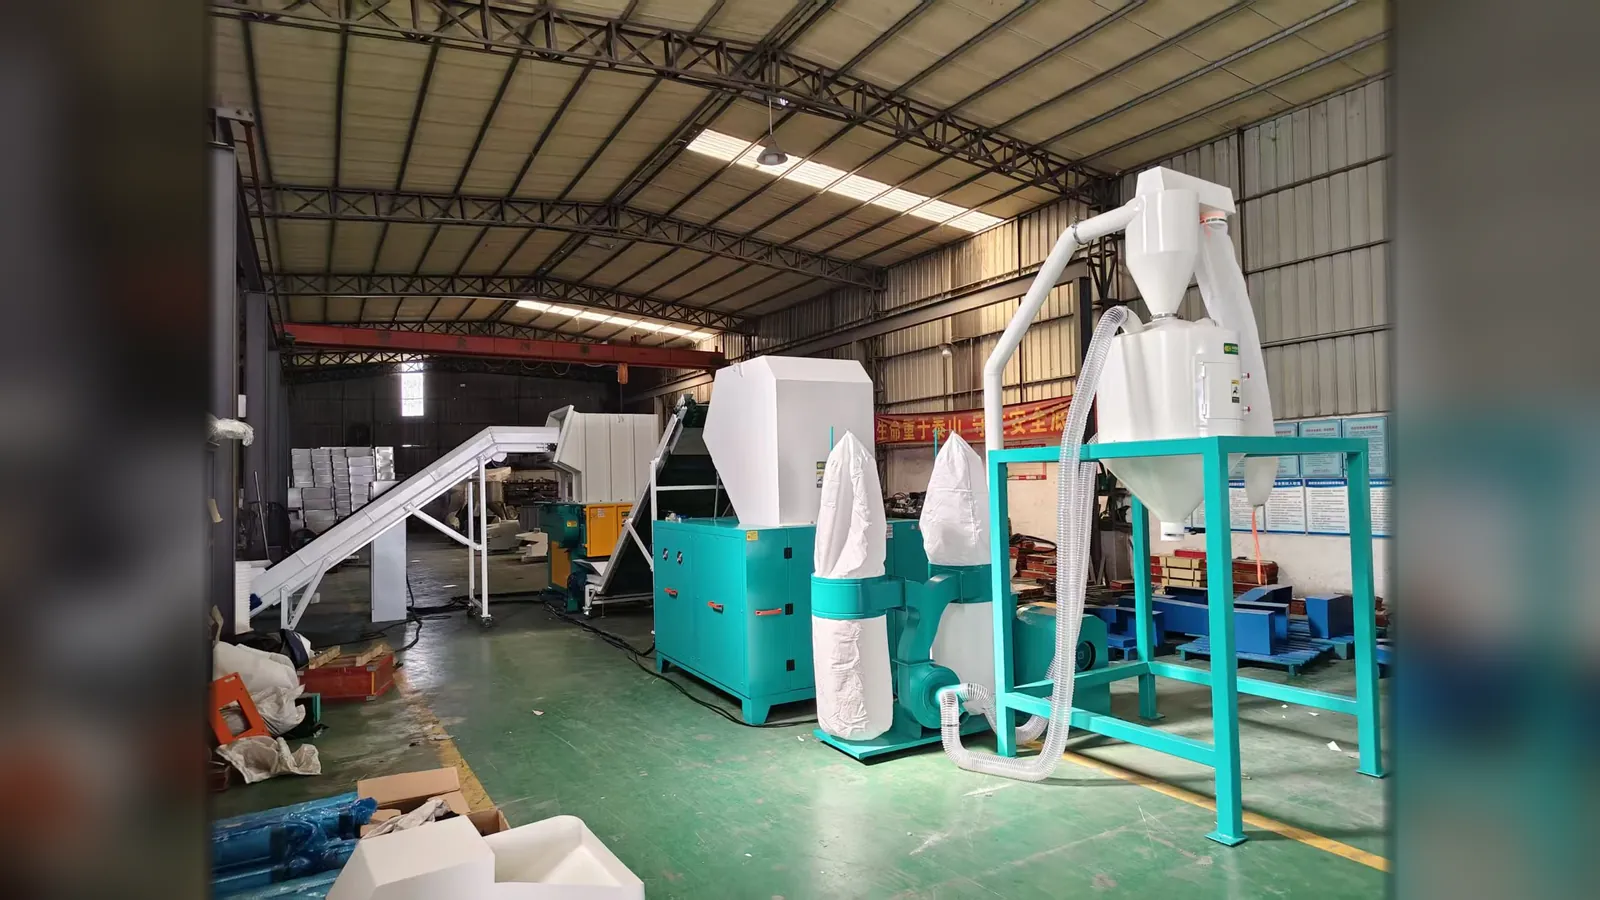
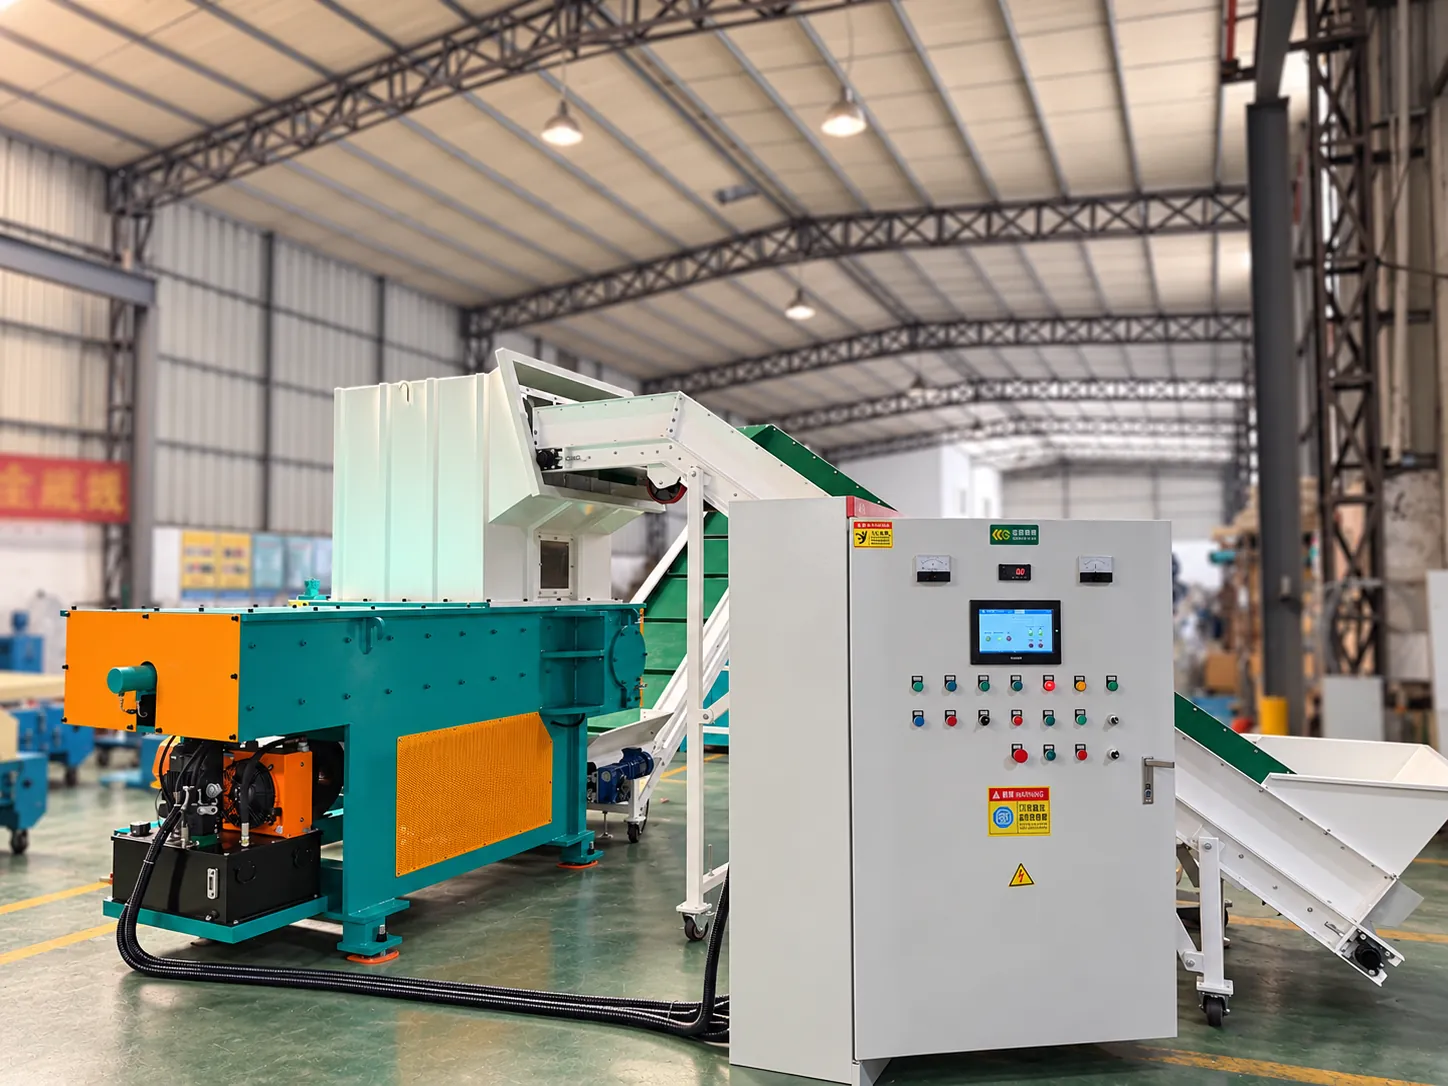
A seção na oficina

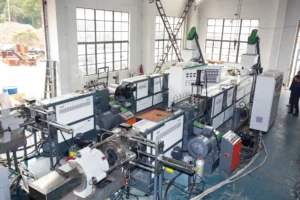
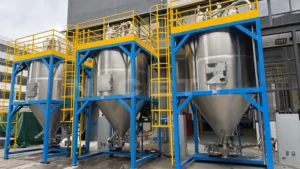
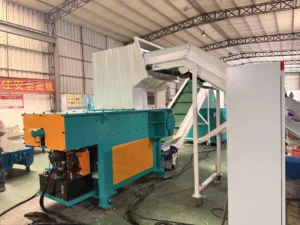
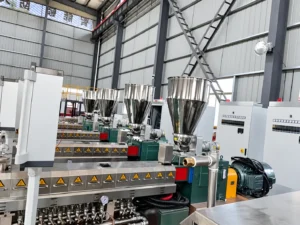
Vistas da seção como ela é construída, na nossa oficina ou no local. Abra uma imagem para ver o enquadramento completo.

O problema

O que a seção muda

Transforma sucata plástica rígida volumosa e contaminada em grânulos reciclados de alta densidade, sem bolhas e calibrados, em um único processo contínuo e automatizado.

Onde o cliente começa

Recicladores tentam alimentar sucata volumosa (garrafas de HDPE, caixas, purgas) em extrusoras mono-rosca subdimensionadas, sem redução de tamanho em dois estágios nem proteção contra metais. Roscas e cilindros sofrem desgaste abrasivo catastrófico por ferro de sucata, enquanto a umidade não ventilada e as tintas voláteis produzem grânulos espumosos e porosos, cheios de pontos negros e com odor forte.

Além disso, trocadores de tela manuais obrigam a paradas frequentes a cada 30 a 60 minutos, o que causa forte degradação térmica do polímero, grande volume de purga descartada e uma produção instável que não cumpre compromissos industriais de qualidade.

Por que ocorre o problema

Os materiais rígidos de sucata têm alta rigidez estrutural e espessuras de parede variáveis (de 1 mm em paredes de garrafa a 40 mm em sobras de tubo). As gargantas de alimentação padrão de mono-rosca sofrem empilhamento, picos de torque e desarme do motor quando recebem peças irregulares.

Além disso, a umidade retida e os compostos orgânicos voláteis (tintas de impressão, resíduos de adesivo, restos de produto na embalagem) vaporizam nas temperaturas de processamento acima de 200 °C. Sem zonas dedicadas de desvolatilização em alto vácuo e sem filtração ininterrupta do fundido, esses voláteis geram grânulos ocos e quebradiços e obstruções contínuas nos filtros a jusante.

Produção ou estado pretendido

Grânulos reciclados de alta qualidade, densos, não porosos, com granulometria uniforme, baixo odor e índice de fluidez estável, prontos para reinserção de 50%–100% em moldagem por injeção, sopro ou extrusão de chapas.

Processo

Os passos, pela ordem em que o material flui

O equipamento aqui indicado é mantido no passo a que pertence, para que a lista e o orçamento não possam divergir.

  1. Redução de tamanho em dois estágios e extração de metais

    Obrigatório

    Preparação da matéria-prima

    Reduz sucata rígida volumosa (tambores, caixas, purgas) em flocos uniformes de 8–12 mm no moinho, capturando metais ferrosos de sucata.

    Função do equipamento

    Trituração primária de baixa velocidade e alto torque até 40–50 mm, seguida de moagem rotativa de alta velocidade. Um eletroímã transversal de neodímio tipo overband remove detritos ferrosos e protege as roscas da extrusora.

  2. Plastificação e desgaseificação a vácuo em dois estágios

    Obrigatório

    Extrusão e processamento no estado fundido

    Plastifica, homogeneíza e desvolatiliza intensamente o fundido sob alto vácuo, extraindo umidade retida e odores voláteis.

    Função do equipamento

    Extrusora mono-rosca com rosca e cilindro bimetálicos (L/D 36:1–40:1). Duas câmaras de desgaseificação de alto vácuo (−0,095 MPa) evacuam vapor de umidade, solventes de tinta e voláteis de monômero antes da matriz.

  3. Filtração contínua do fundido por tela hidráulica

    Obrigatório

    Extrusão e processamento no estado fundido

    Filtra contaminantes que não fundem, géis não fundidos e partículas de carvão degradado sem interromper o fluxo do fundido.

    Função do equipamento

    Trocador de tela contínuo hidráulico de duplo pistão ou em contracorrente troca automaticamente as telas (80–120 mesh), mantendo pressão estável na matriz e zero interrupção de produção.

  4. Peletização por anel de água e desidratação

    Obrigatório

    Peletização

    Corta os fios de polímero quente em grânulos lenticulares uniformes diretamente na face da matriz, seguido de secagem centrífuga e despoeiramento imediatos.

    Função do equipamento

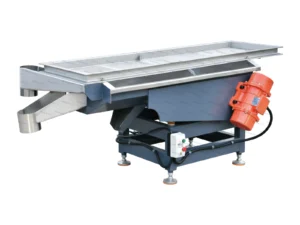
    Câmara de corte por anel de água fechada com regulagem pneumática da pressão das facas; canal de suspensão até o secador centrífugo, descarregando na peneira vibratória de dupla bandeja para grânulos reciclados calibrados e sem pó.

Material

O que entra e o que sai

Condição e requisitos de alimentação

Plásticos rígidos pós-consumo e pós-industriais: recipientes soprados de HDPE, caixas e caixas de bateria de PP, carcaças eletrônicas de ABS/PS, sucata de tubo de parede espessa e galhos de injeção. Umidade inicial da sucata ≤ 2%, densidade aparente 0,25–0,45 kg/L.

Condição e limites de saída

Grânulos reciclados sólidos, totalmente desgaseificados, uniformes, esféricos ou lenticulares. Livres de bolhas, porosidade e partículas metálicas. Umidade ≤ 0,05%, densidade aparente ≥ 0,52 kg/L, filtração contínua até 80–120 mesh. Adequados a proporções de mistura PCR de 30%–100% na manufatura comercial.

300–1500 kg/h

Base dos valores de capacidade

Baseada em linha contínua de extrusão e peletização mono-rosca (rosca L/D 36:1 a 40:1) com zona de desgaseificação de alto vácuo dupla e trocador de tela hidráulico contínuo, operando com moído rígido de poliolefina ou estirênico limpo e lavado.

Adequação

Onde esta seção se enquadra — e onde não

Os limites fazem parte da solução: evitam que se orçamente uma máquina para um caso que não pode servir.

Adequada quando

Ideal para recicladores comerciais que processam fluxos rígidos pós-consumo (garrafas de detergente HDPE, galões de leite, caixas de PP, caixas de bateria, para-choques automotivos, carcaças eletrônicas de PC/ABS).

Indicada para fábricas que geram volume relevante de refugos rígidos internos, purgas e aparas e buscam regranulação em circuito fechado para reuso direto em produtos principais.

Não adequada quando

Não indicada para resíduo sólido urbano (RSU) não lavado, fortemente contaminado com restos orgânicos de alimento, terra úmida, garrafas de vidro ou areia abrasiva acima de 2,0%.

Não indicada para filmes agrícolas leves e soltos ou sacarias pós-consumo sem sistema dedicado de compactação/densificação na alimentação (casos que exigem linhas específicas de reciclagem com cortador-compactador).

Condições ainda a confirmar

As capacidades nominais pressupõem flocos rígidos limpos e lavados ou sucata pré-selecionada, com umidade superficial residual ≤ 2,0%, densidade aparente entre 0,28 kg/L e 0,45 kg/L e contaminação não polimérica (rótulos de papel, madeira, areia) inferior a 1,0% em peso.

Matéria-prima com contaminação cruzada pesada de resinas incompatíveis (por exemplo, muito PVC em um fluxo de HDPE) exige compatibilizantes químicos específicos ou separação prévia por densidade em tanque, dimensionados à parte.

Local e ligações

O que a seção pressupõe à sua volta

Serviços auxiliares

Alimentação elétrica
380 V / 415 V / 460 V, 50/60 Hz, CA trifásica.
Água
Circuito de água mole em recirculação: 25–40 m³/h; consumo de água de reposição: ~0,2 m³/h.
Ar comprimido
0,6–0,8 MPa de ar comprimido seco e limpo para cilindros pneumáticos, acionamento de válvulas e posicionamento das facas (aprox. 0,3 m³/min).
Exaustão e ventilação
Dutos de exaustão necessários na descarga da bomba de vácuo e na saída do secador centrífugo, para lançar voláteis orgânicos e vapor de umidade ao ar exterior.

A potência elétrica total instalada varia de 160 kW a 400 kW, conforme o dimensionamento da vazão da linha.

Limitações do local

Área ocupada
Layout linear: aproximadamente 25 m a 35 m de comprimento x 5 m a 7 m de largura (cerca de 150–250 m²).
Altura livre
Altura livre mínima de teto de 4,5 m (5,5 m na esteira de alimentação do triturador).
Ambiente
Galpão industrial bem ventilado; vala no piso para drenagem da água de resfriamento; ponte rolante (≥ 3 t) para manutenção da extrusora.

A capacidade do transformador elétrico deve atender à carga total instalada (tipicamente 180 kW a 450 kW, conforme a produção da linha).

Interfaces

Mecânico
Canal de água DN100 entre a câmara de corte e o secador centrífugo; conexões de exaustão DN150 no tanque de vácuo e no secador centrífugo.
Controle
Arquitetura de linha com automação por CLP integrado e IHM industrial de 12 polegadas; intertravando todos os acionamentos, a hidráulica do trocador de tela e as velocidades de corte.
Montante e jusante
A montante: esteira de alimentação de sucata ou basculador de caixa por empilhadeira. A jusante: tubulação de transferência pneumática para silo ou ensacadeira.

Objetivos

O que se avalia na seção

Os valores são objetivos acordados por projeto, e não uma promessa geral.

Porosidade / bolhas de gás internas no grânulo
0,00% (seção transversal sólida) % Ensaio de ampliação óptica da seção transversal em 50 grânulos por hora
Disponibilidade de operação contínua
≥ 92% % Horas produtivas totais em 30 dias sem paradas não planejadas por filtro ou obstrução
Densidade aparente do grânulo acabado
≥ 0,52 kg/L Ensaio padrão de densidade aparente em proveta graduada conforme ASTM D1895

Como é avaliada a aceitação

A aceitação de comissionamento exige uma rodada contínua de 8 horas com a matéria-prima representativa acordada (por exemplo, flocos de HDPE lavados ou caixas de bateria de PP trituradas). A produção da linha deve atingir ≥ 95% da capacidade nominal (por exemplo, ≥ 950 kg/h em uma linha nominal de 1.000 kg/h).

Critérios de qualidade do grânulo: 100% livres de porosidade ou bolhas de ar na inspeção com lupa de seção transversal (indicando desgaseificação a vácuo eficaz); densidade aparente ≥ 0,52 kg/L; zero inclusões metálicas detectáveis por separação magnética em linha; trocas contínuas de tela sem parada da linha nem interrupção do fio de fundido.

Escopo de fornecimento

O que está incluído na entrega — e o que não está

O escopo confirmado consta do orçamento; este é o limite da seção conforme foi projetada.

Incluído no escopo do fornecimento

  • Sistema primário de trituração e moagem de eixo único / duplo Skid reforçado de redução de tamanho com facas de liga D2, tremonha à prova de ruído e separador magnético permanente tipo overband.
  • Extrusora mono-rosca de reciclagem Cilindro e rosca bimetálicos (L/D 36:1–40:1), duas portas de desgaseificação de alto vácuo com bombas de vácuo de anel líquido e tanques de condensação.
  • Trocador de tela contínuo hidráulico / em contracorrente Trocador de tela de dupla coluna ou em contracorrente que permite a substituição contínua das telas sob plena pressão de operação do fundido, sem parada.
  • Skid de peletização por anel de água e desidratação centrífuga Câmara de corte fechada com ajuste pneumático da pressão das facas, cortina de água de alta velocidade, secador centrífugo e peneira vibratória.

Não incluído no escopo do fornecimento

  • Planta de lavagem e separação por densidade em tanque Lavadoras por atrito a montante, tanques de afundar-flutuar e sistemas de lavagem a quente para resíduo pós-consumo muito sujo, salvo se cotados.
  • Subestação elétrica principal da fábrica e transformador Transformador de alta tensão, painéis de correção de fator de potência da planta e cabeamento até o quadro mestre da linha são de responsabilidade do cliente.
  • Torre de resfriamento e bombas de circulação de água externas Circuito externo de torre de resfriamento evaporativa que fornece água gelada ao tanque de circulação do anel de água.
  • Obras civis, pontes rolantes e tubulação de ventilação Coifas de exaustão do edifício, talhas para remoção da rosca e valas de fundação.

Antes do preço

O que confirmamos antes de isto se tornar um orçamento

  1. 01 Origem e forma física da matéria-prima Origem da sucata (garrafas oças de PCR, galhos de injeção de PIR, moído de tubo), dimensões e perfil de contaminação (rótulos, sujeira, metal).
  2. 02 Capacidade alvo de peletização e regime de turnos Produção necessária de grânulos acabados (kg/h e toneladas por mês) e horas de operação (24/7 ou 2 turnos).
  3. 03 Requisitos de finura da filtração do fundido Malha de filtro necessária (por exemplo, 60 mesh, 80 mesh, 120 mesh), definida pela aplicação final (moldagem por injeção ou sopro de parede fina).
  4. 04 Planta do piso fabril e coordenadas das conexões de utilidades Desenhos de layout da fábrica mostrando a área de estocagem de matéria-prima, as valas de drenagem da água de resfriamento e a capacidade do transformador principal.

Solicitar orçamento Envie estes pontos com o seu contato; assim a seção pode ser orçamentada com base na sua linha, e não numa suposição.

Detalhes

Mais detalhes

Principal problema de produção
  • Bloqueio e formação de arco
  • Capacidade da linha limitada pelos auxiliares
  • Odor e COV residuais
Próximo passo

Solicitar orçamento

Informe-nos o material, o processo e o resultado que você precisa alcançar. Os detalhes técnicos podem ser completados mais tarde, em conjunto com a nossa equipe de vendas.

Solicitar orçamento
Solicitar orçamento